
İran Endüstriyel Makineleri ve Üretim Hatları: B2B Fabrika Tedariki
Talebi Görüşün →Bu sayfa İran endüstriyel makineleri ve üretim hatlarını gerçek kapasite, FAT, tedarik kapsamı, belgeler, yedek parçalar ve kurulum hazırlığı üzerinden değerlendirir.
İran endüstriyel makineleri teknik olarak nasıl karşılaştırılır?
İran endüstriyel makineleri ve üretim hatları karşılaştırması genel ürün adı veya en düşük fiyatla değil, kullanım amacı ve yazılı teknik şartnameyle başlar. RFQ; kritik özellikleri, miktarı, kabul toleranslarını, gerekli belgeleri, hedef pazarı ve teslim koşullarını açıkça belirtmelidir.
Ana ürün grupları ve teknik değerlendirme kriterleri
Spesifikasyon, kalite ve ihracat hazırlığına geçmek için ilgili ürün grubunu seçin.
İran Fırın Ekipmanları: spesifikasyon, kalite kontrolü ve ihracat hazırlığı.
Kâğıt Bardak ve Kap Makineleri: spesifikasyon, kalite kontrolü ve ihracat hazırlığı.
Tek Kullanımlık Gıda Kabı Makineleri: spesifikasyon, kalite kontrolü ve ihracat hazırlığı.
İran Ambalaj Makineleri: spesifikasyon, kalite kontrolü ve ihracat hazırlığı.
Blok Üretim Makineleri: spesifikasyon, kalite kontrolü ve ihracat hazırlığı.
İran Beton Santralleri: spesifikasyon, kalite kontrolü ve ihracat hazırlığı.
İran Fırın Ekipmanları
İran Fırın Ekipmanları — teknik değerlendirme, kalite ve ticari seçim
«İran Fırın Ekipmanları» için önce ürün, kapasite, hammadde, otomasyon ve tesis altyapısı tanımlanır; ardından bu gereksinimler FAT, belgeler, yedek parçalar ve kurulum koşullarıyla eşleştirilir.
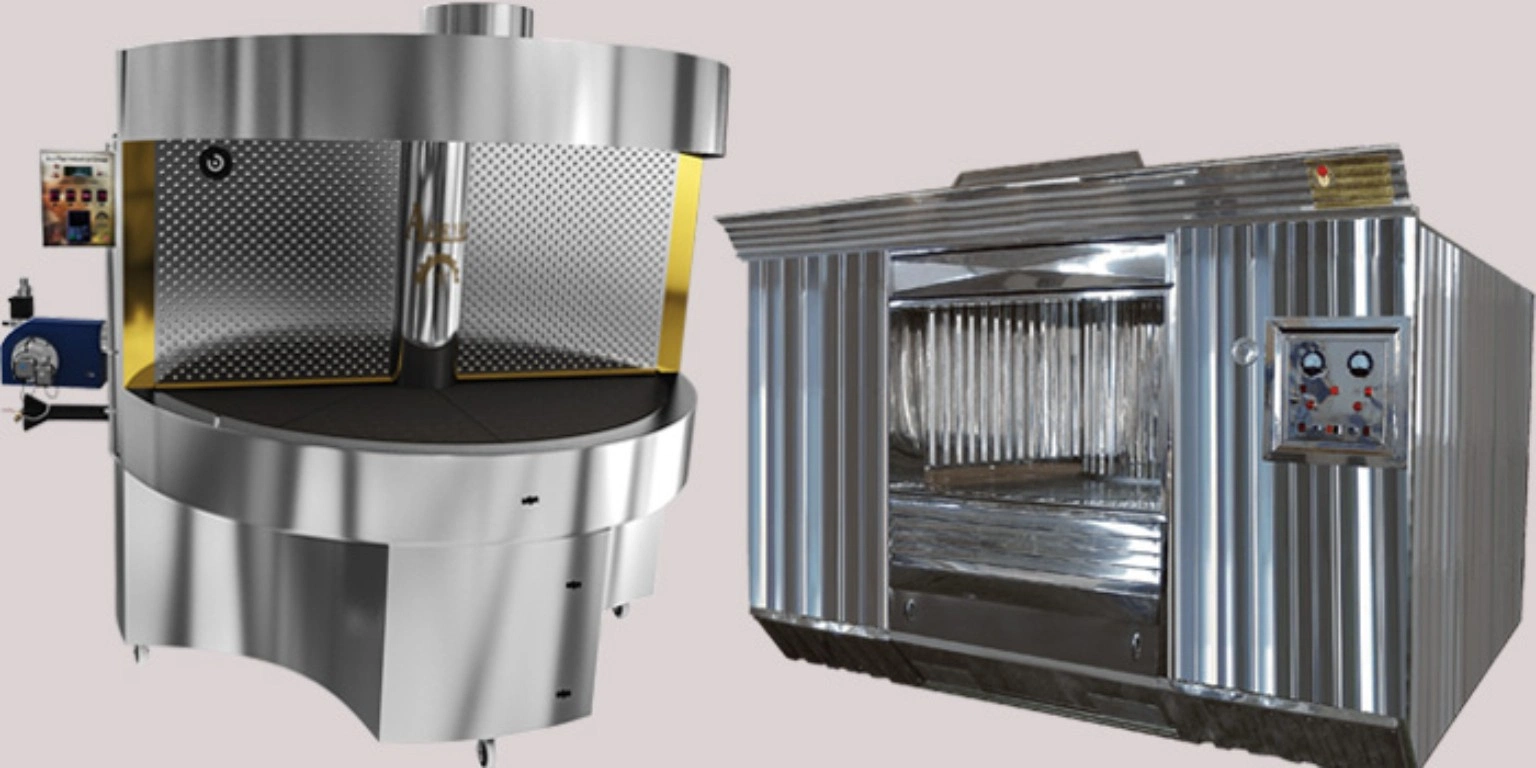
İran Fırın Ekipmanları — spesifikasyon ve ticari karşılaştırma
«İran Fırın Ekipmanları» teknik talebinde üretilecek ürün, hedef kapasite, hammadde veya işlenecek format, otomasyon seviyesi, elektrik beslemesi ve mevcut yardımcı tesisler yazılmalıdır. İki makineyi yalnız model adı veya katalogdaki maksimum hız üzerinden karşılaştırmak sağlıklı değildir.
“İran Fırın Ekipmanları İran Fırın Ekipmanları — spesifikasyon ve ticari karşılaştırma İran Fırın Ekipmanları İran Fırın Ekipmanları — spesifikasyon ve ticari karşılaştırma” için satın alma dosyası, fotoğrafta görülen ürünü açık tanım, beyan edilen malzeme veya bileşen, ölçü ya da kapasite, mevcut durum, ambalaj yöntemi ve hedef ülke gereklilikleriyle ilişkilendirmelidir. Böylece teklifler aynı temelde karşılaştırılır ve fiyatı, performansı, güvenliği veya kabulü etkileyen her iddia için kanıt istenir.
“İran Fırın Ekipmanları İran Fırın Ekipmanları — spesifikasyon ve ticari karşılaştırma İran Fırın Ekipmanları İran Fırın Ekipmanları — spesifikasyon ve ticari karşılaştırma” için yararlı bir kontrol kaydı, görüntülerdeki gerçek lotu, birimi veya üretim çevrimini tanımlar. Mutabık kalınan kontrol noktalarını, gözlemlenebilir toleransları, mevcut belgeleri ve kabul edilen sapmaları kaydeder. Böylece numune, katalog fotoğrafı veya eski test sonucu farklı bir sevkiyatın kanıtı olarak kullanılamaz.
“İran Fırın Ekipmanları İran Fırın Ekipmanları — spesifikasyon ve ticari karşılaştırma İran Fırın Ekipmanları İran Fırın Ekipmanları — spesifikasyon ve ticari karşılaştırma” ticari değerlendirmesi birim fiyatla sınırlı değildir. Miktar, minimum sipariş, hazırlık süresi, testler, ambalaj, iç nakliye, Incoterms, belge seti ve değiştirme sorumluluğu teslim maliyetini etkiler. Bu unsurlar sevkiyattan sonra yeniden kurulmak yerine sipariş serbest bırakılmadan önce yazılmalıdır.
“İran Fırın Ekipmanları İran Fırın Ekipmanları — spesifikasyon ve ticari karşılaştırma İran Fırın Ekipmanları İran Fırın Ekipmanları — spesifikasyon ve ticari karşılaştırma” ihracat hazırlığı, gerçek güzergâhın ve ürün biçiminin riskleriyle başlar. Gerektiğinde nem, basınç, hareket, sıcaklık, bulaşma, aşınma veya darbe koruması belirlenir. Etiketler her paketi fatura, çeki listesi ve kontrol kaydıyla ilişkilendirerek gümrük ve varış elleçmesini kolaylaştırır.
“İran Fırın Ekipmanları İran Fırın Ekipmanları — spesifikasyon ve ticari karşılaştırma İran Fırın Ekipmanları İran Fırın Ekipmanları — spesifikasyon ve ticari karşılaştırma” tekrar siparişlerinde HKT Export; onaylı şartnameyi, referans fotoğrafları, tedarikçi yanıtını, kontrol sonucunu ve sevkiyat notlarını karşılaştırma geçmişi olarak saklayabilir. Sonraki sipariş bu temel ile karşılaştırılır; kaynak, sınıf, bileşen, proses veya ambalaj değişikliği onaydan önce belgelenir.
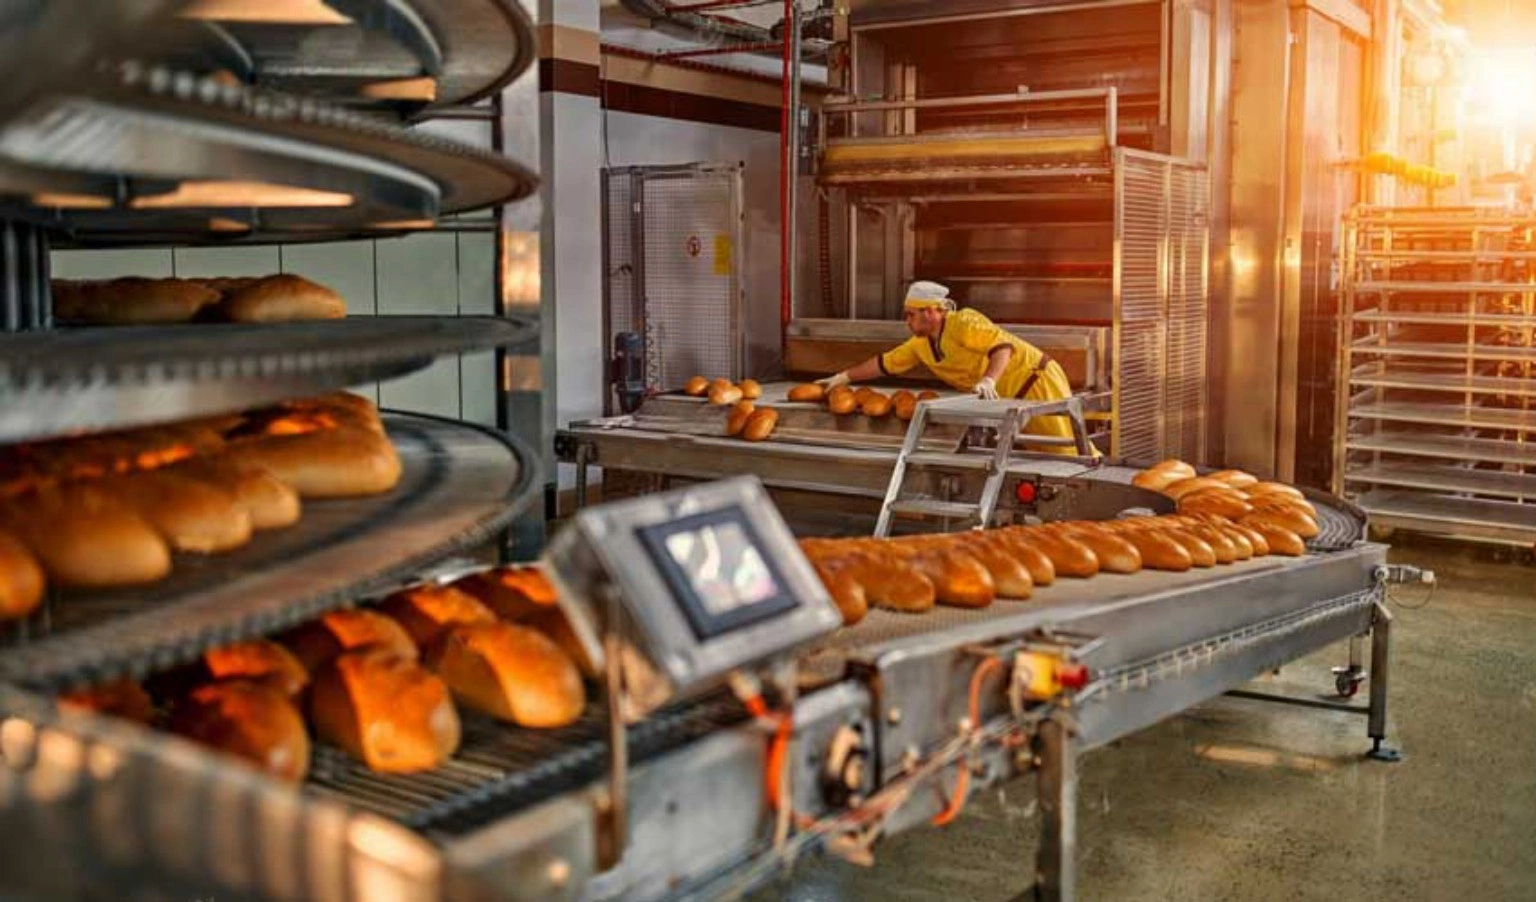
İran Fırın Ekipmanları — kalite kontrolü ve kabul kriterleri
«İran Fırın Ekipmanları» kabulünden önce kritik fonksiyonlar üzerinde anlaşılan hammadde veya deneme ürünüyle test edilir; FAT koşulları ve ölçülebilir kabul sonuçları önceden tanımlanır. Ana komponentler, kontrol sistemi, güvenlik unsurları, kılavuzlar ve yedek parça listesi de aynı dosyada doğrulanır.
Fırın ve ekmek üretim hattı — BOM ve marka-menşe kontrolü
Fırın ve ekmek üretim hattı için BOM ve marka-menşe kontrolü başlığı, satın alma kararını yalnızca katalog açıklamasından çıkarıp ölçülebilir kabul kriterlerine bağlar. Fırın ve ekmek üretim hattı / BOM ve marka-menşe kontrolü değerlendirmesinde teknik inceleme hamur hazırlama kapasitesi ile hat dengesi ile başlar, ardından fermantasyon/pişirme sıcaklık profili ve konveyör ve gıda temas yüzeyleri üzerinden partinin veya makinenin gerçek kullanım koşullarına uygunluğu sorgulanır. Fırın ve ekmek üretim hattı / BOM ve marka-menşe kontrolü dosyasındaki dördüncü kontrol noktası olan format değişim süresi, yalnızca kayıt için değil, ürünün veya ekipmanın nihai kullanımındaki davranışını öngörmek için değerlendirilir. Fırın ve ekmek üretim hattı / BOM ve marka-menşe kontrolü kapsamında qC dosyasında boşta çalışma ve ürünlü FAT sonucunun fotoğraf, ölçüm veya raporla izlenmesi; sıcaklık zonu kontrolü ve güvenlik interlock testi bulgularının da lot koduyla ilişkilendirilmesi gerekir. Fırın ve ekmek üretim hattı / BOM ve marka-menşe kontrolü kararını destekleyen veriler mümkün olduğunda aynı lot, seri, üretim emri veya onaylı numune referansına bağlanır; farklı kaynaklardan gelen iyi sonuçlar tek bir sevkiyatın kalitesini kanıtlamaz. Fırın ve ekmek üretim hattı / BOM ve marka-menşe kontrolü için hKT Export için ticari kontrolün amacı, satın alma şartını üretici teklifine çevirmek ve onaylanan teknik kapsamın fatura, packing list ve teslim dosyasında kaybolmamasını sağlamaktır.
Fırın ve ekmek üretim hattı / BOM ve marka-menşe kontrolü risk değerlendirmesinde alıcı açısından reçeteye uymayan kapasite beyanı, ısıl dengesizlik ve temizlik erişiminin zayıf olması fiyat avantajını hızla ortadan kaldırabilecek başlıklardır; bu nedenle teklif değerlendirmesine kalite maliyeti de eklenmelidir. Fırın ve ekmek üretim hattı / BOM ve marka-menşe kontrolü kontrolünde satıcıdan yalnızca 'uygundur' cevabı istemek yerine, hangi testin yapıldığı, hangi toleransın kullanıldığı ve uygunsuzluk hâlinde hangi düzeltici işlemin uygulanacağı sorulmalıdır. Fırın ve ekmek üretim hattı / BOM ve marka-menşe kontrolü lojistiğinde lojistik tasarımda ısıya dayanıklı paketleme/koruma, modül bazlı sevkiyat ve kurulum sırası etiketleme ürünün fabrika çıkışındaki kalitesini varış noktasına kadar korumak için birlikte planlanır. Fırın ve ekmek üretim hattı / BOM ve marka-menşe kontrolü sevkiyatında Incoterms seçimi kalite sorumluluğunu tek başına çözmez; yükleme, sabitleme, nem/ısı koruması, etiketleme ve hasar kanıtının nasıl tutulacağı ayrıca tarif edilmelidir. Fırın ve ekmek üretim hattı / BOM ve marka-menşe kontrolü belge setinde hedef ülkenin ithalat, etiketleme, gıda güvenliği, yapı veya makine mevzuatı alıcı tarafından teyit edilmeli; HKT Export tedarik dosyasını talep edilen kanıtların üretici tarafından hazırlanmasına göre koordine etmelidir. Böylece Fırın ve ekmek üretim hattı alıcısı, teknik kabul ile ticari sözleşmeyi aynı referans sistemi içinde yönetebilir; bu sonuç özellikle BOM ve marka-menşe kontrolü bakımından geçerlidir.
Fırın ve ekmek üretim hattı / BOM ve marka-menşe kontrolü konusunda teklif matrisi hazırlanırken her tedarikçiye aynı sorular gönderilmeli ve cevaplar 'var/yok' biçiminde değil, kanıt, tolerans, teslim kapsamı ve sorumluluk sahibi sütunlarıyla kaydedilmelidir. Fırın ve ekmek üretim hattı / BOM ve marka-menşe kontrolü sürecinde bir değişiklik talebi ortaya çıkarsa hamur hazırlama kapasitesi ile hat dengesi veya fermantasyon/pişirme sıcaklık profili gibi kaliteyi etkileyen noktalar yeniden onaya açılmalı; yalnızca fiyat ve termin avantajı gerekçe gösterilerek teknik baz çizgi sessizce değiştirilmemelidir. Fırın ve ekmek üretim hattı / BOM ve marka-menşe kontrolü için alıcı tarafından saklanan referans numune, onaylı fotoğraf seti ya da FAT/QC kaydı sonraki Fırın ve ekmek üretim hattı siparişlerinin karşılaştırılmasında güçlü bir kontrol aracıdır; duyusal veya görsel hafıza tek başına yeterli değildir. Fırın ve ekmek üretim hattı / BOM ve marka-menşe kontrolü sipariş kapanışında açık aksiyon listesi, eksik belge listesi ve varsa kabul edilen sapmalar yazılı biçimde kapatılmalı; böylece finansal kapanış teknik kapanıştan önce gerçekleşmez.
İran Ekmek Üretim Hatları — ambalaj, belgeler ve sevkiyat
«İran Ekmek Üretim Hatları» ihracata hazırlanırken kaldırma noktaları, sökülecek büyük parçalar, nem ve darbeye karşı koruma, koli/kasa sayısı ve işaretleme yüklemeden önce planlanır. Sevkiyata onaylı kılavuzlar, elektrik veya mekanik çizimler, yedek parçalar ve kurulum-devreye alma belgeleri eklenir.
Ayrıntılı mühendislik dosyası — Fırın makineleri ve ekmek üretim hatları
Fırın makineleri ve ekmek üretim hatları için proses tanımı, alıcının gerçek ürünü ve çalışma aralığıyla başlar. Hamur hazırlama, bölme/şekillendirme, fermantasyon, taşıma, pişirme ve soğutma; ekmek tipi, hidratasyon, parça ağırlığı ve ısıl profile göre dengelenir. Makine modeli kesinleşmeden hammadde aralığı, ürün ölçüsü, hedef hız, format değişimi ve kabul edilebilir fire davranışı şartnameye yazılır. Ana risk fermantasyon süresi, bant hızı ve fırında kalış süresi arasındaki dengesizliğin renk, nem ve şekil dalgalanması yaratması. Bu nedenle kapasite tek bir katalog rakamı olarak kabul edilmez; ürün formatı, malzeme durumu, operatör müdahalesi ve varış tesisindeki yardımcı servislerle birlikte değerlendirilir. Böylece aynı ticari isimle sunulan fakat teknik kapsamı farklı iki teklif gerçek koşullarda karşılaştırılabilir.
Tahrik sistemi uzun süre çalışan konveyörler, mikserler, fanlar ve yardımcı mekanizmalar dikkate alınarak boyutlandırılır. Motor gereken noktalarda doğru güç ve devirde Motogen motoru BOM'a yazılır; kalkış torku, start sıklığı ve görev çevrimi kontrol edilir. Redüktör oranı, kaplin, kayış veya zincir, mil çapı ve rulman düzeni aynı aktarma zincirinin parçalarıdır. Kabulün önemli noktası bant takibi, mikser yük davranışı, fan yönü ve kayış kayması, zincir darbesi veya anormal redüktör sesi olmadan yeniden kalkış. Gereğinden büyük motor her zaman avantaj değildir; mekanik verimsizliği gizleyebilir. Küçük motor ise ısınma, trip ve proses kararsızlığı doğurabilir. Hedef, yeterli emniyet payı ile uyumlu mekanik tasarımdır.
Bu ürün ailesinin yapısal tasarımı uzun konveyör açıklıkları, fırın bağlantıları, mikser reaksiyon yükleri ve sıcak bölgelerde termal genleşme tarafından belirlenir. Anlaşılan kapsamda şase elemanlarının Khuzestan Steel izlenebilir üst menşei, kesit ve kalınlık bilgileriyle birlikte kontrol edilir. Kritik kaynaklar görsel muayeneden geçer; sözleşmede istenirse yüksek gerilmeli bölgeler için ek kaynak kontrolleri tanımlanabilir. Özel dikkat konveyör referans hattı, motor kaidesi rijitliği, muhafaza destekleri ve sıcak gruplarda genleşme boşluğu üzerine verilir. İyi şase gerçek çevrimde, taşımada ve kurulumdan sonra mil, takım, konveyör ve sensör hizasını korumalıdır; yalnızca ağır görünmek mühendislik dayanımı anlamına gelmez.
Sac ve proses yüzeyleri görevine göre ayrılır. Gıda bölgesi yüzeyleri, kırıntı tepsileri, kapak ve muhafazalar temizlenebilirlik, sıcaklık ve korozyona göre seçilir; gıda temas paslanmazı için kalite belirtilir. Anlaşmalı düz sac parçalarında Mobarakeh ürünü, tipi ve kalınlığıyla BOM üzerinde gösterilir. Gerçek paslanmaz ürün-temas parçası varsa paslanmaz kalite, finish ve gerçek malzeme sertifikası bağımsız olarak kayıt altına alınır. Kontrol noktası ürün temas yüzeyi, temizlik erişimi, kenar bitişi ve boyalı taşıyıcı çelik ile gıda alanının ayrılması. Bu yöntem hem rijitlik gereken yerde ince dekoratif sac kullanılmasını hem de parlak fakat kalitesi belirsiz bir yüzeyin “paslanmaz” olarak pazarlanmasını önler.
Fırın makineleri ve ekmek üretim hatları kontrol sistemi reçete tekrarlanabilirliği, konveyör senkronizasyonu, sıcaklık bölgeleri, fan ve brülör/ısıtıcı güvenli sıralaması etrafında tasarlanır. Elektrik listesinde şebeke gerilimi/frekansı, kontaktör veya VFD, PLC/HMI kapsamı, sensörler, emniyet elemanları, ısıtıcılar, selenoidler ve yedek I/O belirtilir. Sıkışma, hava basıncı kaybı, sensör arızası, enerji kesintisi ve E-Stop sonrasında sistemin davranışı tanımlanmalıdır. FAT sırasında bölge sıcaklıkları, hız değişimi, interlock, acil stop ve kontrollü kesinti sonrası yeniden başlatma mantığı gösterilir. Kablo numaraları, terminal kimlikleri ve elektrik şeması teslim edilir; böylece yabancı ülkedeki teknisyen arıza için panoyu tersine mühendislik etmek zorunda kalmaz.
Kalite kabulü satılabilir ürünü oluşturan değişkenlere odaklanır. ekmek kalitesi parça ağırlığı, fermantasyon, fırında kalış, ısı dağılımı ve kontrollü soğutmaya bağlıdır. FAT örneklemesi ilk başarılı üründe bitmez; ısınma, kararlı çalışma, duruş-yeniden başlatma ve pratik bir üretim serisi gözlenir. Temel kabul kanıtı tekrarlayan sıkışma olmadan ölçü ve pişme renginin kararlı olduğu temsilî üretim koşusu. Fabrika alıcının tam hammaddesini çalıştıramıyorsa bu sınırlama yazılır ve üzerinde anlaşılan alternatif test tanımlanır. Test koşulu açıklanmayan mutlak kapasite sözü teknik kabul için yeterli değildir.
İhracatta duruş süresi pahalı olduğu için bakım konusu sevkiyattan önce tasarlanır. kayış, zincir, rulo, rulman, mikser keçesi, fan, brülör/ısıtıcı ve temizlik noktalarına erişim gerekir. Yedek parça listesi devreye alma yedekleri, normal aşınan parçalar ve uzun tedarik süreli kritik parçalar olarak ayrılır. Rulman, keçe, ısıtıcı, bıçak, kayış, zincir, sensör, pnömatik eleman ve takım parçaları mümkün olduğunca sipariş edilebilir kod veya teknik tanımla verilir. Servis kontrolü güvenli temizlik, gerdirme aralığı, yağlama noktaları ve aşınan parçanın normal atölye takımıyla değiştirilebilmesi üzerine yoğunlaşır. Yerel olarak bakımı mümkün makine, yalnızca nominal hızı yüksek bir makineden daha düşük toplam maliyet sağlayabilir.
Fırın makineleri ve ekmek üretim hatları için ticari karşılaştırma fabrika çıkış fiyatı yerine teslim edilen kabiliyet üzerinden yapılır. Alıcı ekmek formatı, kalıp/takım, fırın uzunluğu, ısıtma sistemi, gerçek hız, enerji ve servis ihtiyacı, changeover ve hizmet kapsamı kalemlerini birlikte inceler. Teklif; kalıp, takım, besleyici, kompresör veya hava hazırlama, konveyör, elektrik panosu, kablo, montaj denetimi, eğitim, ambalaj ve dokümantasyonun hangilerini içerdiğini açıkça göstermelidir. Kritik soru hamurdan anlaşılmış bitmiş ürün noktasına kadar gereken tüm transfer ve kontrollerin fiyat içinde olup olmadığı. Böylece üretim için zorunlu fakat başlık fiyatından çıkarılmış kalemler siparişten sonra sürpriz maliyet olarak ortaya çıkmaz.
İhracat ambalajından önce makine fotoğraflanır ve sökülen parçalar packing list ile karşılaştırılır. uzun konveyör ve sıcak modüller taşıma burulmasına karşı desteklenir; küçük takım ve sensörler konum referansıyla kutulanır. Motorlar, açık miller, takım yüzeyleri, elektrik panoları ve hassas gruplar taşıma riskine göre korunur; ağır modüllerde kaldırma noktaları belirtilir. Sevkiyat dosyası modül numarası, kablo/hortum referansı, aksesuar sayımı, takım listesi ve sevkiyat öncesi fotoğraflar içerir. Varışta devreye alma; şase terazisi, elektrik ve servis kontrolü, yağlama, bağlantı ve muhafaza kontrolü, motor yönü ve kuru çevrimle başlar. Böylece nakliye veya kurulum hatasının imalat hatasıyla karıştırılması azaltılır.
Fırın ve ekmek üretim hattı — URS ve RFQ oluşturma
Fırın ve ekmek üretim hattı için URS ve RFQ oluşturma başlığı, satın alma kararını yalnızca katalog açıklamasından çıkarıp ölçülebilir kabul kriterlerine bağlar. Fırın ve ekmek üretim hattı / URS ve RFQ oluşturma değerlendirmesinde teknik inceleme hamur hazırlama kapasitesi ile hat dengesi ile başlar, ardından fermantasyon/pişirme sıcaklık profili ve konveyör ve gıda temas yüzeyleri üzerinden partinin veya makinenin gerçek kullanım koşullarına uygunluğu sorgulanır. Fırın ve ekmek üretim hattı / URS ve RFQ oluşturma dosyasındaki dördüncü kontrol noktası olan format değişim süresi, yalnızca kayıt için değil, ürünün veya ekipmanın nihai kullanımındaki davranışını öngörmek için değerlendirilir. Fırın ve ekmek üretim hattı / URS ve RFQ oluşturma kapsamında sadece tedarikçinin seçtiği tek bir numuneye güvenmek yerine boşta çalışma ve ürünlü FAT, sıcaklık zonu kontrolü ve güvenlik interlock testi aynı prosedürde birleştirilmelidir. Fırın ve ekmek üretim hattı / URS ve RFQ oluşturma kararını destekleyen veriler mümkün olduğunda aynı lot, seri, üretim emri veya onaylı numune referansına bağlanır; farklı kaynaklardan gelen iyi sonuçlar tek bir sevkiyatın kalitesini kanıtlamaz. Fırın ve ekmek üretim hattı / URS ve RFQ oluşturma için hKT Export için ticari kontrolün amacı, satın alma şartını üretici teklifine çevirmek ve onaylanan teknik kapsamın fatura, packing list ve teslim dosyasında kaybolmamasını sağlamaktır.
Fırın ve ekmek üretim hattı / URS ve RFQ oluşturma risk değerlendirmesinde ticari kaybın önemli kaynakları reçeteye uymayan kapasite beyanı, ısıl dengesizlik ve temizlik erişiminin zayıf olması olduğundan, her biri için önleyici kontrol ve red/yeniden işleme kuralı önceden yazılmalıdır. Fırın ve ekmek üretim hattı / URS ve RFQ oluşturma kontrolünde satıcıdan yalnızca 'uygundur' cevabı istemek yerine, hangi testin yapıldığı, hangi toleransın kullanıldığı ve uygunsuzluk hâlinde hangi düzeltici işlemin uygulanacağı sorulmalıdır. Fırın ve ekmek üretim hattı / URS ve RFQ oluşturma lojistiğinde i̇hracat hazırlığında ısıya dayanıklı paketleme/koruma önce tanımlanır; ardından modül bazlı sevkiyat ve kurulum sırası etiketleme sevkiyat modu, transit süresi ve boşaltma koşullarına göre doğrulanır. Fırın ve ekmek üretim hattı / URS ve RFQ oluşturma sevkiyatında Incoterms seçimi kalite sorumluluğunu tek başına çözmez; yükleme, sabitleme, nem/ısı koruması, etiketleme ve hasar kanıtının nasıl tutulacağı ayrıca tarif edilmelidir. Fırın ve ekmek üretim hattı / URS ve RFQ oluşturma belge setinde belge kontrolü yalnızca dosya toplamak değildir; belge üzerindeki ürün adı, lot/seri numarası, miktar ve üretici bilgisinin fiziksel ürünle eşleşmesi doğrulanmalıdır. Bu disiplin Fırın ve ekmek üretim hattı için ilk numuneden tekrar siparişe kadar aynı kalite dilinin korunmasına yardımcı olur; bu sonuç özellikle URS ve RFQ oluşturma bakımından geçerlidir.
Fırın ve ekmek üretim hattı / URS ve RFQ oluşturma konusunda teklif matrisi hazırlanırken her tedarikçiye aynı sorular gönderilmeli ve cevaplar 'var/yok' biçiminde değil, kanıt, tolerans, teslim kapsamı ve sorumluluk sahibi sütunlarıyla kaydedilmelidir. Fırın ve ekmek üretim hattı / URS ve RFQ oluşturma sürecinde bir değişiklik talebi ortaya çıkarsa hamur hazırlama kapasitesi ile hat dengesi veya fermantasyon/pişirme sıcaklık profili gibi kaliteyi etkileyen noktalar yeniden onaya açılmalı; yalnızca fiyat ve termin avantajı gerekçe gösterilerek teknik baz çizgi sessizce değiştirilmemelidir. Fırın ve ekmek üretim hattı / URS ve RFQ oluşturma için alıcı tarafından saklanan referans numune, onaylı fotoğraf seti ya da FAT/QC kaydı sonraki Fırın ve ekmek üretim hattı siparişlerinin karşılaştırılmasında güçlü bir kontrol aracıdır; duyusal veya görsel hafıza tek başına yeterli değildir. Fırın ve ekmek üretim hattı / URS ve RFQ oluşturma sipariş kapanışında açık aksiyon listesi, eksik belge listesi ve varsa kabul edilen sapmalar yazılı biçimde kapatılmalı; böylece finansal kapanış teknik kapanıştan önce gerçekleşmez.
Fırın ve ekmek üretim hattı — mekanik tasarım ve şasi
Fırın ve ekmek üretim hattı için mekanik tasarım ve şasi başlığı, satın alma kararını yalnızca katalog açıklamasından çıkarıp ölçülebilir kabul kriterlerine bağlar. Fırın ve ekmek üretim hattı / mekanik tasarım ve şasi değerlendirmesinde teknik inceleme hamur hazırlama kapasitesi ile hat dengesi ile başlar, ardından fermantasyon/pişirme sıcaklık profili ve konveyör ve gıda temas yüzeyleri üzerinden partinin veya makinenin gerçek kullanım koşullarına uygunluğu sorgulanır. Fırın ve ekmek üretim hattı / mekanik tasarım ve şasi dosyasındaki dördüncü kontrol noktası olan format değişim süresi, yalnızca kayıt için değil, ürünün veya ekipmanın nihai kullanımındaki davranışını öngörmek için değerlendirilir. Fırın ve ekmek üretim hattı / mekanik tasarım ve şasi kapsamında sevkiyat onayı verilmeden önce boşta çalışma ve ürünlü FAT, sıcaklık zonu kontrolü ve güvenlik interlock testi için kimin kontrol yaptığı, hangi numuneyi kullandığı ve sonucun hangi belgeye işlendiği belirlenmelidir. Fırın ve ekmek üretim hattı / mekanik tasarım ve şasi kararını destekleyen veriler mümkün olduğunda aynı lot, seri, üretim emri veya onaylı numune referansına bağlanır; farklı kaynaklardan gelen iyi sonuçlar tek bir sevkiyatın kalitesini kanıtlamaz. Fırın ve ekmek üretim hattı / mekanik tasarım ve şasi için hKT Export için ticari kontrolün amacı, satın alma şartını üretici teklifine çevirmek ve onaylanan teknik kapsamın fatura, packing list ve teslim dosyasında kaybolmamasını sağlamaktır.
Fırın ve ekmek üretim hattı / mekanik tasarım ve şasi risk değerlendirmesinde ticari kaybın önemli kaynakları reçeteye uymayan kapasite beyanı, ısıl dengesizlik ve temizlik erişiminin zayıf olması olduğundan, her biri için önleyici kontrol ve red/yeniden işleme kuralı önceden yazılmalıdır. Fırın ve ekmek üretim hattı / mekanik tasarım ve şasi kontrolünde satıcıdan yalnızca 'uygundur' cevabı istemek yerine, hangi testin yapıldığı, hangi toleransın kullanıldığı ve uygunsuzluk hâlinde hangi düzeltici işlemin uygulanacağı sorulmalıdır. Fırın ve ekmek üretim hattı / mekanik tasarım ve şasi lojistiğinde i̇hracat hazırlığında ısıya dayanıklı paketleme/koruma önce tanımlanır; ardından modül bazlı sevkiyat ve kurulum sırası etiketleme sevkiyat modu, transit süresi ve boşaltma koşullarına göre doğrulanır. Fırın ve ekmek üretim hattı / mekanik tasarım ve şasi sevkiyatında Incoterms seçimi kalite sorumluluğunu tek başına çözmez; yükleme, sabitleme, nem/ısı koruması, etiketleme ve hasar kanıtının nasıl tutulacağı ayrıca tarif edilmelidir. Fırın ve ekmek üretim hattı / mekanik tasarım ve şasi belge setinde belge kontrolü yalnızca dosya toplamak değildir; belge üzerindeki ürün adı, lot/seri numarası, miktar ve üretici bilgisinin fiziksel ürünle eşleşmesi doğrulanmalıdır. Net kriterler kullanıldığında Fırın ve ekmek üretim hattı konusunda üretici, ihracatçı ve alıcı arasındaki yorum farkı önemli ölçüde azalır; bu sonuç özellikle mekanik tasarım ve şasi bakımından geçerlidir.
Fırın ve ekmek üretim hattı / mekanik tasarım ve şasi konusunda teklif matrisi hazırlanırken her tedarikçiye aynı sorular gönderilmeli ve cevaplar 'var/yok' biçiminde değil, kanıt, tolerans, teslim kapsamı ve sorumluluk sahibi sütunlarıyla kaydedilmelidir. Fırın ve ekmek üretim hattı / mekanik tasarım ve şasi sürecinde bir değişiklik talebi ortaya çıkarsa hamur hazırlama kapasitesi ile hat dengesi veya fermantasyon/pişirme sıcaklık profili gibi kaliteyi etkileyen noktalar yeniden onaya açılmalı; yalnızca fiyat ve termin avantajı gerekçe gösterilerek teknik baz çizgi sessizce değiştirilmemelidir. Fırın ve ekmek üretim hattı / mekanik tasarım ve şasi için alıcı tarafından saklanan referans numune, onaylı fotoğraf seti ya da FAT/QC kaydı sonraki Fırın ve ekmek üretim hattı siparişlerinin karşılaştırılmasında güçlü bir kontrol aracıdır; duyusal veya görsel hafıza tek başına yeterli değildir. Fırın ve ekmek üretim hattı / mekanik tasarım ve şasi sipariş kapanışında açık aksiyon listesi, eksik belge listesi ve varsa kabul edilen sapmalar yazılı biçimde kapatılmalı; böylece finansal kapanış teknik kapanıştan önce gerçekleşmez.
Kâğıt Bardak ve Kap Makineleri
Kâğıt Bardak ve Kap Makineleri — teknik değerlendirme, kalite ve ticari seçim
«Kâğıt Bardak ve Kap Makineleri» için önce ürün, kapasite, hammadde, otomasyon ve tesis altyapısı tanımlanır; ardından bu gereksinimler FAT, belgeler, yedek parçalar ve kurulum koşullarıyla eşleştirilir.

Kâğıt Bardak ve Kap Makineleri — spesifikasyon ve ticari karşılaştırma
«Kâğıt Bardak ve Kap Makineleri» teknik talebinde üretilecek ürün, hedef kapasite, hammadde veya işlenecek format, otomasyon seviyesi, elektrik beslemesi ve mevcut yardımcı tesisler yazılmalıdır.
Ayrıntılı mühendislik dosyası — Kâğıt bardak, kâse ve kap makineleri
Kâğıt bardak, kâse ve kap makineleri için proses tanımı, alıcının gerçek ürünü ve çalışma aralığıyla başlar. Blank besleme, yan dikiş, taban besleme/delme, knurling, ağız kıvırma, boşaltma ve sayım; kap geometrisi ve kaplı kâğıt yapısına göre ayarlanır. Makine modeli kesinleşmeden hammadde aralığı, ürün ölçüsü, hedef hız, format değişimi ve kabul edilebilir fire davranışı şartnameye yazılır. Ana risk kâğıt kalınlığı, kaplama, nem veya yapıştırma/ultrason enerjisindeki küçük değişimlerin sızıntı ve besleme kararsızlığı yaratması. Bu nedenle kapasite tek bir katalog rakamı olarak kabul edilmez; ürün formatı, malzeme durumu, operatör müdahalesi ve varış tesisindeki yardımcı servislerle birlikte değerlendirilir. Böylece aynı ticari isimle sunulan fakat teknik kapsamı farklı iki teklif gerçek koşullarda karşılaştırılabilir.
Tahrik sistemi kamlı veya indeksli istasyonlar, kâğıt ve taban besleme, fan, kompresör ve hızlı çevrimli boşaltma mekanizmaları dikkate alınarak boyutlandırılır. Motor gereken noktalarda doğru güç ve devirde Motogen motoru BOM'a yazılır; kalkış torku, start sıklığı ve görev çevrimi kontrol edilir. Redüktör oranı, kaplin, kayış veya zincir, mil çapı ve rulman düzeni aynı aktarma zincirinin parçalarıdır. Kabulün önemli noktası düzgün indeks, tekrarlanabilir register ve uzun koşuda kam, rulman veya transmisyonda anormal ısınma olmaması. Gereğinden büyük motor her zaman avantaj değildir; mekanik verimsizliği gizleyebilir. Küçük motor ise ısınma, trip ve proses kararsızlığı doğurabilir. Hedef, yeterli emniyet payı ile uyumlu mekanik tasarımdır.
Bu ürün ailesinin yapısal tasarımı hızlı çevrim altında form kafaları, takım plakaları, kam ve tahrik rulmanları çevresinde hassas istasyon hizası tarafından belirlenir. Anlaşılan kapsamda şase elemanlarının Khuzestan Steel izlenebilir üst menşei, kesit ve kalınlık bilgileriyle birlikte kontrol edilir. Kritik kaynaklar görsel muayeneden geçer; sözleşmede istenirse yüksek gerilmeli bölgeler için ek kaynak kontrolleri tanımlanabilir. Özel dikkat takım istasyon paralelliği, motor-redüktör kaidesi, muhafaza açıklığı ve ölçü değişiminden sonra hizanın korunması üzerine verilir. İyi şase gerçek çevrimde, taşımada ve kurulumdan sonra mil, takım, konveyör ve sensör hizasını korumalıdır; yalnızca ağır görünmek mühendislik dayanımı anlamına gelmez.
Sac ve proses yüzeyleri görevine göre ayrılır. Muhafaza ve kabinler rijit ve güvenli kenarlı olmalı; temas veya nem gören parçalar hijyen ve korozyona göre ayrıca tanımlanır. Anlaşmalı düz sac parçalarında Mobarakeh ürünü, tipi ve kalınlığıyla BOM üzerinde gösterilir. Gerçek paslanmaz ürün-temas parçası varsa paslanmaz kalite, finish ve gerçek malzeme sertifikası bağımsız olarak kayıt altına alınır. Kontrol noktası takım alanı temizliği, hurda yolu erişimi ve gerçek paslanmaz temas parçalarının malzeme belgesi. Bu yöntem hem rijitlik gereken yerde ince dekoratif sac kullanılmasını hem de parlak fakat kalitesi belirsiz bir yüzeyin “paslanmaz” olarak pazarlanmasını önler.
Kâğıt bardak, kâse ve kap makineleri kontrol sistemi blank algılama, eksik kâğıt mantığı, sıcaklık/ultrason kontrolü, sayım, sıkışma algılama ve istasyon senkronizasyonu etrafında tasarlanır. Elektrik listesinde şebeke gerilimi/frekansı, kontaktör veya VFD, PLC/HMI kapsamı, sensörler, emniyet elemanları, ısıtıcılar, selenoidler ve yedek I/O belirtilir. Sıkışma, hava basıncı kaybı, sensör arızası, enerji kesintisi ve E-Stop sonrasında sistemin davranışı tanımlanmalıdır. FAT sırasında eksik blank/taban sensörü, duruş mantığı, seal parametresi, sayım ve sıkışma sonrası güvenli recovery test edilir. Kablo numaraları, terminal kimlikleri ve elektrik şeması teslim edilir; böylece yabancı ülkedeki teknisyen arıza için panoyu tersine mühendislik etmek zorunda kalmaz.
Kalite kabulü satılabilir ürünü oluşturan değişkenlere odaklanır. geometri, yan dikiş, taban sızdırmazlığı, ağız formu, kaçak ve istiflenebilirlik birlikte değerlendirilir. FAT örneklemesi ilk başarılı üründe bitmez; ısınma, kararlı çalışma, duruş-yeniden başlatma ve pratik bir üretim serisi gözlenir. Temel kabul kanıtı sürdürülebilir koşudan çoklu numune ile kaçak/seal ve boyutsal kontrol. Fabrika alıcının tam hammaddesini çalıştıramıyorsa bu sınırlama yazılır ve üzerinde anlaşılan alternatif test tanımlanır. Test koşulu açıklanmayan mutlak kapasite sözü teknik kabul için yeterli değildir.
İhracatta duruş süresi pahalı olduğu için bakım konusu sevkiyattan önce tasarlanır. kam, rulman, heater/ultrason, knurling takımı, kalıp, besleme rulosu ve sensörler temel servis noktalarıdır. Yedek parça listesi devreye alma yedekleri, normal aşınan parçalar ve uzun tedarik süreli kritik parçalar olarak ayrılır. Rulman, keçe, ısıtıcı, bıçak, kayış, zincir, sensör, pnömatik eleman ve takım parçaları mümkün olduğunca sipariş edilebilir kod veya teknik tanımla verilir. Servis kontrolü yağlama, kalıp değişimi, heater/transdüser erişimi ve çizimlerle kodlu yedeklerin bulunması üzerine yoğunlaşır. Yerel olarak bakımı mümkün makine, yalnızca nominal hızı yüksek bir makineden daha düşük toplam maliyet sağlayabilir.
Kâğıt bardak, kâse ve kap makineleri için ticari karşılaştırma fabrika çıkış fiyatı yerine teslim edilen kabiliyet üzerinden yapılır. Alıcı bardak ölçüleri, takım setleri, kâğıt aralığı, format başına gerçek hız, hava ihtiyacı, seal sistemi, hurda ve devreye alma kalemlerini birlikte inceler. Teklif; kalıp, takım, besleyici, kompresör veya hava hazırlama, konveyör, elektrik panosu, kablo, montaj denetimi, eğitim, ambalaj ve dokümantasyonun hangilerini içerdiğini açıkça göstermelidir. Kritik soru kaç tam changeover setinin dahil olduğu ve hızın alıcının gerçek kabı ile kanıtlanıp kanıtlanmadığı. Böylece üretim için zorunlu fakat başlık fiyatından çıkarılmış kalemler siparişten sonra sürpriz maliyet olarak ortaya çıkmaz.
İhracat ambalajından önce makine fotoğraflanır ve sökülen parçalar packing list ile karşılaştırılır. form kafaları ve kalıplar korozyondan korunup sabitlenir; ölçüye özel parçalar etiketli kutulanır. Motorlar, açık miller, takım yüzeyleri, elektrik panoları ve hassas gruplar taşıma riskine göre korunur; ağır modüllerde kaldırma noktaları belirtilir. Sevkiyat dosyası takım envanteri, parametre baseline, yedek listesi, elektrik şeması ve FAT numuneleri içerir. Varışta devreye alma; şase terazisi, elektrik ve servis kontrolü, yağlama, bağlantı ve muhafaza kontrolü, motor yönü ve kuru çevrimle başlar. Böylece nakliye veya kurulum hatasının imalat hatasıyla karıştırılması azaltılır.
Kâğıt bardak ve kap makinesi — mekanik tasarım ve şasi
Kâğıt bardak ve kap makinesi değerlendirilirken mekanik tasarım ve şasi ayrı bir kontrol katmanı olarak tanımlanır; böylece teklif ile gerçek teslimat arasındaki fark görünür hâle gelir. Kâğıt bardak ve kap makinesi / mekanik tasarım ve şasi değerlendirmesinde alıcı tarafı özellikle dakika başına hızın ürün ölçüsüyle birlikte tanımı, kağıt gramajı/kaplama uyumluluğu ve ısıtma-sealing sistemi konularını teklif formunda ayrı satırlar hâlinde istemelidir; böylece belirsiz ticari ifadeler ölçülebilir şartlara dönüşür. Kâğıt bardak ve kap makinesi / mekanik tasarım ve şasi dosyasındaki dördüncü kontrol noktası olan kalıp ve format kapsamı, yalnızca kayıt için değil, ürünün veya ekipmanın nihai kullanımındaki davranışını öngörmek için değerlendirilir. Kâğıt bardak ve kap makinesi / mekanik tasarım ve şasi kapsamında numune ve kontrol planında hedef malzemeyle FAT; buna ek olarak sızdırmazlık ve ağız kıvırma kontrolü ve hurda oranı takibi uygulanarak sevk edilecek lotun temsil kabiliyeti güçlendirilir. Kâğıt bardak ve kap makinesi / mekanik tasarım ve şasi kararını destekleyen veriler mümkün olduğunda aynı lot, seri, üretim emri veya onaylı numune referansına bağlanır; farklı kaynaklardan gelen iyi sonuçlar tek bir sevkiyatın kalitesini kanıtlamaz. Kâğıt bardak ve kap makinesi / mekanik tasarım ve şasi için sözleşme dili teknik eklerle uyumlu kurulmalı; 'eşdeğer', 'standart', 'premium' veya 'yüksek kalite' gibi yoruma açık terimler mümkün olduğunca ölçülebilir kriterlerle değiştirilmelidir.
Kâğıt bardak ve kap makinesi / mekanik tasarım ve şasi risk değerlendirmesinde risk matrisi hazırlanırken yalnızca boşta hız gösterimi, malzeme uyumsuzluğu ve yüksek hurda olasılık-etki mantığıyla ele alınır; kritik maddeler sevkiyat serbest bırakma kontrolüne dönüştürülür. Kâğıt bardak ve kap makinesi / mekanik tasarım ve şasi kontrolünde satıcıdan yalnızca 'uygundur' cevabı istemek yerine, hangi testin yapıldığı, hangi toleransın kullanıldığı ve uygunsuzluk hâlinde hangi düzeltici işlemin uygulanacağı sorulmalıdır. Kâğıt bardak ve kap makinesi / mekanik tasarım ve şasi lojistiğinde paketleme spesifikasyonu kalıp ve yedek parçanın ayrı sandıklanması, elektrik panosu nem koruması ve doküman setinin dijital ve basılı teslimi ayrıntılarını içerdiğinde hasar sorumluluğu ve teslim anındaki kontrol daha şeffaf yönetilir. Kâğıt bardak ve kap makinesi / mekanik tasarım ve şasi sevkiyatında Incoterms seçimi kalite sorumluluğunu tek başına çözmez; yükleme, sabitleme, nem/ısı koruması, etiketleme ve hasar kanıtının nasıl tutulacağı ayrıca tarif edilmelidir. Kâğıt bardak ve kap makinesi / mekanik tasarım ve şasi belge setinde sevkiyat öncesi doküman kontrol listesi kullanmak, özellikle çok kalemli siparişlerde yanlış ürün kodu, eksik sertifika veya farklı lot karışımı gibi basit fakat maliyetli hataları azaltır. Bu yaklaşım, Kâğıt bardak ve kap makinesi siparişini tek seferlik fiyat alımından çıkarıp tekrar edilebilir bir tedarik standardına dönüştürür; bu sonuç özellikle mekanik tasarım ve şasi bakımından geçerlidir.
Kâğıt bardak ve kap makinesi / mekanik tasarım ve şasi konusunda teklif matrisi hazırlanırken her tedarikçiye aynı sorular gönderilmeli ve cevaplar 'var/yok' biçiminde değil, kanıt, tolerans, teslim kapsamı ve sorumluluk sahibi sütunlarıyla kaydedilmelidir. Kâğıt bardak ve kap makinesi / mekanik tasarım ve şasi sürecinde bir değişiklik talebi ortaya çıkarsa dakika başına hızın ürün ölçüsüyle birlikte tanımı veya kağıt gramajı/kaplama uyumluluğu gibi kaliteyi etkileyen noktalar yeniden onaya açılmalı; yalnızca fiyat ve termin avantajı gerekçe gösterilerek teknik baz çizgi sessizce değiştirilmemelidir. Kâğıt bardak ve kap makinesi / mekanik tasarım ve şasi için alıcı tarafından saklanan referans numune, onaylı fotoğraf seti ya da FAT/QC kaydı sonraki Kâğıt bardak ve kap makinesi siparişlerinin karşılaştırılmasında güçlü bir kontrol aracıdır; duyusal veya görsel hafıza tek başına yeterli değildir. Kâğıt bardak ve kap makinesi / mekanik tasarım ve şasi sipariş kapanışında açık aksiyon listesi, eksik belge listesi ve varsa kabul edilen sapmalar yazılı biçimde kapatılmalı; böylece finansal kapanış teknik kapanıştan önce gerçekleşmez.

Kâğıt Bardak ve Kap Makineleri — kalite kontrolü ve kabul kriterleri
«Kâğıt Bardak ve Kap Makineleri» kabulünden önce kritik fonksiyonlar üzerinde anlaşılan hammadde veya deneme ürünüyle test edilir; FAT koşulları ve ölçülebilir kabul sonuçları önceden tanımlanır.
Kâğıt bardak ve kap makinesi — URS ve RFQ oluşturma
Kâğıt bardak ve kap makinesi değerlendirilirken URS ve RFQ oluşturma ayrı bir kontrol katmanı olarak tanımlanır; böylece teklif ile gerçek teslimat arasındaki fark görünür hâle gelir. Kâğıt bardak ve kap makinesi / URS ve RFQ oluşturma değerlendirmesinde alıcı tarafı özellikle dakika başına hızın ürün ölçüsüyle birlikte tanımı, kağıt gramajı/kaplama uyumluluğu ve ısıtma-sealing sistemi konularını teklif formunda ayrı satırlar hâlinde istemelidir; böylece belirsiz ticari ifadeler ölçülebilir şartlara dönüşür. Kâğıt bardak ve kap makinesi / URS ve RFQ oluşturma dosyasındaki dördüncü kontrol noktası olan kalıp ve format kapsamı, yalnızca kayıt için değil, ürünün veya ekipmanın nihai kullanımındaki davranışını öngörmek için değerlendirilir. Kâğıt bardak ve kap makinesi / URS ve RFQ oluşturma kapsamında qC dosyasında hedef malzemeyle FAT sonucunun fotoğraf, ölçüm veya raporla izlenmesi; sızdırmazlık ve ağız kıvırma kontrolü ve hurda oranı takibi bulgularının da lot koduyla ilişkilendirilmesi gerekir. Kâğıt bardak ve kap makinesi / URS ve RFQ oluşturma kararını destekleyen veriler mümkün olduğunda aynı lot, seri, üretim emri veya onaylı numune referansına bağlanır; farklı kaynaklardan gelen iyi sonuçlar tek bir sevkiyatın kalitesini kanıtlamaz. Kâğıt bardak ve kap makinesi / URS ve RFQ oluşturma için sözleşme dili teknik eklerle uyumlu kurulmalı; 'eşdeğer', 'standart', 'premium' veya 'yüksek kalite' gibi yoruma açık terimler mümkün olduğunca ölçülebilir kriterlerle değiştirilmelidir.
Kâğıt bardak ve kap makinesi / URS ve RFQ oluşturma risk değerlendirmesinde risk matrisi hazırlanırken yalnızca boşta hız gösterimi, malzeme uyumsuzluğu ve yüksek hurda olasılık-etki mantığıyla ele alınır; kritik maddeler sevkiyat serbest bırakma kontrolüne dönüştürülür. Kâğıt bardak ve kap makinesi / URS ve RFQ oluşturma kontrolünde satıcıdan yalnızca 'uygundur' cevabı istemek yerine, hangi testin yapıldığı, hangi toleransın kullanıldığı ve uygunsuzluk hâlinde hangi düzeltici işlemin uygulanacağı sorulmalıdır. Kâğıt bardak ve kap makinesi / URS ve RFQ oluşturma lojistiğinde paketleme spesifikasyonu kalıp ve yedek parçanın ayrı sandıklanması, elektrik panosu nem koruması ve doküman setinin dijital ve basılı teslimi ayrıntılarını içerdiğinde hasar sorumluluğu ve teslim anındaki kontrol daha şeffaf yönetilir. Kâğıt bardak ve kap makinesi / URS ve RFQ oluşturma sevkiyatında Incoterms seçimi kalite sorumluluğunu tek başına çözmez; yükleme, sabitleme, nem/ısı koruması, etiketleme ve hasar kanıtının nasıl tutulacağı ayrıca tarif edilmelidir. Kâğıt bardak ve kap makinesi / URS ve RFQ oluşturma belge setinde sevkiyat öncesi doküman kontrol listesi kullanmak, özellikle çok kalemli siparişlerde yanlış ürün kodu, eksik sertifika veya farklı lot karışımı gibi basit fakat maliyetli hataları azaltır. Böylece Kâğıt bardak ve kap makinesi alıcısı, teknik kabul ile ticari sözleşmeyi aynı referans sistemi içinde yönetebilir; bu sonuç özellikle URS ve RFQ oluşturma bakımından geçerlidir.
Kâğıt bardak ve kap makinesi / URS ve RFQ oluşturma konusunda teklif matrisi hazırlanırken her tedarikçiye aynı sorular gönderilmeli ve cevaplar 'var/yok' biçiminde değil, kanıt, tolerans, teslim kapsamı ve sorumluluk sahibi sütunlarıyla kaydedilmelidir. Kâğıt bardak ve kap makinesi / URS ve RFQ oluşturma sürecinde bir değişiklik talebi ortaya çıkarsa dakika başına hızın ürün ölçüsüyle birlikte tanımı veya kağıt gramajı/kaplama uyumluluğu gibi kaliteyi etkileyen noktalar yeniden onaya açılmalı; yalnızca fiyat ve termin avantajı gerekçe gösterilerek teknik baz çizgi sessizce değiştirilmemelidir. Kâğıt bardak ve kap makinesi / URS ve RFQ oluşturma için alıcı tarafından saklanan referans numune, onaylı fotoğraf seti ya da FAT/QC kaydı sonraki Kâğıt bardak ve kap makinesi siparişlerinin karşılaştırılmasında güçlü bir kontrol aracıdır; duyusal veya görsel hafıza tek başına yeterli değildir. Kâğıt bardak ve kap makinesi / URS ve RFQ oluşturma sipariş kapanışında açık aksiyon listesi, eksik belge listesi ve varsa kabul edilen sapmalar yazılı biçimde kapatılmalı; böylece finansal kapanış teknik kapanıştan önce gerçekleşmez.
Kâğıt bardak ve kap makinesi — BOM ve marka-menşe kontrolü
Kâğıt bardak ve kap makinesi değerlendirilirken BOM ve marka-menşe kontrolü ayrı bir kontrol katmanı olarak tanımlanır; böylece teklif ile gerçek teslimat arasındaki fark görünür hâle gelir. Kâğıt bardak ve kap makinesi / BOM ve marka-menşe kontrolü değerlendirmesinde alıcı tarafı özellikle dakika başına hızın ürün ölçüsüyle birlikte tanımı, kağıt gramajı/kaplama uyumluluğu ve ısıtma-sealing sistemi konularını teklif formunda ayrı satırlar hâlinde istemelidir; böylece belirsiz ticari ifadeler ölçülebilir şartlara dönüşür. Kâğıt bardak ve kap makinesi / BOM ve marka-menşe kontrolü dosyasındaki dördüncü kontrol noktası olan kalıp ve format kapsamı, yalnızca kayıt için değil, ürünün veya ekipmanın nihai kullanımındaki davranışını öngörmek için değerlendirilir. Kâğıt bardak ve kap makinesi / BOM ve marka-menşe kontrolü kapsamında sevkiyat onayı verilmeden önce hedef malzemeyle FAT, sızdırmazlık ve ağız kıvırma kontrolü ve hurda oranı takibi için kimin kontrol yaptığı, hangi numuneyi kullandığı ve sonucun hangi belgeye işlendiği belirlenmelidir. Kâğıt bardak ve kap makinesi / BOM ve marka-menşe kontrolü kararını destekleyen veriler mümkün olduğunda aynı lot, seri, üretim emri veya onaylı numune referansına bağlanır; farklı kaynaklardan gelen iyi sonuçlar tek bir sevkiyatın kalitesini kanıtlamaz. Kâğıt bardak ve kap makinesi / BOM ve marka-menşe kontrolü için sözleşme dili teknik eklerle uyumlu kurulmalı; 'eşdeğer', 'standart', 'premium' veya 'yüksek kalite' gibi yoruma açık terimler mümkün olduğunca ölçülebilir kriterlerle değiştirilmelidir.
Kâğıt bardak ve kap makinesi / BOM ve marka-menşe kontrolü risk değerlendirmesinde başlıca riskler arasında yalnızca boşta hız gösterimi, malzeme uyumsuzluğu ve yüksek hurda bulunur; bu riskler sözleşmede yalnızca genel 'iyi kalite' ifadesiyle yönetilemez. Kâğıt bardak ve kap makinesi / BOM ve marka-menşe kontrolü kontrolünde satıcıdan yalnızca 'uygundur' cevabı istemek yerine, hangi testin yapıldığı, hangi toleransın kullanıldığı ve uygunsuzluk hâlinde hangi düzeltici işlemin uygulanacağı sorulmalıdır. Kâğıt bardak ve kap makinesi / BOM ve marka-menşe kontrolü lojistiğinde ambalaj yalnızca taşıma kabı değildir: kalıp ve yedek parçanın ayrı sandıklanması, elektrik panosu nem koruması ve doküman setinin dijital ve basılı teslimi yanlış seçildiğinde teknik olarak kabul edilmiş ürün yolda ticari değer kaybedebilir. Kâğıt bardak ve kap makinesi / BOM ve marka-menşe kontrolü sevkiyatında Incoterms seçimi kalite sorumluluğunu tek başına çözmez; yükleme, sabitleme, nem/ısı koruması, etiketleme ve hasar kanıtının nasıl tutulacağı ayrıca tarif edilmelidir. Kâğıt bardak ve kap makinesi / BOM ve marka-menşe kontrolü belge setinde i̇zlenebilirlik dosyasında teklif, proforma, teknik şartname, onaylı numune/çizim, QC kaydı, COA veya ilgili test raporu, packing list ve ticari fatura birbirine referans verecek şekilde düzenlenmelidir. Net kriterler kullanıldığında Kâğıt bardak ve kap makinesi konusunda üretici, ihracatçı ve alıcı arasındaki yorum farkı önemli ölçüde azalır; bu sonuç özellikle BOM ve marka-menşe kontrolü bakımından geçerlidir.
Kâğıt bardak ve kap makinesi / BOM ve marka-menşe kontrolü konusunda teklif matrisi hazırlanırken her tedarikçiye aynı sorular gönderilmeli ve cevaplar 'var/yok' biçiminde değil, kanıt, tolerans, teslim kapsamı ve sorumluluk sahibi sütunlarıyla kaydedilmelidir. Kâğıt bardak ve kap makinesi / BOM ve marka-menşe kontrolü sürecinde bir değişiklik talebi ortaya çıkarsa dakika başına hızın ürün ölçüsüyle birlikte tanımı veya kağıt gramajı/kaplama uyumluluğu gibi kaliteyi etkileyen noktalar yeniden onaya açılmalı; yalnızca fiyat ve termin avantajı gerekçe gösterilerek teknik baz çizgi sessizce değiştirilmemelidir. Kâğıt bardak ve kap makinesi / BOM ve marka-menşe kontrolü için alıcı tarafından saklanan referans numune, onaylı fotoğraf seti ya da FAT/QC kaydı sonraki Kâğıt bardak ve kap makinesi siparişlerinin karşılaştırılmasında güçlü bir kontrol aracıdır; duyusal veya görsel hafıza tek başına yeterli değildir. Kâğıt bardak ve kap makinesi / BOM ve marka-menşe kontrolü sipariş kapanışında açık aksiyon listesi, eksik belge listesi ve varsa kabul edilen sapmalar yazılı biçimde kapatılmalı; böylece finansal kapanış teknik kapanıştan önce gerçekleşmez.
Tek Kullanımlık Gıda Kabı Makineleri
Tek Kullanımlık Gıda Kabı Makineleri — teknik değerlendirme, kalite ve ticari seçim
«Tek Kullanımlık Gıda Kabı Makineleri» için önce ürün, kapasite, hammadde, otomasyon ve tesis altyapısı tanımlanır; ardından bu gereksinimler FAT, belgeler, yedek parçalar ve kurulum koşullarıyla eşleştirilir.
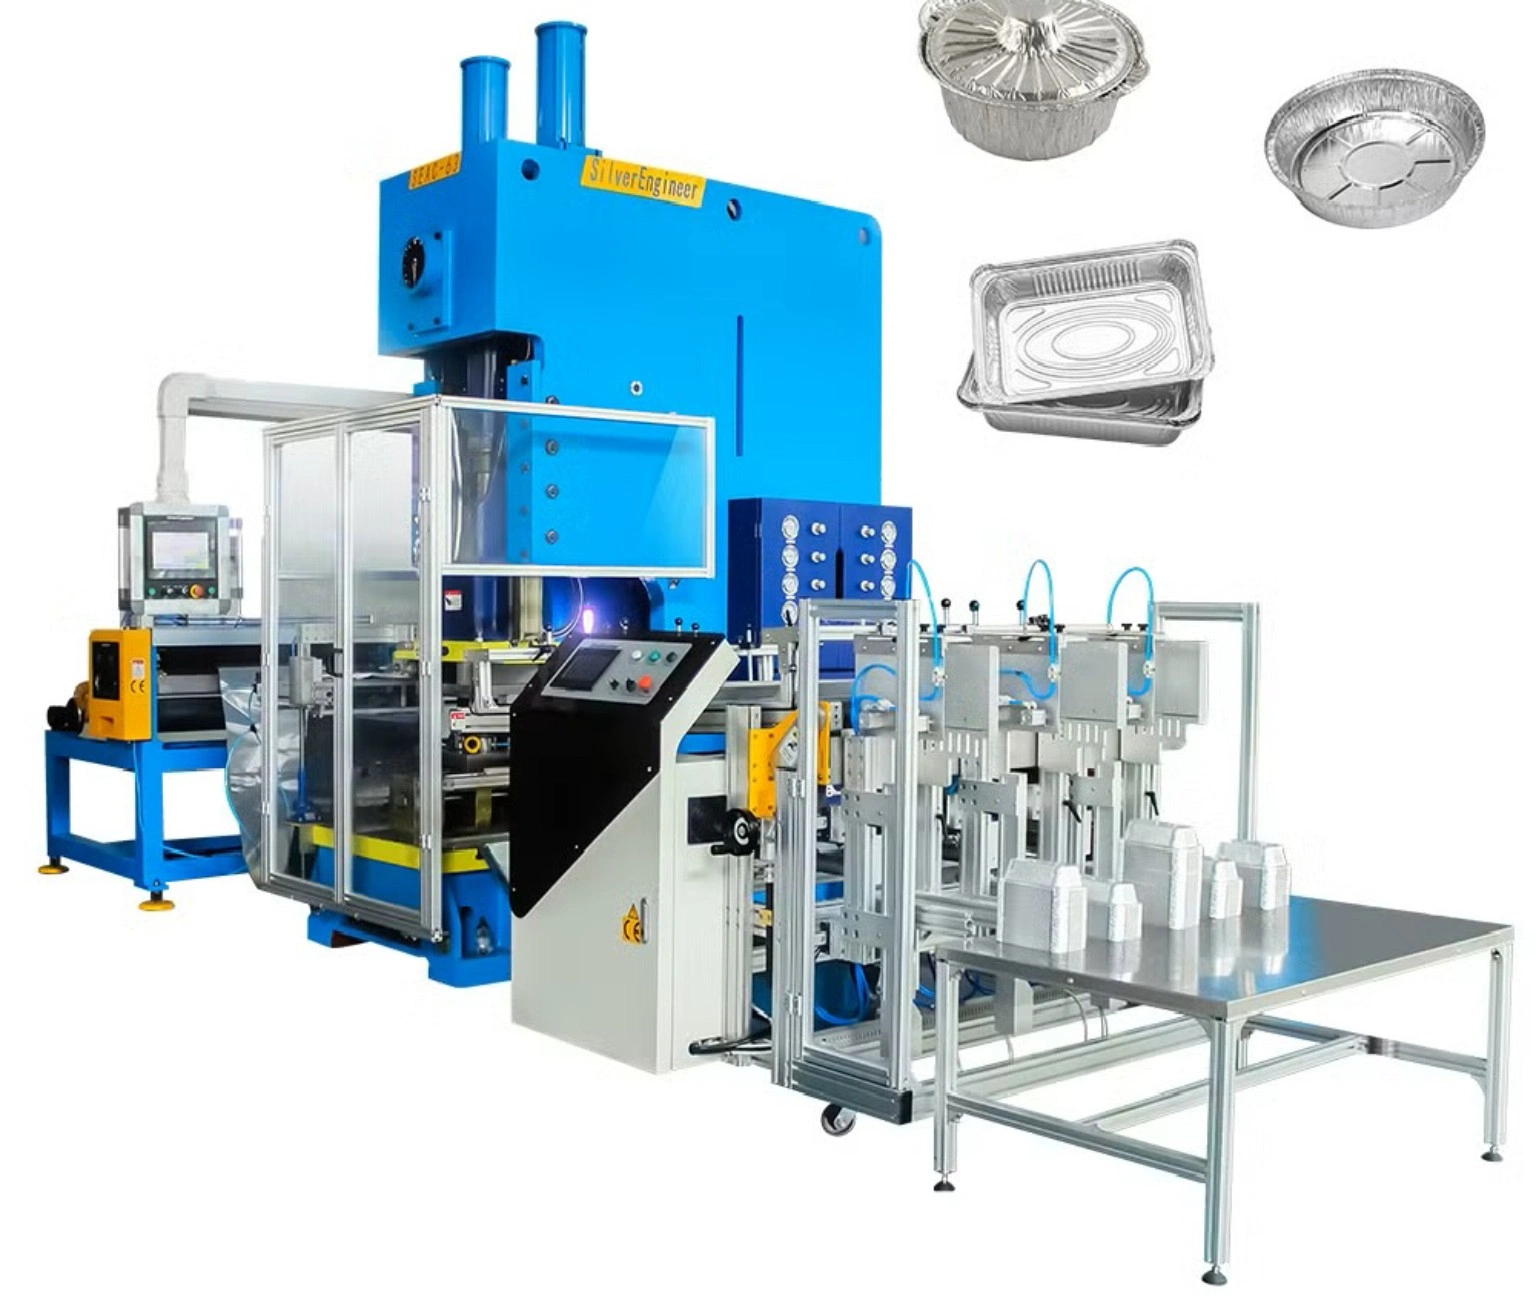
Tek Kullanımlık Gıda Kabı Makineleri — spesifikasyon ve ticari karşılaştırma
«Tek Kullanımlık Gıda Kabı Makineleri» teknik talebinde üretilecek ürün, hedef kapasite, hammadde veya işlenecek format, otomasyon seviyesi, elektrik beslemesi ve mevcut yardımcı tesisler yazılmalıdır.
Ayrıntılı mühendislik dosyası — Tek kullanımlık gıda ve alüminyum folyo kap makineleri
Tek kullanımlık gıda ve alüminyum folyo kap makineleri için proses tanımı, alıcının gerçek ürünü ve çalışma aralığıyla başlar. Rulo/sac besleme, gerektiğinde yağlama, indeksleme, pres form verme, trim/eject ve hurda taşıma; alaşım veya polimer, kalınlık ve kap geometrisine göre tasarlanır. Makine modeli kesinleşmeden hammadde aralığı, ürün ölçüsü, hedef hız, format değişimi ve kabul edilebilir fire davranışı şartnameye yazılır. Ana risk pres, feeder ve kalıp uyumsuzluğunun kırışma, yırtılma, flanş hatası, ölçü kayması veya tehlikeli manuel müdahale yaratması. Bu nedenle kapasite tek bir katalog rakamı olarak kabul edilmez; ürün formatı, malzeme durumu, operatör müdahalesi ve varış tesisindeki yardımcı servislerle birlikte değerlendirilir. Böylece aynı ticari isimle sunulan fakat teknik kapsamı farklı iki teklif gerçek koşullarda karşılaştırılabilir.
Tahrik sistemi pres volanı veya hidrolik, servo/mekanik feeder, hurda sistemi ve yüksek çevrim yükündeki yardımcı konveyörler dikkate alınarak boyutlandırılır. Motor gereken noktalarda doğru güç ve devirde Motogen motoru BOM'a yazılır; kalkış torku, start sıklığı ve görev çevrimi kontrol edilir. Redüktör oranı, kaplin, kayış veya zincir, mil çapı ve rulman düzeni aynı aktarma zincirinin parçalarıdır. Kabulün önemli noktası feed pitch tekrarı, stabil pres çevrimi, fren/kavrama davranışı ve şoksuz hurda çıkarma. Gereğinden büyük motor her zaman avantaj değildir; mekanik verimsizliği gizleyebilir. Küçük motor ise ısınma, trip ve proses kararsızlığı doğurabilir. Hedef, yeterli emniyet payı ile uyumlu mekanik tasarımdır.
Bu ürün ailesinin yapısal tasarımı konsantre pres ve kalıp kuvvetleri için rijit tabla, hizalı kılavuz, stabil taban ve güvenli operatör erişimi tarafından belirlenir. Anlaşılan kapsamda şase elemanlarının Khuzestan Steel izlenebilir üst menşei, kesit ve kalınlık bilgileriyle birlikte kontrol edilir. Kritik kaynaklar görsel muayeneden geçer; sözleşmede istenirse yüksek gerilmeli bölgeler için ek kaynak kontrolleri tanımlanabilir. Özel dikkat kalıp oturma yüzeyi, bolster hizası, muhafaza interlockları ve çerçeve hareketinin kalıba zarar vermemesi üzerine verilir. İyi şase gerçek çevrimde, taşımada ve kurulumdan sonra mil, takım, konveyör ve sensör hizasını korumalıdır; yalnızca ağır görünmek mühendislik dayanımı anlamına gelmez.
Sac ve proses yüzeyleri görevine göre ayrılır. Muhafaza ve enclosure güvenlik/rijitliğe göre; gıda temas taşıma yüzeyi ise malzeme ve finish ile ayrı tanımlanır. Anlaşmalı düz sac parçalarında Mobarakeh ürünü, tipi ve kalınlığıyla BOM üzerinde gösterilir. Gerçek paslanmaz ürün-temas parçası varsa paslanmaz kalite, finish ve gerçek malzeme sertifikası bağımsız olarak kayıt altına alınır. Kontrol noktası interlock bütünlüğü, düzgün taşıma yüzeyi ve gerçek paslanmaz parçanın grade belgesi. Bu yöntem hem rijitlik gereken yerde ince dekoratif sac kullanılmasını hem de parlak fakat kalitesi belirsiz bir yüzeyin “paslanmaz” olarak pazarlanmasını önler.
Tek kullanımlık gıda ve alüminyum folyo kap makineleri kontrol sistemi feeder-pres senkronu, permissive, die protection, yağlama izleme, sayaç, eject onayı ve güvenli setup modu etrafında tasarlanır. Elektrik listesinde şebeke gerilimi/frekansı, kontaktör veya VFD, PLC/HMI kapsamı, sensörler, emniyet elemanları, ısıtıcılar, selenoidler ve yedek I/O belirtilir. Sıkışma, hava basıncı kaybı, sensör arızası, enerji kesintisi ve E-Stop sonrasında sistemin davranışı tanımlanmalıdır. FAT sırasında tek çevrim/üretim modu, feeder fault, guard interlock, E-Stop ve restart izni test edilir. Kablo numaraları, terminal kimlikleri ve elektrik şeması teslim edilir; böylece yabancı ülkedeki teknisyen arıza için panoyu tersine mühendislik etmek zorunda kalmaz.
Kalite kabulü satılabilir ürünü oluşturan değişkenlere odaklanır. form derinliği, flanş, duvar bütünlüğü, nesting ve yırtılma/kırışma sınırları ürün kalitesini belirler. FAT örneklemesi ilk başarılı üründe bitmez; ısınma, kararlı çalışma, duruş-yeniden başlatma ve pratik bir üretim serisi gözlenir. Temel kabul kanıtı onaylı kap çizimi ve malzeme kalınlığına göre kararlı üretimden seri numune. Fabrika alıcının tam hammaddesini çalıştıramıyorsa bu sınırlama yazılır ve üzerinde anlaşılan alternatif test tanımlanır. Test koşulu açıklanmayan mutlak kapasite sözü teknik kabul için yeterli değildir.
İhracatta duruş süresi pahalı olduğu için bakım konusu sevkiyattan önce tasarlanır. kalıp erişimi, pres yağlama, feeder ruloları, sensör, pnömatik eject ve hurda sisteminin güvenli servisi gerekir. Yedek parça listesi devreye alma yedekleri, normal aşınan parçalar ve uzun tedarik süreli kritik parçalar olarak ayrılır. Rulman, keçe, ısıtıcı, bıçak, kayış, zincir, sensör, pnömatik eleman ve takım parçaları mümkün olduğunca sipariş edilebilir kod veya teknik tanımla verilir. Servis kontrolü tool change, lockout, yağlama planı, feeder kalibrasyonu ve tanımlı aşınma parçaları üzerine yoğunlaşır. Yerel olarak bakımı mümkün makine, yalnızca nominal hızı yüksek bir makineden daha düşük toplam maliyet sağlayabilir.
Tek kullanımlık gıda ve alüminyum folyo kap makineleri için ticari karşılaştırma fabrika çıkış fiyatı yerine teslim edilen kabiliyet üzerinden yapılır. Alıcı pres kapasitesi, kullanılabilir tabla, feeder tipi, kalıp sayısı, malzeme aralığı, hurda, hava/yağlama, muhafaza ve kurulum kalemlerini birlikte inceler. Teklif; kalıp, takım, besleyici, kompresör veya hava hazırlama, konveyör, elektrik panosu, kablo, montaj denetimi, eğitim, ambalaj ve dokümantasyonun hangilerini içerdiğini açıkça göstermelidir. Kritik soru tonaj ve takımın anlaşılmış geometri ve malzeme için doğrulanıp doğrulanmadığı. Böylece üretim için zorunlu fakat başlık fiyatından çıkarılmış kalemler siparişten sonra sürpriz maliyet olarak ortaya çıkmaz.
İhracat ambalajından önce makine fotoğraflanır ve sökülen parçalar packing list ile karşılaştırılır. kalıplar hassas varlık olarak sabitlenir ve feeder-pres arayüzleri yeniden kurulum için işaretlenir. Motorlar, açık miller, takım yüzeyleri, elektrik panoları ve hassas gruplar taşıma riskine göre korunur; ağır modüllerde kaldırma noktaları belirtilir. Sevkiyat dosyası kalıp listesi, onay numunesi, feeder ayarı, pres setup verisi, kaldırma noktaları ve montaj referansı içerir. Varışta devreye alma; şase terazisi, elektrik ve servis kontrolü, yağlama, bağlantı ve muhafaza kontrolü, motor yönü ve kuru çevrimle başlar. Böylece nakliye veya kurulum hatasının imalat hatasıyla karıştırılması azaltılır.

Tek Kullanımlık Gıda Kabı Makineleri — kalite kontrolü ve kabul kriterleri
«Tek Kullanımlık Gıda Kabı Makineleri» kabulünden önce kritik fonksiyonlar üzerinde anlaşılan hammadde veya deneme ürünüyle test edilir; FAT koşulları ve ölçülebilir kabul sonuçları önceden tanımlanır.
Tek kullanımlık gıda kabı üretim makinesi — BOM ve marka-menşe kontrolü
Tek kullanımlık gıda kabı üretim makinesi tedarikinde BOM ve marka-menşe kontrolü, fiyat görüşmesinden önce netleştirilmesi gereken teknik ve ticari bir karar alanıdır. Tek kullanımlık gıda kabı üretim makinesi / BOM ve marka-menşe kontrolü değerlendirmesinde karşılaştırma yapılırken kalıp/termoform veya şekillendirme prosesi sadece görsel beyanla kabul edilmemeli; malzeme kalınlığı ve besleme stabilitesi ve kesim ve istifleme doğruluğu ile çapraz kontrol edilerek aynı lot veya aynı konfigürasyona ait olduğu teyit edilmelidir. Tek kullanımlık gıda kabı üretim makinesi / BOM ve marka-menşe kontrolü dosyasındaki dördüncü kontrol noktası olan çevrim süresi, yalnızca kayıt için değil, ürünün veya ekipmanın nihai kullanımındaki davranışını öngörmek için değerlendirilir. Tek kullanımlık gıda kabı üretim makinesi / BOM ve marka-menşe kontrolü kapsamında numune ve kontrol planında hedef hammaddeyle deneme üretimi; buna ek olarak ölçü ve ağırlık kontrolü ve fire ve enerji gözlemi uygulanarak sevk edilecek lotun temsil kabiliyeti güçlendirilir. Tek kullanımlık gıda kabı üretim makinesi / BOM ve marka-menşe kontrolü kararını destekleyen veriler mümkün olduğunda aynı lot, seri, üretim emri veya onaylı numune referansına bağlanır; farklı kaynaklardan gelen iyi sonuçlar tek bir sevkiyatın kalitesini kanıtlamaz. Tek kullanımlık gıda kabı üretim makinesi / BOM ve marka-menşe kontrolü için alıcı ister distribütör ister proje firması ister üretici olsun, teklif dosyasında ürün kodu, lot/seri referansı, garanti edilen kapsam ve hariç tutulan kalemlerin açıkça ayrılması karar kalitesini yükseltir.
Tek kullanımlık gıda kabı üretim makinesi / BOM ve marka-menşe kontrolü risk değerlendirmesinde ticari kaybın önemli kaynakları kalıp hizası, ürün deformasyonu ve malzeme değişiminde proses kararsızlığı olduğundan, her biri için önleyici kontrol ve red/yeniden işleme kuralı önceden yazılmalıdır. Tek kullanımlık gıda kabı üretim makinesi / BOM ve marka-menşe kontrolü kontrolünde satıcıdan yalnızca 'uygundur' cevabı istemek yerine, hangi testin yapıldığı, hangi toleransın kullanıldığı ve uygunsuzluk hâlinde hangi düzeltici işlemin uygulanacağı sorulmalıdır. Tek kullanımlık gıda kabı üretim makinesi / BOM ve marka-menşe kontrolü lojistiğinde i̇hracat hazırlığında kalıp koruması önce tanımlanır; ardından hassas parçaların ayrı ambalajı ve kurulum için lifting noktası planı sevkiyat modu, transit süresi ve boşaltma koşullarına göre doğrulanır. Tek kullanımlık gıda kabı üretim makinesi / BOM ve marka-menşe kontrolü sevkiyatında Incoterms seçimi kalite sorumluluğunu tek başına çözmez; yükleme, sabitleme, nem/ısı koruması, etiketleme ve hasar kanıtının nasıl tutulacağı ayrıca tarif edilmelidir. Tek kullanımlık gıda kabı üretim makinesi / BOM ve marka-menşe kontrolü belge setinde belge kontrolü yalnızca dosya toplamak değildir; belge üzerindeki ürün adı, lot/seri numarası, miktar ve üretici bilgisinin fiziksel ürünle eşleşmesi doğrulanmalıdır. Bu yaklaşım, Tek kullanımlık gıda kabı üretim makinesi siparişini tek seferlik fiyat alımından çıkarıp tekrar edilebilir bir tedarik standardına dönüştürür; bu sonuç özellikle BOM ve marka-menşe kontrolü bakımından geçerlidir.
Tek kullanımlık gıda kabı üretim makinesi / BOM ve marka-menşe kontrolü konusunda teklif matrisi hazırlanırken her tedarikçiye aynı sorular gönderilmeli ve cevaplar 'var/yok' biçiminde değil, kanıt, tolerans, teslim kapsamı ve sorumluluk sahibi sütunlarıyla kaydedilmelidir. Tek kullanımlık gıda kabı üretim makinesi / BOM ve marka-menşe kontrolü sürecinde bir değişiklik talebi ortaya çıkarsa kalıp/termoform veya şekillendirme prosesi veya malzeme kalınlığı ve besleme stabilitesi gibi kaliteyi etkileyen noktalar yeniden onaya açılmalı; yalnızca fiyat ve termin avantajı gerekçe gösterilerek teknik baz çizgi sessizce değiştirilmemelidir. Tek kullanımlık gıda kabı üretim makinesi / BOM ve marka-menşe kontrolü için alıcı tarafından saklanan referans numune, onaylı fotoğraf seti ya da FAT/QC kaydı sonraki Tek kullanımlık gıda kabı üretim makinesi siparişlerinin karşılaştırılmasında güçlü bir kontrol aracıdır; duyusal veya görsel hafıza tek başına yeterli değildir. Tek kullanımlık gıda kabı üretim makinesi / BOM ve marka-menşe kontrolü sipariş kapanışında açık aksiyon listesi, eksik belge listesi ve varsa kabul edilen sapmalar yazılı biçimde kapatılmalı; böylece finansal kapanış teknik kapanıştan önce gerçekleşmez.
Tek kullanımlık gıda kabı üretim makinesi — mekanik tasarım ve şasi
Tek kullanımlık gıda kabı üretim makinesi tedarikinde mekanik tasarım ve şasi, fiyat görüşmesinden önce netleştirilmesi gereken teknik ve ticari bir karar alanıdır. Tek kullanımlık gıda kabı üretim makinesi / mekanik tasarım ve şasi değerlendirmesinde karşılaştırma yapılırken kalıp/termoform veya şekillendirme prosesi sadece görsel beyanla kabul edilmemeli; malzeme kalınlığı ve besleme stabilitesi ve kesim ve istifleme doğruluğu ile çapraz kontrol edilerek aynı lot veya aynı konfigürasyona ait olduğu teyit edilmelidir. Tek kullanımlık gıda kabı üretim makinesi / mekanik tasarım ve şasi dosyasındaki dördüncü kontrol noktası olan çevrim süresi, yalnızca kayıt için değil, ürünün veya ekipmanın nihai kullanımındaki davranışını öngörmek için değerlendirilir. Tek kullanımlık gıda kabı üretim makinesi / mekanik tasarım ve şasi kapsamında kabul öncesi kalite kontrolünün çekirdeğini hedef hammaddeyle deneme üretimi oluşturur; ölçü ve ağırlık kontrolü ile veri desteklenir ve fire ve enerji gözlemi son doğrulama noktası olarak kayda alınır. Tek kullanımlık gıda kabı üretim makinesi / mekanik tasarım ve şasi kararını destekleyen veriler mümkün olduğunda aynı lot, seri, üretim emri veya onaylı numune referansına bağlanır; farklı kaynaklardan gelen iyi sonuçlar tek bir sevkiyatın kalitesini kanıtlamaz. Tek kullanımlık gıda kabı üretim makinesi / mekanik tasarım ve şasi için alıcı ister distribütör ister proje firması ister üretici olsun, teklif dosyasında ürün kodu, lot/seri referansı, garanti edilen kapsam ve hariç tutulan kalemlerin açıkça ayrılması karar kalitesini yükseltir.
Tek kullanımlık gıda kabı üretim makinesi / mekanik tasarım ve şasi risk değerlendirmesinde alıcı açısından kalıp hizası, ürün deformasyonu ve malzeme değişiminde proses kararsızlığı fiyat avantajını hızla ortadan kaldırabilecek başlıklardır; bu nedenle teklif değerlendirmesine kalite maliyeti de eklenmelidir. Tek kullanımlık gıda kabı üretim makinesi / mekanik tasarım ve şasi kontrolünde satıcıdan yalnızca 'uygundur' cevabı istemek yerine, hangi testin yapıldığı, hangi toleransın kullanıldığı ve uygunsuzluk hâlinde hangi düzeltici işlemin uygulanacağı sorulmalıdır. Tek kullanımlık gıda kabı üretim makinesi / mekanik tasarım ve şasi lojistiğinde lojistik tasarımda kalıp koruması, hassas parçaların ayrı ambalajı ve kurulum için lifting noktası planı ürünün fabrika çıkışındaki kalitesini varış noktasına kadar korumak için birlikte planlanır. Tek kullanımlık gıda kabı üretim makinesi / mekanik tasarım ve şasi sevkiyatında Incoterms seçimi kalite sorumluluğunu tek başına çözmez; yükleme, sabitleme, nem/ısı koruması, etiketleme ve hasar kanıtının nasıl tutulacağı ayrıca tarif edilmelidir. Tek kullanımlık gıda kabı üretim makinesi / mekanik tasarım ve şasi belge setinde hedef ülkenin ithalat, etiketleme, gıda güvenliği, yapı veya makine mevzuatı alıcı tarafından teyit edilmeli; HKT Export tedarik dosyasını talep edilen kanıtların üretici tarafından hazırlanmasına göre koordine etmelidir. Sonuçta Tek kullanımlık gıda kabı üretim makinesi için iyi satın alma, en düşük fiyatı değil; tanımlı kaliteyi öngörülebilir toplam maliyetle teslim edebilen teklifi seçmektir; bu sonuç özellikle mekanik tasarım ve şasi bakımından geçerlidir.
Tek kullanımlık gıda kabı üretim makinesi / mekanik tasarım ve şasi konusunda teklif matrisi hazırlanırken her tedarikçiye aynı sorular gönderilmeli ve cevaplar 'var/yok' biçiminde değil, kanıt, tolerans, teslim kapsamı ve sorumluluk sahibi sütunlarıyla kaydedilmelidir. Tek kullanımlık gıda kabı üretim makinesi / mekanik tasarım ve şasi sürecinde bir değişiklik talebi ortaya çıkarsa kalıp/termoform veya şekillendirme prosesi veya malzeme kalınlığı ve besleme stabilitesi gibi kaliteyi etkileyen noktalar yeniden onaya açılmalı; yalnızca fiyat ve termin avantajı gerekçe gösterilerek teknik baz çizgi sessizce değiştirilmemelidir. Tek kullanımlık gıda kabı üretim makinesi / mekanik tasarım ve şasi için alıcı tarafından saklanan referans numune, onaylı fotoğraf seti ya da FAT/QC kaydı sonraki Tek kullanımlık gıda kabı üretim makinesi siparişlerinin karşılaştırılmasında güçlü bir kontrol aracıdır; duyusal veya görsel hafıza tek başına yeterli değildir. Tek kullanımlık gıda kabı üretim makinesi / mekanik tasarım ve şasi sipariş kapanışında açık aksiyon listesi, eksik belge listesi ve varsa kabul edilen sapmalar yazılı biçimde kapatılmalı; böylece finansal kapanış teknik kapanıştan önce gerçekleşmez.
Tek kullanımlık gıda kabı üretim makinesi — URS ve RFQ oluşturma
Tek kullanımlık gıda kabı üretim makinesi tedarikinde URS ve RFQ oluşturma, fiyat görüşmesinden önce netleştirilmesi gereken teknik ve ticari bir karar alanıdır. Tek kullanımlık gıda kabı üretim makinesi / URS ve RFQ oluşturma değerlendirmesinde karşılaştırma yapılırken kalıp/termoform veya şekillendirme prosesi sadece görsel beyanla kabul edilmemeli; malzeme kalınlığı ve besleme stabilitesi ve kesim ve istifleme doğruluğu ile çapraz kontrol edilerek aynı lot veya aynı konfigürasyona ait olduğu teyit edilmelidir. Tek kullanımlık gıda kabı üretim makinesi / URS ve RFQ oluşturma dosyasındaki dördüncü kontrol noktası olan çevrim süresi, yalnızca kayıt için değil, ürünün veya ekipmanın nihai kullanımındaki davranışını öngörmek için değerlendirilir. Tek kullanımlık gıda kabı üretim makinesi / URS ve RFQ oluşturma kapsamında sevkiyat onayı verilmeden önce hedef hammaddeyle deneme üretimi, ölçü ve ağırlık kontrolü ve fire ve enerji gözlemi için kimin kontrol yaptığı, hangi numuneyi kullandığı ve sonucun hangi belgeye işlendiği belirlenmelidir. Tek kullanımlık gıda kabı üretim makinesi / URS ve RFQ oluşturma kararını destekleyen veriler mümkün olduğunda aynı lot, seri, üretim emri veya onaylı numune referansına bağlanır; farklı kaynaklardan gelen iyi sonuçlar tek bir sevkiyatın kalitesini kanıtlamaz. Tek kullanımlık gıda kabı üretim makinesi / URS ve RFQ oluşturma için alıcı ister distribütör ister proje firması ister üretici olsun, teklif dosyasında ürün kodu, lot/seri referansı, garanti edilen kapsam ve hariç tutulan kalemlerin açıkça ayrılması karar kalitesini yükseltir.
Tek kullanımlık gıda kabı üretim makinesi / URS ve RFQ oluşturma risk değerlendirmesinde alıcı açısından kalıp hizası, ürün deformasyonu ve malzeme değişiminde proses kararsızlığı fiyat avantajını hızla ortadan kaldırabilecek başlıklardır; bu nedenle teklif değerlendirmesine kalite maliyeti de eklenmelidir. Tek kullanımlık gıda kabı üretim makinesi / URS ve RFQ oluşturma kontrolünde satıcıdan yalnızca 'uygundur' cevabı istemek yerine, hangi testin yapıldığı, hangi toleransın kullanıldığı ve uygunsuzluk hâlinde hangi düzeltici işlemin uygulanacağı sorulmalıdır. Tek kullanımlık gıda kabı üretim makinesi / URS ve RFQ oluşturma lojistiğinde lojistik tasarımda kalıp koruması, hassas parçaların ayrı ambalajı ve kurulum için lifting noktası planı ürünün fabrika çıkışındaki kalitesini varış noktasına kadar korumak için birlikte planlanır. Tek kullanımlık gıda kabı üretim makinesi / URS ve RFQ oluşturma sevkiyatında Incoterms seçimi kalite sorumluluğunu tek başına çözmez; yükleme, sabitleme, nem/ısı koruması, etiketleme ve hasar kanıtının nasıl tutulacağı ayrıca tarif edilmelidir. Tek kullanımlık gıda kabı üretim makinesi / URS ve RFQ oluşturma belge setinde hedef ülkenin ithalat, etiketleme, gıda güvenliği, yapı veya makine mevzuatı alıcı tarafından teyit edilmeli; HKT Export tedarik dosyasını talep edilen kanıtların üretici tarafından hazırlanmasına göre koordine etmelidir. Net kriterler kullanıldığında Tek kullanımlık gıda kabı üretim makinesi konusunda üretici, ihracatçı ve alıcı arasındaki yorum farkı önemli ölçüde azalır; bu sonuç özellikle URS ve RFQ oluşturma bakımından geçerlidir.
Tek kullanımlık gıda kabı üretim makinesi / URS ve RFQ oluşturma konusunda teklif matrisi hazırlanırken her tedarikçiye aynı sorular gönderilmeli ve cevaplar 'var/yok' biçiminde değil, kanıt, tolerans, teslim kapsamı ve sorumluluk sahibi sütunlarıyla kaydedilmelidir. Tek kullanımlık gıda kabı üretim makinesi / URS ve RFQ oluşturma sürecinde bir değişiklik talebi ortaya çıkarsa kalıp/termoform veya şekillendirme prosesi veya malzeme kalınlığı ve besleme stabilitesi gibi kaliteyi etkileyen noktalar yeniden onaya açılmalı; yalnızca fiyat ve termin avantajı gerekçe gösterilerek teknik baz çizgi sessizce değiştirilmemelidir. Tek kullanımlık gıda kabı üretim makinesi / URS ve RFQ oluşturma için alıcı tarafından saklanan referans numune, onaylı fotoğraf seti ya da FAT/QC kaydı sonraki Tek kullanımlık gıda kabı üretim makinesi siparişlerinin karşılaştırılmasında güçlü bir kontrol aracıdır; duyusal veya görsel hafıza tek başına yeterli değildir. Tek kullanımlık gıda kabı üretim makinesi / URS ve RFQ oluşturma sipariş kapanışında açık aksiyon listesi, eksik belge listesi ve varsa kabul edilen sapmalar yazılı biçimde kapatılmalı; böylece finansal kapanış teknik kapanıştan önce gerçekleşmez.
İran Ambalaj Makineleri
İran Ambalaj Makineleri — teknik değerlendirme, kalite ve ticari seçim
«İran Ambalaj Makineleri» için önce ürün, kapasite, hammadde, otomasyon ve tesis altyapısı tanımlanır; ardından bu gereksinimler FAT, belgeler, yedek parçalar ve kurulum koşullarıyla eşleştirilir.

İran Ambalaj Makineleri — spesifikasyon ve ticari karşılaştırma
«İran Ambalaj Makineleri» teknik talebinde üretilecek ürün, hedef kapasite, hammadde veya işlenecek format, otomasyon seviyesi, elektrik beslemesi ve mevcut yardımcı tesisler yazılmalıdır.
Ayrıntılı mühendislik dosyası — Paketleme, saşe ve dolum sistemleri
Paketleme, saşe ve dolum sistemleri için proses tanımı, alıcının gerçek ürünü ve çalışma aralığıyla başlar. Ürün besleme/dozaj, paket formu, register, seal, kodlama, kesme ve çıkış; toz akışı, granül, sıvı viskozitesi veya parça geometrisine göre eşleştirilir. Makine modeli kesinleşmeden hammadde aralığı, ürün ölçüsü, hedef hız, format değişimi ve kabul edilebilir fire davranışı şartnameye yazılır. Ana risk kuru testte hızlı çalışan hattın gerçek ürün, film, seal katmanı, dolum ağırlığı veya ortam koşulunda kararsız olması. Bu nedenle kapasite tek bir katalog rakamı olarak kabul edilmez; ürün formatı, malzeme durumu, operatör müdahalesi ve varış tesisindeki yardımcı servislerle birlikte değerlendirilir. Böylece aynı ticari isimle sunulan fakat teknik kapsamı farklı iki teklif gerçek koşullarda karşılaştırılabilir.
Tahrik sistemi film çekme, auger, pompa, karıştırıcı, konveyör, seal jaw ve indeks sistemlerinin senkron hızlanması dikkate alınarak boyutlandırılır. Motor gereken noktalarda doğru güç ve devirde Motogen motoru BOM'a yazılır; kalkış torku, start sıklığı ve görev çevrimi kontrol edilir. Redüktör oranı, kaplin, kayış veya zincir, mil çapı ve rulman düzeni aynı aktarma zincirinin parçalarıdır. Kabulün önemli noktası register, film tansiyonu, dozaj tepkisi, jaw zamanlaması ve hız değişiminde koordineli ramp. Gereğinden büyük motor her zaman avantaj değildir; mekanik verimsizliği gizleyebilir. Küçük motor ise ısınma, trip ve proses kararsızlığı doğurabilir. Hedef, yeterli emniyet payı ile uyumlu mekanik tasarımdır.
Bu ürün ailesinin yapısal tasarımı filler-former-seal-konveyör hizasının register ve seal basıncını koruyacak rijitlikte olması tarafından belirlenir. Anlaşılan kapsamda şase elemanlarının Khuzestan Steel izlenebilir üst menşei, kesit ve kalınlık bilgileriyle birlikte kontrol edilir. Kritik kaynaklar görsel muayeneden geçer; sözleşmede istenirse yüksek gerilmeli bölgeler için ek kaynak kontrolleri tanımlanabilir. Özel dikkat montaj referansı, tartım/dozaj çevresi titreşim, servis erişimi ve film yolunun mekanik stabilitesi üzerine verilir. İyi şase gerçek çevrimde, taşımada ve kurulumdan sonra mil, takım, konveyör ve sensör hizasını korumalıdır; yalnızca ağır görünmek mühendislik dayanımı anlamına gelmez.
Sac ve proses yüzeyleri görevine göre ayrılır. Ürün temas hazne, boru, nozul ve tablalar ürüne uygun malzeme/finish; dış muhafaza ve şase ayrı tanımlanır. Anlaşmalı düz sac parçalarında Mobarakeh ürünü, tipi ve kalınlığıyla BOM üzerinde gösterilir. Gerçek paslanmaz ürün-temas parçası varsa paslanmaz kalite, finish ve gerçek malzeme sertifikası bağımsız olarak kayıt altına alınır. Kontrol noktası temas grade belgesi, hijyenik birleşim, temizlenebilir ölü bölgeler ve proses paslanmazının boyalı yapıdan ayrılması. Bu yöntem hem rijitlik gereken yerde ince dekoratif sac kullanılmasını hem de parlak fakat kalitesi belirsiz bir yüzeyin “paslanmaz” olarak pazarlanmasını önler.
Paketleme, saşe ve dolum sistemleri kontrol sistemi reçete, dolum hedefi, mark sensor, heater, no-product/no-pack, alarm, sayaç ve downstream handshake etrafında tasarlanır. Elektrik listesinde şebeke gerilimi/frekansı, kontaktör veya VFD, PLC/HMI kapsamı, sensörler, emniyet elemanları, ısıtıcılar, selenoidler ve yedek I/O belirtilir. Sıkışma, hava basıncı kaybı, sensör arızası, enerji kesintisi ve E-Stop sonrasında sistemin davranışı tanımlanmalıdır. FAT sırasında reçete çağırma, sensor fault, film/ürün bitişi, dolum ayarı, heater alarmı ve E-Stop gösterilir. Kablo numaraları, terminal kimlikleri ve elektrik şeması teslim edilir; böylece yabancı ülkedeki teknisyen arıza için panoyu tersine mühendislik etmek zorunda kalmaz.
Kalite kabulü satılabilir ürünü oluşturan değişkenlere odaklanır. dolum miktarı, seal bütünlüğü, kod yeri, kesim, register ve görünüm sürdürülebilir şekilde kontrol edilir. FAT örneklemesi ilk başarılı üründe bitmez; ısınma, kararlı çalışma, duruş-yeniden başlatma ve pratik bir üretim serisi gözlenir. Temel kabul kanıtı koşu boyunca dolum sapması ve seal/görünüm için istatistiksel numune. Fabrika alıcının tam hammaddesini çalıştıramıyorsa bu sınırlama yazılır ve üzerinde anlaşılan alternatif test tanımlanır. Test koşulu açıklanmayan mutlak kapasite sözü teknik kabul için yeterli değildir.
İhracatta duruş süresi pahalı olduğu için bakım konusu sevkiyattan önce tasarlanır. seal jaw, heater, termokupl, kayış, pull roller, bıçak, auger, pompa keçesi ve sensör erişilebilir olmalıdır. Yedek parça listesi devreye alma yedekleri, normal aşınan parçalar ve uzun tedarik süreli kritik parçalar olarak ayrılır. Rulman, keçe, ısıtıcı, bıçak, kayış, zincir, sensör, pnömatik eleman ve takım parçaları mümkün olduğunca sipariş edilebilir kod veya teknik tanımla verilir. Servis kontrolü changeover tekrarı, kalibrasyon, temizlik ve kritik format parçası/sensör bulunabilirliği üzerine yoğunlaşır. Yerel olarak bakımı mümkün makine, yalnızca nominal hızı yüksek bir makineden daha düşük toplam maliyet sağlayabilir.
Paketleme, saşe ve dolum sistemleri için ticari karşılaştırma fabrika çıkış fiyatı yerine teslim edilen kabiliyet üzerinden yapılır. Alıcı ürün, doz aralığı, paket ölçüsü, film yapısı, doza göre hız, kodlama, hava, checkweigher, konveyör ve format parçaları kalemlerini birlikte inceler. Teklif; kalıp, takım, besleyici, kompresör veya hava hazırlama, konveyör, elektrik panosu, kablo, montaj denetimi, eğitim, ambalaj ve dokümantasyonun hangilerini içerdiğini açıkça göstermelidir. Kritik soru makinenin yeterince benzer gerçek ürün/filmle gösterilip gösterilmediği ve sahada neyin kaldığı. Böylece üretim için zorunlu fakat başlık fiyatından çıkarılmış kalemler siparişten sonra sürpriz maliyet olarak ortaya çıkmaz.
İhracat ambalajından önce makine fotoğraflanır ve sökülen parçalar packing list ile karşılaştırılır. dozaj grupları temizlenip korunur; seal yüzeyleri darbeye karşı ve format parçaları ölçüye göre paketlenir. Motorlar, açık miller, takım yüzeyleri, elektrik panoları ve hassas gruplar taşıma riskine göre korunur; ağır modüllerde kaldırma noktaları belirtilir. Sevkiyat dosyası reçete yedeği, sözleşmeye göre PLC/HMI backup, kalibrasyon, format listesi, elektrik şeması ve FAT numunesi içerir. Varışta devreye alma; şase terazisi, elektrik ve servis kontrolü, yağlama, bağlantı ve muhafaza kontrolü, motor yönü ve kuru çevrimle başlar. Böylece nakliye veya kurulum hatasının imalat hatasıyla karıştırılması azaltılır.

İran Ambalaj Makineleri — kalite kontrolü ve kabul kriterleri
«İran Ambalaj Makineleri» kabulünden önce kritik fonksiyonlar üzerinde anlaşılan hammadde veya deneme ürünüyle test edilir; FAT koşulları ve ölçülebilir kabul sonuçları önceden tanımlanır.
Dolum ve ambalaj hattı — BOM ve marka-menşe kontrolü
Dolum ve ambalaj hattı konusunda profesyonel bir alıcı, BOM ve marka-menşe kontrolü maddesini bağımsız doğrulama noktası olarak ele almalıdır. Dolum ve ambalaj hattı / BOM ve marka-menşe kontrolü değerlendirmesinde satın alma dosyası ürün viskozitesi/partikül yapısına uygun dozaj, dolum hassasiyeti ve kapama ve etiket entegrasyonu noktalarını aynı referans numarası altında topladığında sonraki kalite ihtilaflarının çözümü daha hızlı ve objektif olur. Dolum ve ambalaj hattı / BOM ve marka-menşe kontrolü dosyasındaki dördüncü kontrol noktası olan CIP/temizlik erişimi, yalnızca kayıt için değil, ürünün veya ekipmanın nihai kullanımındaki davranışını öngörmek için değerlendirilir. Dolum ve ambalaj hattı / BOM ve marka-menşe kontrolü kapsamında kabul öncesi kalite kontrolünün çekirdeğini ürün benzeri medyayla FAT oluşturur; dolum ağırlığı/hacim tekrarlanabilirliği ile veri desteklenir ve sensör ve reject sistemi testi son doğrulama noktası olarak kayda alınır. Dolum ve ambalaj hattı / BOM ve marka-menşe kontrolü kararını destekleyen veriler mümkün olduğunda aynı lot, seri, üretim emri veya onaylı numune referansına bağlanır; farklı kaynaklardan gelen iyi sonuçlar tek bir sevkiyatın kalitesini kanıtlamaz. Dolum ve ambalaj hattı / BOM ve marka-menşe kontrolü için ticari teklif net ürün kapsamını, miktarı, teslim şeklini, ödeme kilometre taşlarını, kabul yöntemini, belge listesini ve izin verilen değişiklik prosedürünü aynı dosyada göstermelidir.
Dolum ve ambalaj hattı / BOM ve marka-menşe kontrolü risk değerlendirmesinde risk matrisi hazırlanırken ürün özellikleri bilinmeden seçilen pompa, etiket senkronizasyonu ve temizlik kör noktaları olasılık-etki mantığıyla ele alınır; kritik maddeler sevkiyat serbest bırakma kontrolüne dönüştürülür. Dolum ve ambalaj hattı / BOM ve marka-menşe kontrolü kontrolünde satıcıdan yalnızca 'uygundur' cevabı istemek yerine, hangi testin yapıldığı, hangi toleransın kullanıldığı ve uygunsuzluk hâlinde hangi düzeltici işlemin uygulanacağı sorulmalıdır. Dolum ve ambalaj hattı / BOM ve marka-menşe kontrolü lojistiğinde paketleme spesifikasyonu hijyenik parçaların kapalı ambalajı, kablo numaralandırma ve hat yerleşim çizimi ayrıntılarını içerdiğinde hasar sorumluluğu ve teslim anındaki kontrol daha şeffaf yönetilir. Dolum ve ambalaj hattı / BOM ve marka-menşe kontrolü sevkiyatında Incoterms seçimi kalite sorumluluğunu tek başına çözmez; yükleme, sabitleme, nem/ısı koruması, etiketleme ve hasar kanıtının nasıl tutulacağı ayrıca tarif edilmelidir. Dolum ve ambalaj hattı / BOM ve marka-menşe kontrolü belge setinde sevkiyat öncesi doküman kontrol listesi kullanmak, özellikle çok kalemli siparişlerde yanlış ürün kodu, eksik sertifika veya farklı lot karışımı gibi basit fakat maliyetli hataları azaltır. Sonuçta Dolum ve ambalaj hattı için iyi satın alma, en düşük fiyatı değil; tanımlı kaliteyi öngörülebilir toplam maliyetle teslim edebilen teklifi seçmektir; bu sonuç özellikle BOM ve marka-menşe kontrolü bakımından geçerlidir.
Dolum ve ambalaj hattı / BOM ve marka-menşe kontrolü konusunda teklif matrisi hazırlanırken her tedarikçiye aynı sorular gönderilmeli ve cevaplar 'var/yok' biçiminde değil, kanıt, tolerans, teslim kapsamı ve sorumluluk sahibi sütunlarıyla kaydedilmelidir. Dolum ve ambalaj hattı / BOM ve marka-menşe kontrolü sürecinde bir değişiklik talebi ortaya çıkarsa ürün viskozitesi/partikül yapısına uygun dozaj veya dolum hassasiyeti gibi kaliteyi etkileyen noktalar yeniden onaya açılmalı; yalnızca fiyat ve termin avantajı gerekçe gösterilerek teknik baz çizgi sessizce değiştirilmemelidir. Dolum ve ambalaj hattı / BOM ve marka-menşe kontrolü için alıcı tarafından saklanan referans numune, onaylı fotoğraf seti ya da FAT/QC kaydı sonraki Dolum ve ambalaj hattı siparişlerinin karşılaştırılmasında güçlü bir kontrol aracıdır; duyusal veya görsel hafıza tek başına yeterli değildir. Dolum ve ambalaj hattı / BOM ve marka-menşe kontrolü sipariş kapanışında açık aksiyon listesi, eksik belge listesi ve varsa kabul edilen sapmalar yazılı biçimde kapatılmalı; böylece finansal kapanış teknik kapanıştan önce gerçekleşmez.
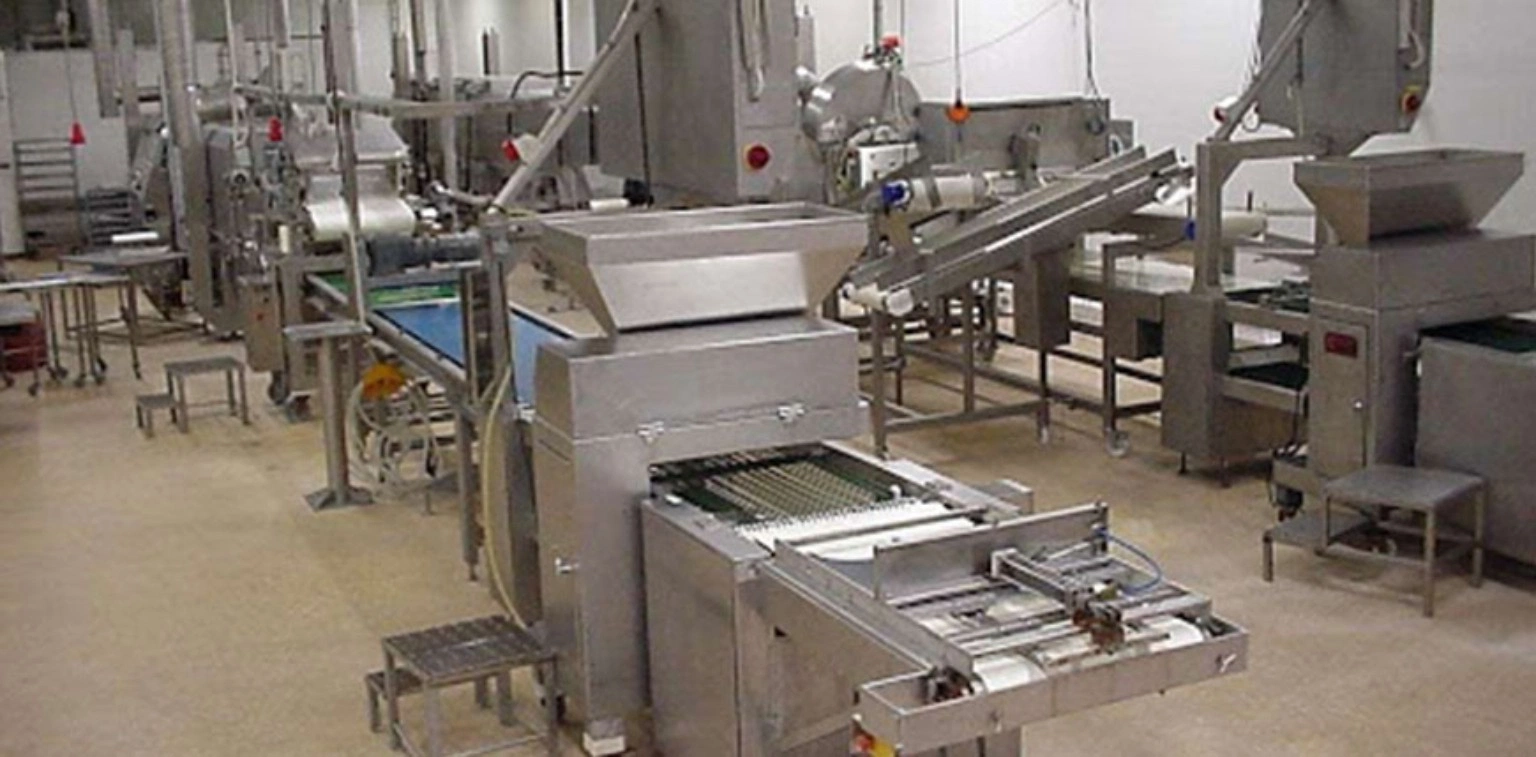
İran Ambalaj Makineleri — ambalaj, belgeler ve sevkiyat
«İran Ambalaj Makineleri» ihracata hazırlanırken kaldırma noktaları, sökülecek büyük parçalar, nem ve darbeye karşı koruma, koli/kasa sayısı ve işaretleme yüklemeden önce planlanır.
Dolum ve ambalaj hattı — mekanik tasarım ve şasi
Dolum ve ambalaj hattı konusunda profesyonel bir alıcı, mekanik tasarım ve şasi maddesini bağımsız doğrulama noktası olarak ele almalıdır. Dolum ve ambalaj hattı / mekanik tasarım ve şasi değerlendirmesinde satın alma dosyası ürün viskozitesi/partikül yapısına uygun dozaj, dolum hassasiyeti ve kapama ve etiket entegrasyonu noktalarını aynı referans numarası altında topladığında sonraki kalite ihtilaflarının çözümü daha hızlı ve objektif olur. Dolum ve ambalaj hattı / mekanik tasarım ve şasi dosyasındaki dördüncü kontrol noktası olan CIP/temizlik erişimi, yalnızca kayıt için değil, ürünün veya ekipmanın nihai kullanımındaki davranışını öngörmek için değerlendirilir. Dolum ve ambalaj hattı / mekanik tasarım ve şasi kapsamında sadece tedarikçinin seçtiği tek bir numuneye güvenmek yerine ürün benzeri medyayla FAT, dolum ağırlığı/hacim tekrarlanabilirliği ve sensör ve reject sistemi testi aynı prosedürde birleştirilmelidir. Dolum ve ambalaj hattı / mekanik tasarım ve şasi kararını destekleyen veriler mümkün olduğunda aynı lot, seri, üretim emri veya onaylı numune referansına bağlanır; farklı kaynaklardan gelen iyi sonuçlar tek bir sevkiyatın kalitesini kanıtlamaz. Dolum ve ambalaj hattı / mekanik tasarım ve şasi için ticari teklif net ürün kapsamını, miktarı, teslim şeklini, ödeme kilometre taşlarını, kabul yöntemini, belge listesini ve izin verilen değişiklik prosedürünü aynı dosyada göstermelidir.
Dolum ve ambalaj hattı / mekanik tasarım ve şasi risk değerlendirmesinde başlıca riskler arasında ürün özellikleri bilinmeden seçilen pompa, etiket senkronizasyonu ve temizlik kör noktaları bulunur; bu riskler sözleşmede yalnızca genel 'iyi kalite' ifadesiyle yönetilemez. Dolum ve ambalaj hattı / mekanik tasarım ve şasi kontrolünde satıcıdan yalnızca 'uygundur' cevabı istemek yerine, hangi testin yapıldığı, hangi toleransın kullanıldığı ve uygunsuzluk hâlinde hangi düzeltici işlemin uygulanacağı sorulmalıdır. Dolum ve ambalaj hattı / mekanik tasarım ve şasi lojistiğinde ambalaj yalnızca taşıma kabı değildir: hijyenik parçaların kapalı ambalajı, kablo numaralandırma ve hat yerleşim çizimi yanlış seçildiğinde teknik olarak kabul edilmiş ürün yolda ticari değer kaybedebilir. Dolum ve ambalaj hattı / mekanik tasarım ve şasi sevkiyatında Incoterms seçimi kalite sorumluluğunu tek başına çözmez; yükleme, sabitleme, nem/ısı koruması, etiketleme ve hasar kanıtının nasıl tutulacağı ayrıca tarif edilmelidir. Dolum ve ambalaj hattı / mekanik tasarım ve şasi belge setinde i̇zlenebilirlik dosyasında teklif, proforma, teknik şartname, onaylı numune/çizim, QC kaydı, COA veya ilgili test raporu, packing list ve ticari fatura birbirine referans verecek şekilde düzenlenmelidir. Bu disiplin Dolum ve ambalaj hattı için ilk numuneden tekrar siparişe kadar aynı kalite dilinin korunmasına yardımcı olur; bu sonuç özellikle mekanik tasarım ve şasi bakımından geçerlidir.
Dolum ve ambalaj hattı / mekanik tasarım ve şasi konusunda teklif matrisi hazırlanırken her tedarikçiye aynı sorular gönderilmeli ve cevaplar 'var/yok' biçiminde değil, kanıt, tolerans, teslim kapsamı ve sorumluluk sahibi sütunlarıyla kaydedilmelidir. Dolum ve ambalaj hattı / mekanik tasarım ve şasi sürecinde bir değişiklik talebi ortaya çıkarsa ürün viskozitesi/partikül yapısına uygun dozaj veya dolum hassasiyeti gibi kaliteyi etkileyen noktalar yeniden onaya açılmalı; yalnızca fiyat ve termin avantajı gerekçe gösterilerek teknik baz çizgi sessizce değiştirilmemelidir. Dolum ve ambalaj hattı / mekanik tasarım ve şasi için alıcı tarafından saklanan referans numune, onaylı fotoğraf seti ya da FAT/QC kaydı sonraki Dolum ve ambalaj hattı siparişlerinin karşılaştırılmasında güçlü bir kontrol aracıdır; duyusal veya görsel hafıza tek başına yeterli değildir. Dolum ve ambalaj hattı / mekanik tasarım ve şasi sipariş kapanışında açık aksiyon listesi, eksik belge listesi ve varsa kabul edilen sapmalar yazılı biçimde kapatılmalı; böylece finansal kapanış teknik kapanıştan önce gerçekleşmez.
Dolum ve ambalaj hattı — URS ve RFQ oluşturma
Dolum ve ambalaj hattı konusunda profesyonel bir alıcı, URS ve RFQ oluşturma maddesini bağımsız doğrulama noktası olarak ele almalıdır. Dolum ve ambalaj hattı / URS ve RFQ oluşturma değerlendirmesinde satın alma dosyası ürün viskozitesi/partikül yapısına uygun dozaj, dolum hassasiyeti ve kapama ve etiket entegrasyonu noktalarını aynı referans numarası altında topladığında sonraki kalite ihtilaflarının çözümü daha hızlı ve objektif olur. Dolum ve ambalaj hattı / URS ve RFQ oluşturma dosyasındaki dördüncü kontrol noktası olan CIP/temizlik erişimi, yalnızca kayıt için değil, ürünün veya ekipmanın nihai kullanımındaki davranışını öngörmek için değerlendirilir. Dolum ve ambalaj hattı / URS ve RFQ oluşturma kapsamında numune ve kontrol planında ürün benzeri medyayla FAT; buna ek olarak dolum ağırlığı/hacim tekrarlanabilirliği ve sensör ve reject sistemi testi uygulanarak sevk edilecek lotun temsil kabiliyeti güçlendirilir. Dolum ve ambalaj hattı / URS ve RFQ oluşturma kararını destekleyen veriler mümkün olduğunda aynı lot, seri, üretim emri veya onaylı numune referansına bağlanır; farklı kaynaklardan gelen iyi sonuçlar tek bir sevkiyatın kalitesini kanıtlamaz. Dolum ve ambalaj hattı / URS ve RFQ oluşturma için ticari teklif net ürün kapsamını, miktarı, teslim şeklini, ödeme kilometre taşlarını, kabul yöntemini, belge listesini ve izin verilen değişiklik prosedürünü aynı dosyada göstermelidir.
Dolum ve ambalaj hattı / URS ve RFQ oluşturma risk değerlendirmesinde başlıca riskler arasında ürün özellikleri bilinmeden seçilen pompa, etiket senkronizasyonu ve temizlik kör noktaları bulunur; bu riskler sözleşmede yalnızca genel 'iyi kalite' ifadesiyle yönetilemez. Dolum ve ambalaj hattı / URS ve RFQ oluşturma kontrolünde satıcıdan yalnızca 'uygundur' cevabı istemek yerine, hangi testin yapıldığı, hangi toleransın kullanıldığı ve uygunsuzluk hâlinde hangi düzeltici işlemin uygulanacağı sorulmalıdır. Dolum ve ambalaj hattı / URS ve RFQ oluşturma lojistiğinde ambalaj yalnızca taşıma kabı değildir: hijyenik parçaların kapalı ambalajı, kablo numaralandırma ve hat yerleşim çizimi yanlış seçildiğinde teknik olarak kabul edilmiş ürün yolda ticari değer kaybedebilir. Dolum ve ambalaj hattı / URS ve RFQ oluşturma sevkiyatında Incoterms seçimi kalite sorumluluğunu tek başına çözmez; yükleme, sabitleme, nem/ısı koruması, etiketleme ve hasar kanıtının nasıl tutulacağı ayrıca tarif edilmelidir. Dolum ve ambalaj hattı / URS ve RFQ oluşturma belge setinde i̇zlenebilirlik dosyasında teklif, proforma, teknik şartname, onaylı numune/çizim, QC kaydı, COA veya ilgili test raporu, packing list ve ticari fatura birbirine referans verecek şekilde düzenlenmelidir. Bu yaklaşım, Dolum ve ambalaj hattı siparişini tek seferlik fiyat alımından çıkarıp tekrar edilebilir bir tedarik standardına dönüştürür; bu sonuç özellikle URS ve RFQ oluşturma bakımından geçerlidir.
Dolum ve ambalaj hattı / URS ve RFQ oluşturma konusunda teklif matrisi hazırlanırken her tedarikçiye aynı sorular gönderilmeli ve cevaplar 'var/yok' biçiminde değil, kanıt, tolerans, teslim kapsamı ve sorumluluk sahibi sütunlarıyla kaydedilmelidir. Dolum ve ambalaj hattı / URS ve RFQ oluşturma sürecinde bir değişiklik talebi ortaya çıkarsa ürün viskozitesi/partikül yapısına uygun dozaj veya dolum hassasiyeti gibi kaliteyi etkileyen noktalar yeniden onaya açılmalı; yalnızca fiyat ve termin avantajı gerekçe gösterilerek teknik baz çizgi sessizce değiştirilmemelidir. Dolum ve ambalaj hattı / URS ve RFQ oluşturma için alıcı tarafından saklanan referans numune, onaylı fotoğraf seti ya da FAT/QC kaydı sonraki Dolum ve ambalaj hattı siparişlerinin karşılaştırılmasında güçlü bir kontrol aracıdır; duyusal veya görsel hafıza tek başına yeterli değildir. Dolum ve ambalaj hattı / URS ve RFQ oluşturma sipariş kapanışında açık aksiyon listesi, eksik belge listesi ve varsa kabul edilen sapmalar yazılı biçimde kapatılmalı; böylece finansal kapanış teknik kapanıştan önce gerçekleşmez.
Blok Üretim Makineleri
Blok Üretim Makineleri — teknik değerlendirme, kalite ve ticari seçim
«Blok Üretim Makineleri» için önce ürün, kapasite, hammadde, otomasyon ve tesis altyapısı tanımlanır; ardından bu gereksinimler FAT, belgeler, yedek parçalar ve kurulum koşullarıyla eşleştirilir.

Blok Üretim Makineleri — spesifikasyon ve ticari karşılaştırma
«Blok Üretim Makineleri» teknik talebinde üretilecek ürün, hedef kapasite, hammadde veya işlenecek format, otomasyon seviyesi, elektrik beslemesi ve mevcut yardımcı tesisler yazılmalıdır.
Ayrıntılı mühendislik dosyası — Blok, parke ve bordür makineleri
Blok, parke ve bordür makineleri için proses tanımı, alıcının gerçek ürünü ve çalışma aralığıyla başlar. Agrega hazırlama, nem kontrolü, karıştırma, besleme, vibrasyon, hidrolik/mekanik sıkıştırma, kalıptan çıkarma ve palet taşıma ürünle dengelenir. Makine modeli kesinleşmeden hammadde aralığı, ürün ölçüsü, hedef hız, format değişimi ve kabul edilebilir fire davranışı şartnameye yazılır. Ana risk mix, kalıp dolumu, vibrasyon, palet akışı ve kür dikkate alınmadan katalog çevrim hızının günlük üretim gibi sunulması. Bu nedenle kapasite tek bir katalog rakamı olarak kabul edilmez; ürün formatı, malzeme durumu, operatör müdahalesi ve varış tesisindeki yardımcı servislerle birlikte değerlendirilir. Böylece aynı ticari isimle sunulan fakat teknik kapsamı farklı iki teklif gerçek koşullarda karşılaştırılabilir.
Tahrik sistemi vibratör, hidrolik powerpack, mikser, feeder, konveyör ve palet sistemlerinin darbeli, tozlu ağır çevrimi dikkate alınarak boyutlandırılır. Motor gereken noktalarda doğru güç ve devirde Motogen motoru BOM'a yazılır; kalkış torku, start sıklığı ve görev çevrimi kontrol edilir. Redüktör oranı, kaplin, kayış veya zincir, mil çapı ve rulman düzeni aynı aktarma zincirinin parçalarıdır. Kabulün önemli noktası vibrasyon start/stop, hidrolik basınç, motor yükü, palet transferi ve tekrarlı çevrimde gevşeme/rezonans olmaması. Gereğinden büyük motor her zaman avantaj değildir; mekanik verimsizliği gizleyebilir. Küçük motor ise ısınma, trip ve proses kararsızlığı doğurabilir. Hedef, yeterli emniyet payı ile uyumlu mekanik tasarımdır.
Bu ürün ailesinin yapısal tasarımı pres, vibrasyon tablası, kalıp kılavuzu, mikser desteği ve palet geçişinde yüksek çevrim kuvvetleri tarafından belirlenir. Anlaşılan kapsamda şase elemanlarının Khuzestan Steel izlenebilir üst menşei, kesit ve kalınlık bilgileriyle birlikte kontrol edilir. Kritik kaynaklar görsel muayeneden geçer; sözleşmede istenirse yüksek gerilmeli bölgeler için ek kaynak kontrolleri tanımlanabilir. Özel dikkat kaynak takviyesi, guide hizası, ankraj, motor/vibratör kaidesi ve frame davranışı üzerine verilir. İyi şase gerçek çevrimde, taşımada ve kurulumdan sonra mil, takım, konveyör ve sensör hizasını korumalıdır; yalnızca ağır görünmek mühendislik dayanımı anlamına gelmez.
Sac ve proses yüzeyleri görevine göre ayrılır. Kapaklar darbe/toza göre; hopper, mixer ve aşınma yüzeyleri dekor yerine abrazyon ihtiyacına göre seçilir. Anlaşmalı düz sac parçalarında Mobarakeh ürünü, tipi ve kalınlığıyla BOM üzerinde gösterilir. Gerçek paslanmaz ürün-temas parçası varsa paslanmaz kalite, finish ve gerçek malzeme sertifikası bağımsız olarak kayıt altına alınır. Kontrol noktası wear liner, aşınma kalınlığı, muhafaza sabitlemesi ve sözleşmeli çelik kaynağının izlenebilirliği. Bu yöntem hem rijitlik gereken yerde ince dekoratif sac kullanılmasını hem de parlak fakat kalitesi belirsiz bir yüzeyin “paslanmaz” olarak pazarlanmasını önler.
Blok, parke ve bordür makineleri kontrol sistemi mix süresi, feed sırası, vibrasyon profili, hidrolik sıra, kalıp, palet, sayaç, alarm ve maintenance modu etrafında tasarlanır. Elektrik listesinde şebeke gerilimi/frekansı, kontaktör veya VFD, PLC/HMI kapsamı, sensörler, emniyet elemanları, ısıtıcılar, selenoidler ve yedek I/O belirtilir. Sıkışma, hava basıncı kaybı, sensör arızası, enerji kesintisi ve E-Stop sonrasında sistemin davranışı tanımlanmalıdır. FAT sırasında tekrarlı otomatik çevrim, sensor fault, E-Stop, manuel recovery ve güvenli parametre değişimi. Kablo numaraları, terminal kimlikleri ve elektrik şeması teslim edilir; böylece yabancı ülkedeki teknisyen arıza için panoyu tersine mühendislik etmek zorunda kalmaz.
Kalite kabulü satılabilir ürünü oluşturan değişkenlere odaklanır. kütle, ölçü, kenar, sıkışma ve yüzey yanında daha sonraki curing de ürünü belirler; hız tek başına dayanım değildir. FAT örneklemesi ilk başarılı üründe bitmez; ısınma, kararlı çalışma, duruş-yeniden başlatma ve pratik bir üretim serisi gözlenir. Temel kabul kanıtı birden fazla çevrimden ürün ölçümü; cycle time ile mix durumu ve dolum/sıkışma kararlılığının birlikte kaydı. Fabrika alıcının tam hammaddesini çalıştıramıyorsa bu sınırlama yazılır ve üzerinde anlaşılan alternatif test tanımlanır. Test koşulu açıklanmayan mutlak kapasite sözü teknik kabul için yeterli değildir.
İhracatta duruş süresi pahalı olduğu için bakım konusu sevkiyattan önce tasarlanır. kalıp, vibratör rulmanı, hidrolik keçe, guide bush, mixer liner/paddle, zincir ve palet sistemi aşınır. Yedek parça listesi devreye alma yedekleri, normal aşınan parçalar ve uzun tedarik süreli kritik parçalar olarak ayrılır. Rulman, keçe, ısıtıcı, bıçak, kayış, zincir, sensör, pnömatik eleman ve takım parçaları mümkün olduğunca sipariş edilebilir kod veya teknik tanımla verilir. Servis kontrolü kalıp değişimi, yağlama, vibratör bağlantısı, hidrolik temizlik, liner değişimi ve yerel servis edilebilir parçalar üzerine yoğunlaşır. Yerel olarak bakımı mümkün makine, yalnızca nominal hızı yüksek bir makineden daha düşük toplam maliyet sağlayabilir.
Blok, parke ve bordür makineleri için ticari karşılaştırma fabrika çıkış fiyatı yerine teslim edilen kabiliyet üzerinden yapılır. Alıcı ürün ölçüsü, kalıp, palet, mixer, hidrolik, otomasyon, malzeme taşıma, curing arayüzü, hava ve civil work kalemlerini birlikte inceler. Teklif; kalıp, takım, besleyici, kompresör veya hava hazırlama, konveyör, elektrik panosu, kablo, montaj denetimi, eğitim, ambalaj ve dokümantasyonun hangilerini içerdiğini açıkça göstermelidir. Kritik soru hangi yardımcı ekipman ve kalıbın dahil olduğu ve günlük kapasitenin hangi duruş/changeover varsayımıyla verildiği. Böylece üretim için zorunlu fakat başlık fiyatından çıkarılmış kalemler siparişten sonra sürpriz maliyet olarak ortaya çıkmaz.
İhracat ambalajından önce makine fotoğraflanır ve sökülen parçalar packing list ile karşılaştırılır. kalıp, hidrolik ve vibrasyon grupları ayrı sabitlenir; açık hidrolik portlar kirlenmeye karşı kapatılır. Motorlar, açık miller, takım yüzeyleri, elektrik panoları ve hassas gruplar taşıma riskine göre korunur; ağır modüllerde kaldırma noktaları belirtilir. Sevkiyat dosyası kalıp kimliği, hidrolik şema, ayar baseline, yedek seal/wear part, ankraj planı ve montaj sırası içerir. Varışta devreye alma; şase terazisi, elektrik ve servis kontrolü, yağlama, bağlantı ve muhafaza kontrolü, motor yönü ve kuru çevrimle başlar. Böylece nakliye veya kurulum hatasının imalat hatasıyla karıştırılması azaltılır.

Blok Üretim Makineleri — kalite kontrolü ve kabul kriterleri
«Blok Üretim Makineleri» kabulünden önce kritik fonksiyonlar üzerinde anlaşılan hammadde veya deneme ürünüyle test edilir; FAT koşulları ve ölçülebilir kabul sonuçları önceden tanımlanır.
Blok, parke ve bordür makinesi — BOM ve marka-menşe kontrolü
Blok, parke ve bordür makinesi için hazırlanan RFQ dosyasında BOM ve marka-menşe kontrolü, ürünün/ekipmanın kullanım amacına göre açık, test edilebilir ve kayıt altına alınabilir biçimde yazılmalıdır. Blok, parke ve bordür makinesi / BOM ve marka-menşe kontrolü değerlendirmesinde vibrasyon ve presleme sistemi için belirtilen hedef, kalıp geometrisi ve palet/board uyumu ile birlikte değerlendirilmelidir; çünkü ticari performans bu değişkenlerin tek tek değil birlikte oluşturduğu sonuçtan doğar. Blok, parke ve bordür makinesi / BOM ve marka-menşe kontrolü dosyasındaki dördüncü kontrol noktası olan beton besleme ve çevrim entegrasyonu, yalnızca kayıt için değil, ürünün veya ekipmanın nihai kullanımındaki davranışını öngörmek için değerlendirilir. Blok, parke ve bordür makinesi / BOM ve marka-menşe kontrolü kapsamında sadece tedarikçinin seçtiği tek bir numuneye güvenmek yerine hedef karışımla deneme, ürün ölçüsü ve kenar kalitesi ve çevrim tekrarlanabilirliği aynı prosedürde birleştirilmelidir. Blok, parke ve bordür makinesi / BOM ve marka-menşe kontrolü kararını destekleyen veriler mümkün olduğunda aynı lot, seri, üretim emri veya onaylı numune referansına bağlanır; farklı kaynaklardan gelen iyi sonuçlar tek bir sevkiyatın kalitesini kanıtlamaz. Blok, parke ve bordür makinesi / BOM ve marka-menşe kontrolü için fiyat karşılaştırmasında yalnızca EXW veya FOB rakamına bakmak yerine kalite sınıfı, net kullanılabilir miktar, ambalaj, test, yedek/aksesuar kapsamı ve olası red maliyeti birlikte hesaplanmalıdır.
Blok, parke ve bordür makinesi / BOM ve marka-menşe kontrolü risk değerlendirmesinde alıcı açısından yetersiz vibrasyon, kalıp aşınması ve hidrolik ısınma fiyat avantajını hızla ortadan kaldırabilecek başlıklardır; bu nedenle teklif değerlendirmesine kalite maliyeti de eklenmelidir. Blok, parke ve bordür makinesi / BOM ve marka-menşe kontrolü kontrolünde satıcıdan yalnızca 'uygundur' cevabı istemek yerine, hangi testin yapıldığı, hangi toleransın kullanıldığı ve uygunsuzluk hâlinde hangi düzeltici işlemin uygulanacağı sorulmalıdır. Blok, parke ve bordür makinesi / BOM ve marka-menşe kontrolü lojistiğinde lojistik tasarımda ağır şasi sabitleme, hidrolik hat koruması ve kalıp setinin ayrı envanteri ürünün fabrika çıkışındaki kalitesini varış noktasına kadar korumak için birlikte planlanır. Blok, parke ve bordür makinesi / BOM ve marka-menşe kontrolü sevkiyatında Incoterms seçimi kalite sorumluluğunu tek başına çözmez; yükleme, sabitleme, nem/ısı koruması, etiketleme ve hasar kanıtının nasıl tutulacağı ayrıca tarif edilmelidir. Blok, parke ve bordür makinesi / BOM ve marka-menşe kontrolü belge setinde hedef ülkenin ithalat, etiketleme, gıda güvenliği, yapı veya makine mevzuatı alıcı tarafından teyit edilmeli; HKT Export tedarik dosyasını talep edilen kanıtların üretici tarafından hazırlanmasına göre koordine etmelidir. Bu disiplin Blok, parke ve bordür makinesi için ilk numuneden tekrar siparişe kadar aynı kalite dilinin korunmasına yardımcı olur; bu sonuç özellikle BOM ve marka-menşe kontrolü bakımından geçerlidir.
Blok, parke ve bordür makinesi / BOM ve marka-menşe kontrolü konusunda teklif matrisi hazırlanırken her tedarikçiye aynı sorular gönderilmeli ve cevaplar 'var/yok' biçiminde değil, kanıt, tolerans, teslim kapsamı ve sorumluluk sahibi sütunlarıyla kaydedilmelidir. Blok, parke ve bordür makinesi / BOM ve marka-menşe kontrolü sürecinde bir değişiklik talebi ortaya çıkarsa vibrasyon ve presleme sistemi veya kalıp geometrisi gibi kaliteyi etkileyen noktalar yeniden onaya açılmalı; yalnızca fiyat ve termin avantajı gerekçe gösterilerek teknik baz çizgi sessizce değiştirilmemelidir. Blok, parke ve bordür makinesi / BOM ve marka-menşe kontrolü için alıcı tarafından saklanan referans numune, onaylı fotoğraf seti ya da FAT/QC kaydı sonraki Blok, parke ve bordür makinesi siparişlerinin karşılaştırılmasında güçlü bir kontrol aracıdır; duyusal veya görsel hafıza tek başına yeterli değildir. Blok, parke ve bordür makinesi / BOM ve marka-menşe kontrolü sipariş kapanışında açık aksiyon listesi, eksik belge listesi ve varsa kabul edilen sapmalar yazılı biçimde kapatılmalı; böylece finansal kapanış teknik kapanıştan önce gerçekleşmez.
Blok, parke ve bordür makinesi — URS ve RFQ oluşturma
Blok, parke ve bordür makinesi için hazırlanan RFQ dosyasında URS ve RFQ oluşturma, ürünün/ekipmanın kullanım amacına göre açık, test edilebilir ve kayıt altına alınabilir biçimde yazılmalıdır. Blok, parke ve bordür makinesi / URS ve RFQ oluşturma değerlendirmesinde vibrasyon ve presleme sistemi için belirtilen hedef, kalıp geometrisi ve palet/board uyumu ile birlikte değerlendirilmelidir; çünkü ticari performans bu değişkenlerin tek tek değil birlikte oluşturduğu sonuçtan doğar. Blok, parke ve bordür makinesi / URS ve RFQ oluşturma dosyasındaki dördüncü kontrol noktası olan beton besleme ve çevrim entegrasyonu, yalnızca kayıt için değil, ürünün veya ekipmanın nihai kullanımındaki davranışını öngörmek için değerlendirilir. Blok, parke ve bordür makinesi / URS ve RFQ oluşturma kapsamında kabul öncesi kalite kontrolünün çekirdeğini hedef karışımla deneme oluşturur; ürün ölçüsü ve kenar kalitesi ile veri desteklenir ve çevrim tekrarlanabilirliği son doğrulama noktası olarak kayda alınır. Blok, parke ve bordür makinesi / URS ve RFQ oluşturma kararını destekleyen veriler mümkün olduğunda aynı lot, seri, üretim emri veya onaylı numune referansına bağlanır; farklı kaynaklardan gelen iyi sonuçlar tek bir sevkiyatın kalitesini kanıtlamaz. Blok, parke ve bordür makinesi / URS ve RFQ oluşturma için fiyat karşılaştırmasında yalnızca EXW veya FOB rakamına bakmak yerine kalite sınıfı, net kullanılabilir miktar, ambalaj, test, yedek/aksesuar kapsamı ve olası red maliyeti birlikte hesaplanmalıdır.
Blok, parke ve bordür makinesi / URS ve RFQ oluşturma risk değerlendirmesinde ticari kaybın önemli kaynakları yetersiz vibrasyon, kalıp aşınması ve hidrolik ısınma olduğundan, her biri için önleyici kontrol ve red/yeniden işleme kuralı önceden yazılmalıdır. Blok, parke ve bordür makinesi / URS ve RFQ oluşturma kontrolünde satıcıdan yalnızca 'uygundur' cevabı istemek yerine, hangi testin yapıldığı, hangi toleransın kullanıldığı ve uygunsuzluk hâlinde hangi düzeltici işlemin uygulanacağı sorulmalıdır. Blok, parke ve bordür makinesi / URS ve RFQ oluşturma lojistiğinde i̇hracat hazırlığında ağır şasi sabitleme önce tanımlanır; ardından hidrolik hat koruması ve kalıp setinin ayrı envanteri sevkiyat modu, transit süresi ve boşaltma koşullarına göre doğrulanır. Blok, parke ve bordür makinesi / URS ve RFQ oluşturma sevkiyatında Incoterms seçimi kalite sorumluluğunu tek başına çözmez; yükleme, sabitleme, nem/ısı koruması, etiketleme ve hasar kanıtının nasıl tutulacağı ayrıca tarif edilmelidir. Blok, parke ve bordür makinesi / URS ve RFQ oluşturma belge setinde belge kontrolü yalnızca dosya toplamak değildir; belge üzerindeki ürün adı, lot/seri numarası, miktar ve üretici bilgisinin fiziksel ürünle eşleşmesi doğrulanmalıdır. Sonuçta Blok, parke ve bordür makinesi için iyi satın alma, en düşük fiyatı değil; tanımlı kaliteyi öngörülebilir toplam maliyetle teslim edebilen teklifi seçmektir; bu sonuç özellikle URS ve RFQ oluşturma bakımından geçerlidir.
Blok, parke ve bordür makinesi / URS ve RFQ oluşturma konusunda teklif matrisi hazırlanırken her tedarikçiye aynı sorular gönderilmeli ve cevaplar 'var/yok' biçiminde değil, kanıt, tolerans, teslim kapsamı ve sorumluluk sahibi sütunlarıyla kaydedilmelidir. Blok, parke ve bordür makinesi / URS ve RFQ oluşturma sürecinde bir değişiklik talebi ortaya çıkarsa vibrasyon ve presleme sistemi veya kalıp geometrisi gibi kaliteyi etkileyen noktalar yeniden onaya açılmalı; yalnızca fiyat ve termin avantajı gerekçe gösterilerek teknik baz çizgi sessizce değiştirilmemelidir. Blok, parke ve bordür makinesi / URS ve RFQ oluşturma için alıcı tarafından saklanan referans numune, onaylı fotoğraf seti ya da FAT/QC kaydı sonraki Blok, parke ve bordür makinesi siparişlerinin karşılaştırılmasında güçlü bir kontrol aracıdır; duyusal veya görsel hafıza tek başına yeterli değildir. Blok, parke ve bordür makinesi / URS ve RFQ oluşturma sipariş kapanışında açık aksiyon listesi, eksik belge listesi ve varsa kabul edilen sapmalar yazılı biçimde kapatılmalı; böylece finansal kapanış teknik kapanıştan önce gerçekleşmez.
İran Beton Santralleri
İran Beton Santralleri — teknik değerlendirme, kalite ve ticari seçim
«İran Beton Santralleri» için önce ürün, kapasite, hammadde, otomasyon ve tesis altyapısı tanımlanır; ardından bu gereksinimler FAT, belgeler, yedek parçalar ve kurulum koşullarıyla eşleştirilir.

İran Beton Santralleri — spesifikasyon ve ticari karşılaştırma
«İran Beton Santralleri» teknik talebinde üretilecek ürün, hedef kapasite, hammadde veya işlenecek format, otomasyon seviyesi, elektrik beslemesi ve mevcut yardımcı tesisler yazılmalıdır.
Ayrıntılı mühendislik dosyası — Beton santralleri ve karıştırma sistemleri
Beton santralleri ve karıştırma sistemleri için proses tanımı, alıcının gerçek ürünü ve çalışma aralığıyla başlar. Agrega depolama/besleme, çimento transferi, su-katkı dozajı, tartım, karıştırma ve boşaltma; reçete, saatlik talep ve saha lojistiği ile koordine edilir. Makine modeli kesinleşmeden hammadde aralığı, ürün ölçüsü, hedef hız, format değişimi ve kabul edilebilir fire davranışı şartnameye yazılır. Ana risk agrega nemi, tartım süresi, kamyon hareketi, çimento transferi, temizlik ve reçete değişimini dışlayan nominal m³/saat iddiası. Bu nedenle kapasite tek bir katalog rakamı olarak kabul edilmez; ürün formatı, malzeme durumu, operatör müdahalesi ve varış tesisindeki yardımcı servislerle birlikte değerlendirilir. Böylece aynı ticari isimle sunulan fakat teknik kapsamı farklı iki teklif gerçek koşullarda karşılaştırılabilir.
Tahrik sistemi mikser motoru, helezon, agrega konveyörü, pompa, kompresör ve kapakların yüksek atalet/toz/değişken yükte çalışması dikkate alınarak boyutlandırılır. Motor gereken noktalarda doğru güç ve devirde Motogen motoru BOM'a yazılır; kalkış torku, start sıklığı ve görev çevrimi kontrol edilir. Redüktör oranı, kaplin, kayış veya zincir, mil çapı ve rulman düzeni aynı aktarma zincirinin parçalarıdır. Kabulün önemli noktası tanımlı mikser startı, helezon yükü, bant takibi, kapak tepkisi ve tekrarlı batchlerde motor davranışı. Gereğinden büyük motor her zaman avantaj değildir; mekanik verimsizliği gizleyebilir. Küçük motor ise ısınma, trip ve proses kararsızlığı doğurabilir. Hedef, yeterli emniyet payı ile uyumlu mekanik tasarımdır.
Bu ürün ailesinin yapısal tasarımı yüksek bunker, mikser platformu, silo arayüzü ve konveyör desteklerinin titreşim, rüzgâr ve malzeme hareketine dayanması tarafından belirlenir. Anlaşılan kapsamda şase elemanlarının Khuzestan Steel izlenebilir üst menşei, kesit ve kalınlık bilgileriyle birlikte kontrol edilir. Kritik kaynaklar görsel muayeneden geçer; sözleşmede istenirse yüksek gerilmeli bölgeler için ek kaynak kontrolleri tanımlanabilir. Özel dikkat destek geometrisi, platform, ankraj, mikser kaidesi ve taşıma eklerinin kurulumdan sonra hizayı geri kazanması üzerine verilir. İyi şase gerçek çevrimde, taşımada ve kurulumdan sonra mil, takım, konveyör ve sensör hizasını korumalıdır; yalnızca ağır görünmek mühendislik dayanımı anlamına gelmez.
Sac ve proses yüzeyleri görevine göre ayrılır. bunker, şut, kapak ve mixer plakaları aşınma/yük/korozyona göre; özel temas veya ıslak yüzeyler ayrıca seçilir. Anlaşmalı düz sac parçalarında Mobarakeh ürünü, tipi ve kalınlığıyla BOM üzerinde gösterilir. Gerçek paslanmaz ürün-temas parçası varsa paslanmaz kalite, finish ve gerçek malzeme sertifikası bağımsız olarak kayıt altına alınır. Kontrol noktası wear bölgesi kalınlığı, değişebilir liner, sızdırmaz ek, güvenli kapı ve özel yüzey malzeme belgesi. Bu yöntem hem rijitlik gereken yerde ince dekoratif sac kullanılmasını hem de parlak fakat kalitesi belirsiz bir yüzeyin “paslanmaz” olarak pazarlanmasını önler.
Beton santralleri ve karıştırma sistemleri kontrol sistemi load-cell tartım, reçete, gate timing, screw, su/katkı, mixer sequence, alarm, manuel override ve üretim kaydı etrafında tasarlanır. Elektrik listesinde şebeke gerilimi/frekansı, kontaktör veya VFD, PLC/HMI kapsamı, sensörler, emniyet elemanları, ısıtıcılar, selenoidler ve yedek I/O belirtilir. Sıkışma, hava basıncı kaybı, sensör arızası, enerji kesintisi ve E-Stop sonrasında sistemin davranışı tanımlanmalıdır. FAT sırasında terazi zero/span, tekrar batch, alarm simülasyonu, reçete değişimi ve güvenli transfer-mixer interlock testi. Kablo numaraları, terminal kimlikleri ve elektrik şeması teslim edilir; böylece yabancı ülkedeki teknisyen arıza için panoyu tersine mühendislik etmek zorunda kalmaz.
Kalite kabulü satılabilir ürünü oluşturan değişkenlere odaklanır. batch doğruluğu kalibrasyon, feeder kararlılığı, nem yönetimi, mixer durumu ve zamanlamaya bağlıdır. FAT örneklemesi ilk başarılı üründe bitmez; ısınma, kararlı çalışma, duruş-yeniden başlatma ve pratik bir üretim serisi gözlenir. Temel kabul kanıtı hedef/gerçek ağırlık, cycle time ve kararlı discharge gösteren tekrarlı batch kayıtları. Fabrika alıcının tam hammaddesini çalıştıramıyorsa bu sınırlama yazılır ve üzerinde anlaşılan alternatif test tanımlanır. Test koşulu açıklanmayan mutlak kapasite sözü teknik kabul için yeterli değildir.
İhracatta duruş süresi pahalı olduğu için bakım konusu sevkiyattan önce tasarlanır. load cell, mixer liner/paddle, screw bearing, roller, filter, pnömatik aktüatör ve su/katkı pompası erişim ister. Yedek parça listesi devreye alma yedekleri, normal aşınan parçalar ve uzun tedarik süreli kritik parçalar olarak ayrılır. Rulman, keçe, ısıtıcı, bıçak, kayış, zincir, sensör, pnömatik eleman ve takım parçaları mümkün olduğunca sipariş edilebilir kod veya teknik tanımla verilir. Servis kontrolü kalibrasyon, liner değişimi, filtre temizliği, yağlama, izolasyon ve sensör/aktüatör tanımlaması üzerine yoğunlaşır. Yerel olarak bakımı mümkün makine, yalnızca nominal hızı yüksek bir makineden daha düşük toplam maliyet sağlayabilir.
Beton santralleri ve karıştırma sistemleri için ticari karşılaştırma fabrika çıkış fiyatı yerine teslim edilen kabiliyet üzerinden yapılır. Alıcı bunker hacmi, agrega sayısı, mixer tipi/batch, silo, screw, tartım, kontrol kabini, kompresör, toz toplama, erection ve commissioning kalemlerini birlikte inceler. Teklif; kalıp, takım, besleyici, kompresör veya hava hazırlama, konveyör, elektrik panosu, kablo, montaj denetimi, eğitim, ambalaj ve dokümantasyonun hangilerini içerdiğini açıkça göstermelidir. Kritik soru ilan kapasitesinin gerçek batch/cycle ile desteklenmesi ve hangi silo, temel veya saha servisinin kapsam dışında olduğu. Böylece üretim için zorunlu fakat başlık fiyatından çıkarılmış kalemler siparişten sonra sürpriz maliyet olarak ortaya çıkmaz.
İhracat ambalajından önce makine fotoğraflanır ve sökülen parçalar packing list ile karşılaştırılır. load cell ve elektrik darbeye/neme karşı korunur; uzun konveyör eğilmeye karşı desteklenir ve erection markaları korunur. Motorlar, açık miller, takım yüzeyleri, elektrik panoları ve hassas gruplar taşıma riskine göre korunur; ağır modüllerde kaldırma noktaları belirtilir. Sevkiyat dosyası temel/ankraj çizimi, erection mark, load-cell/scale belgeleri, elektrik-kontrol çizimleri, yağlama ve commissioning checklist içerir. Varışta devreye alma; şase terazisi, elektrik ve servis kontrolü, yağlama, bağlantı ve muhafaza kontrolü, motor yönü ve kuru çevrimle başlar. Böylece nakliye veya kurulum hatasının imalat hatasıyla karıştırılması azaltılır.
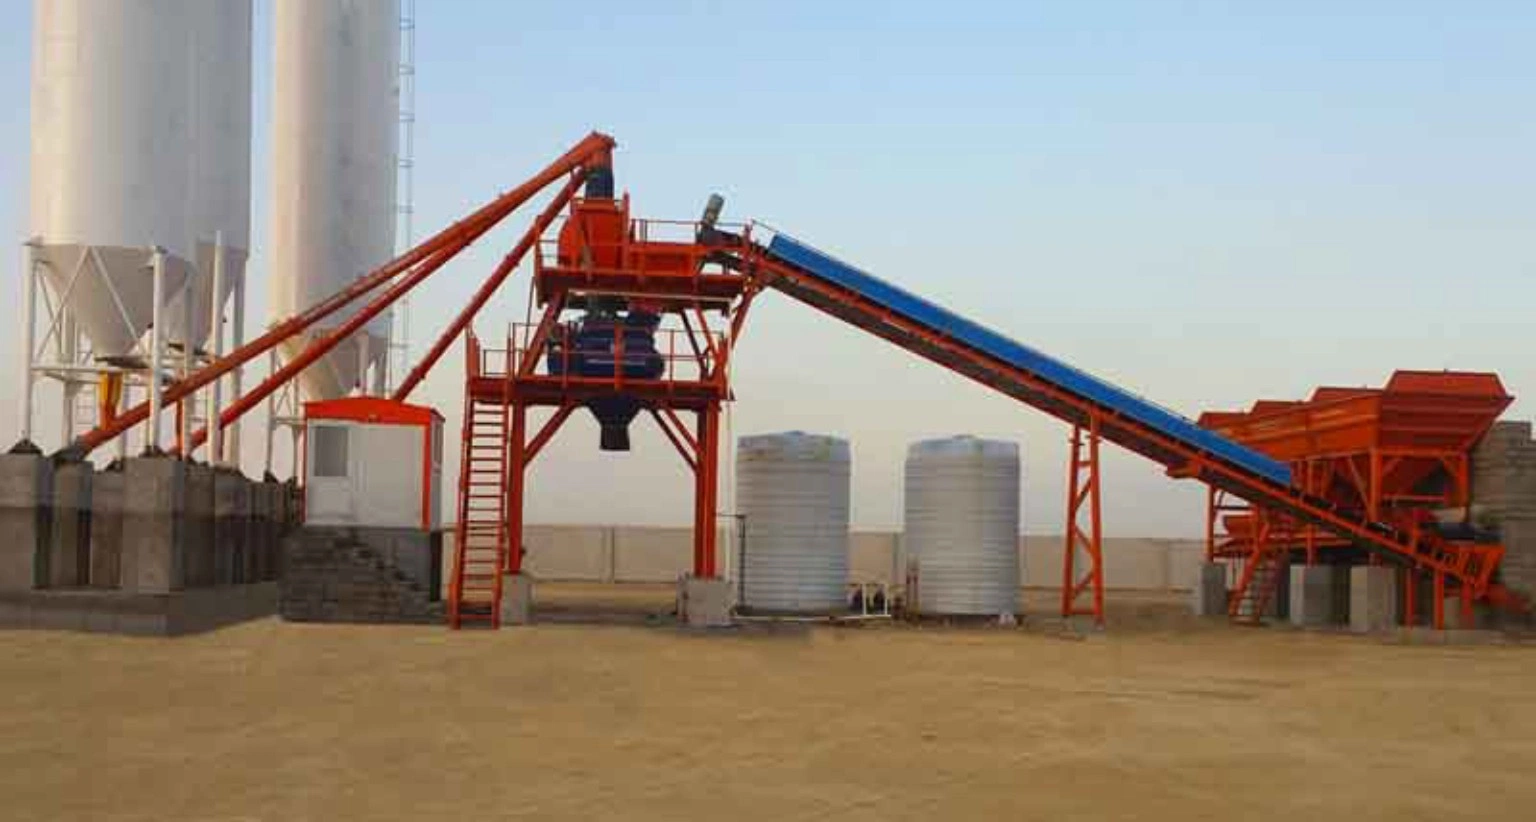
İran Beton Santralleri — kalite kontrolü ve kabul kriterleri
«İran Beton Santralleri» kabulünden önce kritik fonksiyonlar üzerinde anlaşılan hammadde veya deneme ürünüyle test edilir; FAT koşulları ve ölçülebilir kabul sonuçları önceden tanımlanır.
“İran Beton Santralleri İran Beton Santralleri — kalite kontrolü ve kabul kriterleri İran Beton Santralleri İran Beton Santralleri — kalite kontrolü ve kabul kriterleri” için satın alma dosyası, fotoğrafta görülen ürünü açık tanım, beyan edilen malzeme veya bileşen, ölçü ya da kapasite, mevcut durum, ambalaj yöntemi ve hedef ülke gereklilikleriyle ilişkilendirmelidir. Böylece teklifler aynı temelde karşılaştırılır ve fiyatı, performansı, güvenliği veya kabulü etkileyen her iddia için kanıt istenir.
“İran Beton Santralleri İran Beton Santralleri — kalite kontrolü ve kabul kriterleri İran Beton Santralleri İran Beton Santralleri — kalite kontrolü ve kabul kriterleri” için yararlı bir kontrol kaydı, görüntülerdeki gerçek lotu, birimi veya üretim çevrimini tanımlar. Mutabık kalınan kontrol noktalarını, gözlemlenebilir toleransları, mevcut belgeleri ve kabul edilen sapmaları kaydeder. Böylece numune, katalog fotoğrafı veya eski test sonucu farklı bir sevkiyatın kanıtı olarak kullanılamaz.
“İran Beton Santralleri İran Beton Santralleri — kalite kontrolü ve kabul kriterleri İran Beton Santralleri İran Beton Santralleri — kalite kontrolü ve kabul kriterleri” ticari değerlendirmesi birim fiyatla sınırlı değildir. Miktar, minimum sipariş, hazırlık süresi, testler, ambalaj, iç nakliye, Incoterms, belge seti ve değiştirme sorumluluğu teslim maliyetini etkiler. Bu unsurlar sevkiyattan sonra yeniden kurulmak yerine sipariş serbest bırakılmadan önce yazılmalıdır.
“İran Beton Santralleri İran Beton Santralleri — kalite kontrolü ve kabul kriterleri İran Beton Santralleri İran Beton Santralleri — kalite kontrolü ve kabul kriterleri” ihracat hazırlığı, gerçek güzergâhın ve ürün biçiminin riskleriyle başlar. Gerektiğinde nem, basınç, hareket, sıcaklık, bulaşma, aşınma veya darbe koruması belirlenir. Etiketler her paketi fatura, çeki listesi ve kontrol kaydıyla ilişkilendirerek gümrük ve varış elleçmesini kolaylaştırır.
“İran Beton Santralleri İran Beton Santralleri — kalite kontrolü ve kabul kriterleri İran Beton Santralleri İran Beton Santralleri — kalite kontrolü ve kabul kriterleri” tekrar siparişlerinde HKT Export; onaylı şartnameyi, referans fotoğrafları, tedarikçi yanıtını, kontrol sonucunu ve sevkiyat notlarını karşılaştırma geçmişi olarak saklayabilir. Sonraki sipariş bu temel ile karşılaştırılır; kaynak, sınıf, bileşen, proses veya ambalaj değişikliği onaydan önce belgelenir.
Beton santrali — URS ve RFQ oluşturma
Beton santrali tekliflerinin sağlıklı karşılaştırılması, URS ve RFQ oluşturma unsurunun aynı terimlerle tanımlanmasına ve aynı kanıt setiyle doğrulanmasına bağlıdır. Beton santrali / URS ve RFQ oluşturma değerlendirmesinde bu aşamada mikser tipi ve net batch kapasitesi, agrega bunker hacimleri ve tartım doğruluğu ve load-cell düzeni birlikte okunur; tek bir özelliğin iyi görünmesi diğer zayıflıkları otomatik olarak telafi etmez. Beton santrali / URS ve RFQ oluşturma dosyasındaki dördüncü kontrol noktası olan çimento-su-katkı dozaj entegrasyonu, yalnızca kayıt için değil, ürünün veya ekipmanın nihai kullanımındaki davranışını öngörmek için değerlendirilir. Beton santrali / URS ve RFQ oluşturma kapsamında sadece tedarikçinin seçtiği tek bir numuneye güvenmek yerine kuru ve yaş FAT senaryosu, tartım kalibrasyonu ve PLC reçete ve alarm testi aynı prosedürde birleştirilmelidir. Beton santrali / URS ve RFQ oluşturma kararını destekleyen veriler mümkün olduğunda aynı lot, seri, üretim emri veya onaylı numune referansına bağlanır; farklı kaynaklardan gelen iyi sonuçlar tek bir sevkiyatın kalitesini kanıtlamaz. Beton santrali / URS ve RFQ oluşturma için tekrar siparişlerde önceki lot veya konfigürasyon referans kabul edilmeli; tedarikçi hammadde, proses, alt tedarikçi ya da marka değişikliğini sevkiyattan önce yazılı olarak bildirmelidir.
Beton santrali / URS ve RFQ oluşturma risk değerlendirmesinde risk matrisi hazırlanırken nominal kapasite ile gerçek çevrim farkı, kalibrasyon sapması ve yardımcı ekipman eksik kapsam olasılık-etki mantığıyla ele alınır; kritik maddeler sevkiyat serbest bırakma kontrolüne dönüştürülür. Beton santrali / URS ve RFQ oluşturma kontrolünde satıcıdan yalnızca 'uygundur' cevabı istemek yerine, hangi testin yapıldığı, hangi toleransın kullanıldığı ve uygunsuzluk hâlinde hangi düzeltici işlemin uygulanacağı sorulmalıdır. Beton santrali / URS ve RFQ oluşturma lojistiğinde paketleme spesifikasyonu silo ve büyük modüllerin proje lojistiği, elektrik panosu koruması ve montaj işaretleri ayrıntılarını içerdiğinde hasar sorumluluğu ve teslim anındaki kontrol daha şeffaf yönetilir. Beton santrali / URS ve RFQ oluşturma sevkiyatında Incoterms seçimi kalite sorumluluğunu tek başına çözmez; yükleme, sabitleme, nem/ısı koruması, etiketleme ve hasar kanıtının nasıl tutulacağı ayrıca tarif edilmelidir. Beton santrali / URS ve RFQ oluşturma belge setinde sevkiyat öncesi doküman kontrol listesi kullanmak, özellikle çok kalemli siparişlerde yanlış ürün kodu, eksik sertifika veya farklı lot karışımı gibi basit fakat maliyetli hataları azaltır. Bu disiplin Beton santrali için ilk numuneden tekrar siparişe kadar aynı kalite dilinin korunmasına yardımcı olur; bu sonuç özellikle URS ve RFQ oluşturma bakımından geçerlidir.
Beton santrali / URS ve RFQ oluşturma konusunda teklif matrisi hazırlanırken her tedarikçiye aynı sorular gönderilmeli ve cevaplar 'var/yok' biçiminde değil, kanıt, tolerans, teslim kapsamı ve sorumluluk sahibi sütunlarıyla kaydedilmelidir. Beton santrali / URS ve RFQ oluşturma sürecinde bir değişiklik talebi ortaya çıkarsa mikser tipi ve net batch kapasitesi veya agrega bunker hacimleri gibi kaliteyi etkileyen noktalar yeniden onaya açılmalı; yalnızca fiyat ve termin avantajı gerekçe gösterilerek teknik baz çizgi sessizce değiştirilmemelidir. Beton santrali / URS ve RFQ oluşturma için alıcı tarafından saklanan referans numune, onaylı fotoğraf seti ya da FAT/QC kaydı sonraki Beton santrali siparişlerinin karşılaştırılmasında güçlü bir kontrol aracıdır; duyusal veya görsel hafıza tek başına yeterli değildir. Beton santrali / URS ve RFQ oluşturma sipariş kapanışında açık aksiyon listesi, eksik belge listesi ve varsa kabul edilen sapmalar yazılı biçimde kapatılmalı; böylece finansal kapanış teknik kapanıştan önce gerçekleşmez.
Beton santrali — BOM ve marka-menşe kontrolü
Beton santrali tekliflerinin sağlıklı karşılaştırılması, BOM ve marka-menşe kontrolü unsurunun aynı terimlerle tanımlanmasına ve aynı kanıt setiyle doğrulanmasına bağlıdır. Beton santrali / BOM ve marka-menşe kontrolü değerlendirmesinde bu aşamada mikser tipi ve net batch kapasitesi, agrega bunker hacimleri ve tartım doğruluğu ve load-cell düzeni birlikte okunur; tek bir özelliğin iyi görünmesi diğer zayıflıkları otomatik olarak telafi etmez. Beton santrali / BOM ve marka-menşe kontrolü dosyasındaki dördüncü kontrol noktası olan çimento-su-katkı dozaj entegrasyonu, yalnızca kayıt için değil, ürünün veya ekipmanın nihai kullanımındaki davranışını öngörmek için değerlendirilir. Beton santrali / BOM ve marka-menşe kontrolü kapsamında qC dosyasında kuru ve yaş FAT senaryosu sonucunun fotoğraf, ölçüm veya raporla izlenmesi; tartım kalibrasyonu ve PLC reçete ve alarm testi bulgularının da lot koduyla ilişkilendirilmesi gerekir. Beton santrali / BOM ve marka-menşe kontrolü kararını destekleyen veriler mümkün olduğunda aynı lot, seri, üretim emri veya onaylı numune referansına bağlanır; farklı kaynaklardan gelen iyi sonuçlar tek bir sevkiyatın kalitesini kanıtlamaz. Beton santrali / BOM ve marka-menşe kontrolü için tekrar siparişlerde önceki lot veya konfigürasyon referans kabul edilmeli; tedarikçi hammadde, proses, alt tedarikçi ya da marka değişikliğini sevkiyattan önce yazılı olarak bildirmelidir.
Beton santrali / BOM ve marka-menşe kontrolü risk değerlendirmesinde başlıca riskler arasında nominal kapasite ile gerçek çevrim farkı, kalibrasyon sapması ve yardımcı ekipman eksik kapsam bulunur; bu riskler sözleşmede yalnızca genel 'iyi kalite' ifadesiyle yönetilemez. Beton santrali / BOM ve marka-menşe kontrolü kontrolünde satıcıdan yalnızca 'uygundur' cevabı istemek yerine, hangi testin yapıldığı, hangi toleransın kullanıldığı ve uygunsuzluk hâlinde hangi düzeltici işlemin uygulanacağı sorulmalıdır. Beton santrali / BOM ve marka-menşe kontrolü lojistiğinde ambalaj yalnızca taşıma kabı değildir: silo ve büyük modüllerin proje lojistiği, elektrik panosu koruması ve montaj işaretleri yanlış seçildiğinde teknik olarak kabul edilmiş ürün yolda ticari değer kaybedebilir. Beton santrali / BOM ve marka-menşe kontrolü sevkiyatında Incoterms seçimi kalite sorumluluğunu tek başına çözmez; yükleme, sabitleme, nem/ısı koruması, etiketleme ve hasar kanıtının nasıl tutulacağı ayrıca tarif edilmelidir. Beton santrali / BOM ve marka-menşe kontrolü belge setinde i̇zlenebilirlik dosyasında teklif, proforma, teknik şartname, onaylı numune/çizim, QC kaydı, COA veya ilgili test raporu, packing list ve ticari fatura birbirine referans verecek şekilde düzenlenmelidir. Böylece Beton santrali alıcısı, teknik kabul ile ticari sözleşmeyi aynı referans sistemi içinde yönetebilir; bu sonuç özellikle BOM ve marka-menşe kontrolü bakımından geçerlidir.
Beton santrali / BOM ve marka-menşe kontrolü konusunda teklif matrisi hazırlanırken her tedarikçiye aynı sorular gönderilmeli ve cevaplar 'var/yok' biçiminde değil, kanıt, tolerans, teslim kapsamı ve sorumluluk sahibi sütunlarıyla kaydedilmelidir. Beton santrali / BOM ve marka-menşe kontrolü sürecinde bir değişiklik talebi ortaya çıkarsa mikser tipi ve net batch kapasitesi veya agrega bunker hacimleri gibi kaliteyi etkileyen noktalar yeniden onaya açılmalı; yalnızca fiyat ve termin avantajı gerekçe gösterilerek teknik baz çizgi sessizce değiştirilmemelidir. Beton santrali / BOM ve marka-menşe kontrolü için alıcı tarafından saklanan referans numune, onaylı fotoğraf seti ya da FAT/QC kaydı sonraki Beton santrali siparişlerinin karşılaştırılmasında güçlü bir kontrol aracıdır; duyusal veya görsel hafıza tek başına yeterli değildir. Beton santrali / BOM ve marka-menşe kontrolü sipariş kapanışında açık aksiyon listesi, eksik belge listesi ve varsa kabul edilen sapmalar yazılı biçimde kapatılmalı; böylece finansal kapanış teknik kapanıştan önce gerçekleşmez.
Bileşen menşei, imalat standardı ve ihracat kabulü için mühendislik dosyası
Endüstriyel makine, kaynağı belirsiz parçaların toplamı olarak değil, belgelenmiş bir sistem olarak satın alınmalıdır
HKT Export endüstriyel makine tedarikini yalnızca fiyat toplama işi olarak değil, mühendislik satın alması olarak ele alır. Teklifin karşılaştırılabilmesi için makine konfigürasyonu, gerçek çalışma yükü, ana bileşenler, malzeme tanımı, elektrik-kontrol mimarisi, emniyet kapsamı, test yöntemi ve teslim sınırı yazılı olmalıdır. Böylece daha küçük motor, daha hafif şase, azaltılmış kontrol paketi veya belgesiz malzeme kullanılarak oluşturulan düşük fiyatlar doğru şekilde görülür. Nihai teknik şartname; alıcı, üretici, kontrol ekibi ve devreye alma teknisyeni tarafından aynı anlamda okunabilmelidir.
Elektrik motoru gerektiren makinelerde HKT tedarik şartı, gerçek yüke göre seçilmiş Tabriz üretimi Motogen motorlarının kullanılmasını ister. Üreticinin resmi referansı Motogen resmi web sitesi üzerinden görülebilir. BOM üzerinde model, anma gücü, devir, gerilim, frekans, montaj şekli ve isim plakası bilgileri kaydedilir. Motor yalnızca kW değeriyle seçilmez; kalkış torku, çalışma çevrimi ve tahrik edilen mekanizmanın ataleti dikkate alınır. Her marka veya model değişikliği üretimden önce açıklanmalı ve alıcının yazılı onayı olmadan uygulanmamalıdır.
Motor, redüktör ve mekanik aktarma tek bir sistem olarak incelenir. Konveyör, mikser, pres, fan, pompa ve besleyici farklı kalkış davranışlarına sahiptir. VFD kullanılıyorsa düşük devirde soğutma, hızlanma rampası, minimum frekans ve gerekli tork birlikte değerlendirilir. Kaplin hizası, kasnak veya dişli çapı, kayış-zincir gerginliği ve rulman yükleri de kontrol edilir. FAT sırasında dönüş yönü, anormal ses ve titreşim, kalkış davranışı ve temsilî yük altında kararlılık kaydedilir. İyi bir motor, hatalı seçilmiş redüktörü veya hizasız mekanik sistemi telafi etmek için kullanılmamalıdır.
Kaynaklı şase ve taşıyıcı çerçevelerde, sözleşmede belirtilen kesit veya sacın tedarik zinciri boyunca izlenebildiği durumlarda Khuzestan Steel belgelenmiş üst kaynak olarak tanımlanır. Resmi şirket bağlantısı Khuzestan Steel Company resmi web sitesi şeklindedir. Nihai profil, kanal, köşebent veya levha daha sonraki haddeleme ve işleme tesislerinden geçebileceği için kabul yalnızca marka iddiasına değil izlenebilir belgelere dayanır. Kesit ölçüsü, et veya plaka kalınlığı, kararlaştırılmış kalite, imalat çizimi ve kaynak kalitesi ayrıca doğrulanır.
Şase kalitesi yalnızca ağırlıkla ölçülmez. Rijitlik, geometri, dinamik yük yolu ve uzun süreli hizalama daha önemlidir. Vibratörler, motor-redüktör kaideleri, presler, mikserler ve konveyör geçişleri çevrimsel yük üretir. Kontrol; yerel takviye, kaynak sürekliliği, bakım erişimi, ankraj noktaları ve kaynak sonrası deformasyon riskine odaklanır. Motor ve redüktör oturma yüzeyleri aynı ekseni korumalı, kapılar ve muhafazalar zorlanmadan kapanmalıdır. Yüzey hazırlığı ve boya sistemi, yapısal kaliteyi gizlememesi için çelik ve kaynak kabulünden ayrı değerlendirilir.
Kapak, muhafaza, pano gövdesi ve anlaşmada Mobarakeh kaynağı istenen düz sac parçalarında resmi referans Mobarakeh Steel Company resmi web sitesi olarak verilir; ürün tipi, kalınlık ve yüzey BOM üzerinde belirtilir. Gerçek paslanmaz çelik ürün-temas parçaları için ise farklı bir kural uygulanır: paslanmaz kalite, kalınlık, yüzey ve gerçek malzeme üreticisinin sertifikası ayrıca tanımlanmalıdır. Mobarakeh bağlantısı bütün paslanmaz parçaların otomatik olarak Mobarakeh üretimi olduğu anlamına getirilmez. Bu ayrım ticari ifadeyi teknik olarak doğrulanabilir tutar.
Menşe bilgisi ancak denetlenebildiğinde değerlidir. Bu nedenle tedarikçi adı BOM satırına, çizime, fatura veya malzeme belgesine, makine seri kimliğine ve gerektiğinde kontrol fotoğraflarına bağlanır. Motor modeli, sac kalınlığı veya şase elemanı üretim sırasında değişirse değişiklik bir sapma kaydı olarak açılır ve onaya gönderilir. İhracat siparişinde bu disiplin özellikle önemlidir; alıcı makineyi bir sonraki kez varış ülkesinde konteyner açıldığında görebilir. Açık bir değişiklik listesi, “yüksek kaliteli bileşenler kullanılmıştır” gibi genel bir cümleden çok daha yararlıdır.
FAT planı makine tamamlandıktan sonra değil, testten önce hazırlanır. Hangi hammaddenin kullanılacağı, nelerin simüle edileceği, hedef çevrim veya kapasite aralığı, alarm ve interlock testleri, motor ve sürücü davranışı, acil durdurma fonksiyonları ve paketlemeden önce bulunması gereken belgeler tanımlanır. Amaç varış ülkesindeki bütün fabrika koşullarını taklit etmek değildir. Amaç, satın alma sözlerini gözlenebilir kabul maddelerine dönüştürmek ve eksikleri son ödeme veya sevkiyattan önce kayda almaktır.
İran Endüstriyel Makineleri İçin İleri Mühendislik, FAT ve Ticari Tedarik Dosyası
Endüstriyel makine satın alımında katalog kapasitesi tek başına karar vermek için yetersizdir. Gerçek üretim hızı; ürün reçetesi, hammadde toleransı, vardiya düzeni, operatör becerisi, kalıp/format değişimi, arıza süresi, yardımcı tesisler ve kalite kabul kriterlerinden etkilenir. Bu nedenle profesyonel RFQ; mekanik kapsamı, elektrik/otomasyon kapsamını, yardımcı ekipmanları, yedek parçayı, dokümantasyonu, FAT yöntemini, kurulum sorumluluğunu ve performans kabulünü birlikte tanımlamalıdır.
Hamed Khodabakhshi ve HKT Export ticari ekibi İran endüstriyel makinelerinde üretici teklifi ile alıcının proses ihtiyacı arasında mühendislik köprüsü kurmayı hedefler. Motogen Tabriz elektromotor şartı, şasi için belirlenen çelik kaynağı ve sac/metal malzeme şartı gibi satın alma maddeleri BOM ve teslim dosyasında izlenebilir olmalıdır. Marka veya menşe değişikliği, teknik eşdeğerlik kanıtı ve alıcı onayı olmadan sessizce yapılmamalıdır; aksi halde yedek parça, enerji tüketimi, bakım ve performans beklentisi doğrudan etkilenebilir.
Teknik inceleme ve tedarik çalışması için şartnamenizi gönderin.
Somut bir teknik inceleme için ürün, miktar, kritik parametreler, varış noktası ve hedef tarihi paylaşın. HKT Export nihai tekliften önce netleştirilmesi gereken noktaları belirler.
Talebi Görüşün →