ماشین‌آلات صنعتی ایران
مرجع فنی • ماشین‌آلات صنعتی ایران

ماشین‌آلات صنعتی ایران؛ ارزیابی فنی، ظرفیت واقعی و آماده‌سازی صادرات

گفت‌وگو درباره درخواست ←

این صفحه ماشین‌آلات صنعتی و خطوط تولید ایران را بر اساس ظرفیت واقعی، FAT، محدوده تأمین، مدارک، قطعات یدکی و آمادگی نصب و راه‌اندازی بررسی می‌کند.

کنترل فنی • داده قابل اندازه‌گیری

ماشین‌آلات صنعتی ایران چگونه بر مبنای مشخصات واقعی مقایسه می‌شوند؟

مقایسه ماشین‌آلات صنعتی و خطوط تولید ایران باید از کاربرد و مشخصات مکتوب آغاز شود، نه از نام کلی محصول یا پایین‌ترین قیمت. در پرونده «ماشین‌آلات صنعتی ایران چگونه بر مبنای مشخصات واقعی مقایسه می‌شوند؟»، در RFQ ضروری است پارامترهای حساس، مقدار، حدود پذیرش، مدارک موردنیاز، بازار مقصد و شرایط تحویل روشن باشد.

مرور فنی گروه‌های محصول — ماشین‌آلات صنعتی

گروه‌های اصلی محصول و معیارهای ارزیابی فنی

برای مشاهده مشخصات، کنترل کیفیت و آماده‌سازی صادرات، گروه موردنظر را انتخاب کنید.

ماشین‌آلات نانوایی ایران • کنترل فنی

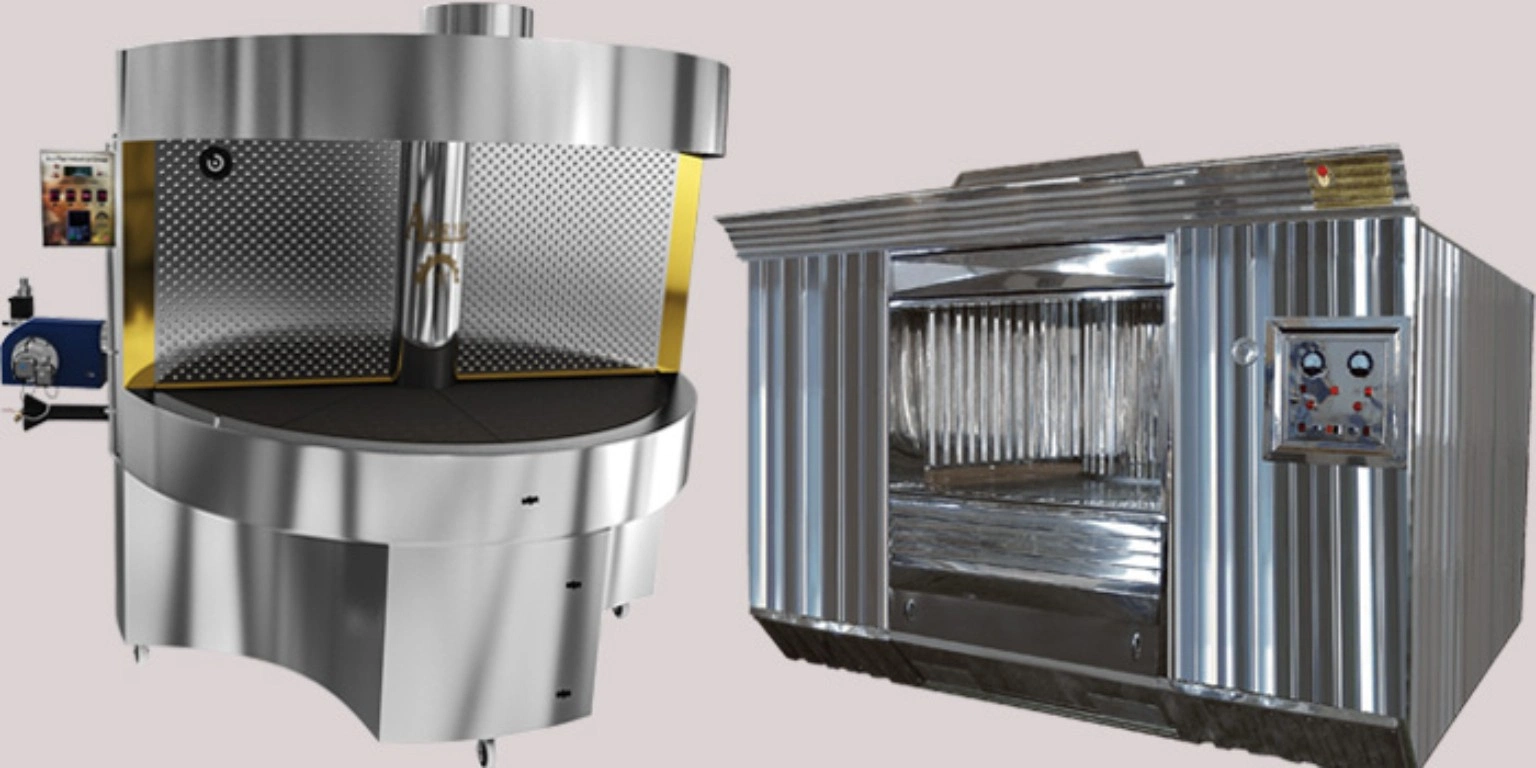
ماشین‌آلات نانوایی ایران

ماشین‌آلات نانوایی ایران • مستندسازی

ماشین‌آلات نانوایی ایران — ارزیابی فنی، کیفیت و انتخاب تجاری

برای «ماشین‌آلات نانوایی ایران»، ابتدا محصول خروجی، ظرفیت، ماده اولیه، اتوماسیون و زیرساخت محل مشخص می‌شوند و سپس این نیازها به FAT، مدارک، قطعات یدکی و شرایط نصب متصل می‌شوند.

ماشین‌آلات نانوایی ایران

ماشین‌آلات نانوایی ایران — مشخصات و مبنای مقایسه تجاری

برای «ماشین‌آلات نانوایی ایران»، درخواست فنی باید محصول خروجی، ظرفیت هدف، ماده اولیه یا فرمت فرآیند، سطح اتوماسیون، برق و یوتیلیتی‌های موجود را مشخص کند. مقایسه دو دستگاه فقط بر اساس نام مدل یا حداکثر سرعت کاتالوگ برای خرید حرفه‌ای کافی نیست.

برای «ماشین‌آلات نانوایی ایران ماشین‌آلات نانوایی ایران — مشخصات و مبنای مقایسه تجاری ماشین‌آلات نانوایی ایران ماشین‌آلات نانوایی ایران — مشخصات و مبنای مقایسه تجاری»، پرونده خرید باید کالای نشان‌داده‌شده در تصویر را به شرح دقیق محصول، مواد یا اجزای اعلام‌شده، ابعاد یا ظرفیت، وضعیت فعلی، روش بسته‌بندی و الزامات مقصد متصل کند. در این حالت پیشنهادها بر یک مبنای مشترک مقایسه می‌شوند و برای هر ادعایی که بر قیمت، عملکرد، ایمنی یا پذیرش اثر دارد مدرک درخواست می‌شود. برای این مورد، تفاوت واقعی زمانی روشن می‌شود که شناسنامه خرید به همان واحد یا بچ مشخص متصل باشد: ابعاد یا ظرفیت، جنس و اجزای اصلی، وضعیت ظاهری، کد یا نشانه شناسایی و تصویر مرجع باید در یک پرونده ثبت شوند. این کار مقایسه را از نام عمومی محصول جدا می‌کند و احتمال جایگزینی نمونه با کالای متفاوت را پایین می‌آورد. در ماشین‌آلات نانوایی، ظرفیت واقعی، نوع محصول نهایی، دامنه وزن یا ابعاد، سوخت یا برق، سطح اتوماسیون و فضای خط باید هم‌زمان دیده شوند. دستگاهی با ظاهر مشابه می‌تواند از نظر فرآیند و ظرفیت کاملاً متفاوت باشد، بنابراین مشخصات خط باید به سناریوی تولید خریدار وصل شود.

گزارش کنترل مناسب برای «ماشین‌آلات نانوایی ایران ماشین‌آلات نانوایی ایران — مشخصات و مبنای مقایسه تجاری ماشین‌آلات نانوایی ایران ماشین‌آلات نانوایی ایران — مشخصات و مبنای مقایسه تجاری» باید بچ، واحد یا نوبت تولید واقعیِ دیده‌شده در تصاویر را مشخص کند. نقاط کنترل توافق‌شده، حدود قابل مشاهده، گواهی‌های موجود و هر انحراف پذیرفته‌شده در همان گزارش ثبت می‌شوند. این روش مانع آن است که نمونه، تصویر کاتالوگ یا نتیجه آزمایش قدیمی به‌عنوان مدرک محموله‌ای متفاوت استفاده شود. برای این بخش، گزارش کنترل وقتی ارزش اجرایی پیدا می‌کند که به نقاط قابل مشاهده همان محصول وصل باشد: عکس قبل از بسته‌بندی، پارامترهای قابل اندازه‌گیری، وضعیت سطح یا اجزا و فهرست انحراف‌های پذیرفته‌شده باید کنار نتیجه نهایی ثبت شوند. چنین مدرکی در زمان اختلاف نشان می‌دهد دقیقاً چه چیزی بررسی و پذیرفته شده است. در ماشین‌آلات نانوایی، ظرفیت واقعی، نوع محصول نهایی، دامنه وزن یا ابعاد، سوخت یا برق، سطح اتوماسیون و فضای خط باید هم‌زمان دیده شوند. دستگاهی با ظاهر مشابه می‌تواند از نظر فرآیند و ظرفیت کاملاً متفاوت باشد، بنابراین مشخصات خط باید به سناریوی تولید خریدار وصل شود.

ارزیابی تجاری «ماشین‌آلات نانوایی ایران ماشین‌آلات نانوایی ایران — مشخصات و مبنای مقایسه تجاری ماشین‌آلات نانوایی ایران ماشین‌آلات نانوایی ایران — مشخصات و مبنای مقایسه تجاری» فقط به قیمت واحد محدود نیست. مقدار، حداقل سفارش، زمان آماده‌سازی، آزمایش، بسته‌بندی، حمل داخلی، اینکوترمز، مجموعه اسناد و مسئولیت جایگزینی می‌توانند هزینه تحویل‌شده را تغییر دهند. این موارد باید پیش از آزادسازی سفارش روشن شوند، نه اینکه پس از حمل از نو بازسازی شوند. برای مقایسه تجاری این مورد، هزینه واقعی باید روی یک مبنای یکسان محاسبه شود: مقدار، واحد سنجش، آماده‌سازی، بسته‌بندی، حمل داخلی، آزمایش و نقطه انتقال مسئولیت. با این روش قیمت ظاهراً پایین‌تر نمی‌تواند هزینه‌های پنهان یا تفاوت در دامنه خدمات را پنهان کند و تصمیم خرید قابل دفاع‌تر می‌شود. در ماشین‌آلات نانوایی، ظرفیت واقعی، نوع محصول نهایی، دامنه وزن یا ابعاد، سوخت یا برق، سطح اتوماسیون و فضای خط باید هم‌زمان دیده شوند. دستگاهی با ظاهر مشابه می‌تواند از نظر فرآیند و ظرفیت کاملاً متفاوت باشد، بنابراین مشخصات خط باید به سناریوی تولید خریدار وصل شود.

آماده‌سازی صادراتی «ماشین‌آلات نانوایی ایران ماشین‌آلات نانوایی ایران — مشخصات و مبنای مقایسه تجاری ماشین‌آلات نانوایی ایران ماشین‌آلات نانوایی ایران — مشخصات و مبنای مقایسه تجاری» از ریسک مسیر واقعی و شکل محصول شروع می‌شود. حفاظت در برابر رطوبت، فشار، حرکت، دما، آلودگی، سایش یا ضربه برحسب نیاز انتخاب می‌شود و لیبل هر بسته را به فاکتور، پکینگ‌لیست و گزارش کنترل متصل می‌کند تا بازرسی گمرکی و جابه‌جایی مقصد عملی بماند. برای این محصول، طراحی بسته‌بندی باید از شکل واقعی، وزن، حساسیت سطح یا اجزا و تعداد دفعات جابه‌جایی در مسیر شروع شود. ثبت عکس بسته نهایی، تعداد و کد هر بسته و اسناد همراه، یک نقطه کنترل روشن ایجاد می‌کند تا هویت محموله از خروج انبار تا تحویل نهایی قابل پیگیری بماند. در ماشین‌آلات نانوایی، ظرفیت واقعی، نوع محصول نهایی، دامنه وزن یا ابعاد، سوخت یا برق، سطح اتوماسیون و فضای خط باید هم‌زمان دیده شوند. دستگاهی با ظاهر مشابه می‌تواند از نظر فرآیند و ظرفیت کاملاً متفاوت باشد، بنابراین مشخصات خط باید به سناریوی تولید خریدار وصل شود.

ماشین‌آلات نانوایی ایران

ماشین‌آلات نانوایی ایران — کنترل کیفیت و معیار پذیرش

پیش از پذیرش «ماشین‌آلات نانوایی ایران»، عملکردهای حساس با ماده اولیه یا محصول آزمایشی توافق‌شده بررسی می‌شوند و شرایط FAT و نتیجه قابل اندازه‌گیری از قبل نوشته می‌شود. هم‌زمان قطعات اصلی، سیستم کنترل، ایمنی، دفترچه‌ها و فهرست قطعات یدکی نیز کنترل می‌شوند.

برای «ماشین‌آلات نانوایی ایران ماشین‌آلات نانوایی ایران — کنترل کیفیت و معیار پذیرش ماشین‌آلات نانوایی ایران ماشین‌آلات نانوایی ایران — کنترل کیفیت و معیار پذیرش»، پرونده خرید باید کالای نشان‌داده‌شده در تصویر را به شرح دقیق محصول، مواد یا اجزای اعلام‌شده، ابعاد یا ظرفیت، وضعیت فعلی، روش بسته‌بندی و الزامات مقصد متصل کند. در این حالت پیشنهادها بر یک مبنای مشترک مقایسه می‌شوند و برای هر ادعایی که بر قیمت، عملکرد، ایمنی یا پذیرش اثر دارد مدرک درخواست می‌شود. برای این مورد، تفاوت واقعی زمانی روشن می‌شود که شناسنامه خرید به همان واحد یا بچ مشخص متصل باشد: ابعاد یا ظرفیت، جنس و اجزای اصلی، وضعیت ظاهری، کد یا نشانه شناسایی و تصویر مرجع باید در یک پرونده ثبت شوند. این کار مقایسه را از نام عمومی محصول جدا می‌کند و احتمال جایگزینی نمونه با کالای متفاوت را پایین می‌آورد. برای پذیرش ماشین‌آلات نانوایی، تست عملکرد با محصول یا شرایط نزدیک به تولید واقعی اهمیت دارد؛ سرعت، یکنواختی خروجی، ایمنی، تنظیمات و اقلام تحویلی باید در صورت‌جلسه ثبت شوند. این روش از پذیرش صرفاً بر پایه روشن شدن دستگاه جلوگیری می‌کند.

گزارش کنترل مناسب برای «ماشین‌آلات نانوایی ایران ماشین‌آلات نانوایی ایران — کنترل کیفیت و معیار پذیرش ماشین‌آلات نانوایی ایران ماشین‌آلات نانوایی ایران — کنترل کیفیت و معیار پذیرش» باید بچ، واحد یا نوبت تولید واقعیِ دیده‌شده در تصاویر را مشخص کند. نقاط کنترل توافق‌شده، حدود قابل مشاهده، گواهی‌های موجود و هر انحراف پذیرفته‌شده در همان گزارش ثبت می‌شوند. این روش مانع آن است که نمونه، تصویر کاتالوگ یا نتیجه آزمایش قدیمی به‌عنوان مدرک محموله‌ای متفاوت استفاده شود. برای این بخش، گزارش کنترل وقتی ارزش اجرایی پیدا می‌کند که به نقاط قابل مشاهده همان محصول وصل باشد: عکس قبل از بسته‌بندی، پارامترهای قابل اندازه‌گیری، وضعیت سطح یا اجزا و فهرست انحراف‌های پذیرفته‌شده باید کنار نتیجه نهایی ثبت شوند. چنین مدرکی در زمان اختلاف نشان می‌دهد دقیقاً چه چیزی بررسی و پذیرفته شده است. برای پذیرش ماشین‌آلات نانوایی، تست عملکرد با محصول یا شرایط نزدیک به تولید واقعی اهمیت دارد؛ سرعت، یکنواختی خروجی، ایمنی، تنظیمات و اقلام تحویلی باید در صورت‌جلسه ثبت شوند. این روش از پذیرش صرفاً بر پایه روشن شدن دستگاه جلوگیری می‌کند.

ارزیابی تجاری «ماشین‌آلات نانوایی ایران ماشین‌آلات نانوایی ایران — کنترل کیفیت و معیار پذیرش ماشین‌آلات نانوایی ایران ماشین‌آلات نانوایی ایران — کنترل کیفیت و معیار پذیرش» فقط به قیمت واحد محدود نیست. مقدار، حداقل سفارش، زمان آماده‌سازی، آزمایش، بسته‌بندی، حمل داخلی، اینکوترمز، مجموعه اسناد و مسئولیت جایگزینی می‌توانند هزینه تحویل‌شده را تغییر دهند. این موارد باید پیش از آزادسازی سفارش روشن شوند، نه اینکه پس از حمل از نو بازسازی شوند. برای مقایسه تجاری این مورد، هزینه واقعی باید روی یک مبنای یکسان محاسبه شود: مقدار، واحد سنجش، آماده‌سازی، بسته‌بندی، حمل داخلی، آزمایش و نقطه انتقال مسئولیت. با این روش قیمت ظاهراً پایین‌تر نمی‌تواند هزینه‌های پنهان یا تفاوت در دامنه خدمات را پنهان کند و تصمیم خرید قابل دفاع‌تر می‌شود. برای پذیرش ماشین‌آلات نانوایی، تست عملکرد با محصول یا شرایط نزدیک به تولید واقعی اهمیت دارد؛ سرعت، یکنواختی خروجی، ایمنی، تنظیمات و اقلام تحویلی باید در صورت‌جلسه ثبت شوند. این روش از پذیرش صرفاً بر پایه روشن شدن دستگاه جلوگیری می‌کند.

آماده‌سازی صادراتی «ماشین‌آلات نانوایی ایران ماشین‌آلات نانوایی ایران — کنترل کیفیت و معیار پذیرش ماشین‌آلات نانوایی ایران ماشین‌آلات نانوایی ایران — کنترل کیفیت و معیار پذیرش» از ریسک مسیر واقعی و شکل محصول شروع می‌شود. حفاظت در برابر رطوبت، فشار، حرکت، دما، آلودگی، سایش یا ضربه برحسب نیاز انتخاب می‌شود و لیبل هر بسته را به فاکتور، پکینگ‌لیست و گزارش کنترل متصل می‌کند تا بازرسی گمرکی و جابه‌جایی مقصد عملی بماند. برای این محصول، طراحی بسته‌بندی باید از شکل واقعی، وزن، حساسیت سطح یا اجزا و تعداد دفعات جابه‌جایی در مسیر شروع شود. ثبت عکس بسته نهایی، تعداد و کد هر بسته و اسناد همراه، یک نقطه کنترل روشن ایجاد می‌کند تا هویت محموله از خروج انبار تا تحویل نهایی قابل پیگیری بماند. برای پذیرش ماشین‌آلات نانوایی، تست عملکرد با محصول یا شرایط نزدیک به تولید واقعی اهمیت دارد؛ سرعت، یکنواختی خروجی، ایمنی، تنظیمات و اقلام تحویلی باید در صورت‌جلسه ثبت شوند. این روش از پذیرش صرفاً بر پایه روشن شدن دستگاه جلوگیری می‌کند.

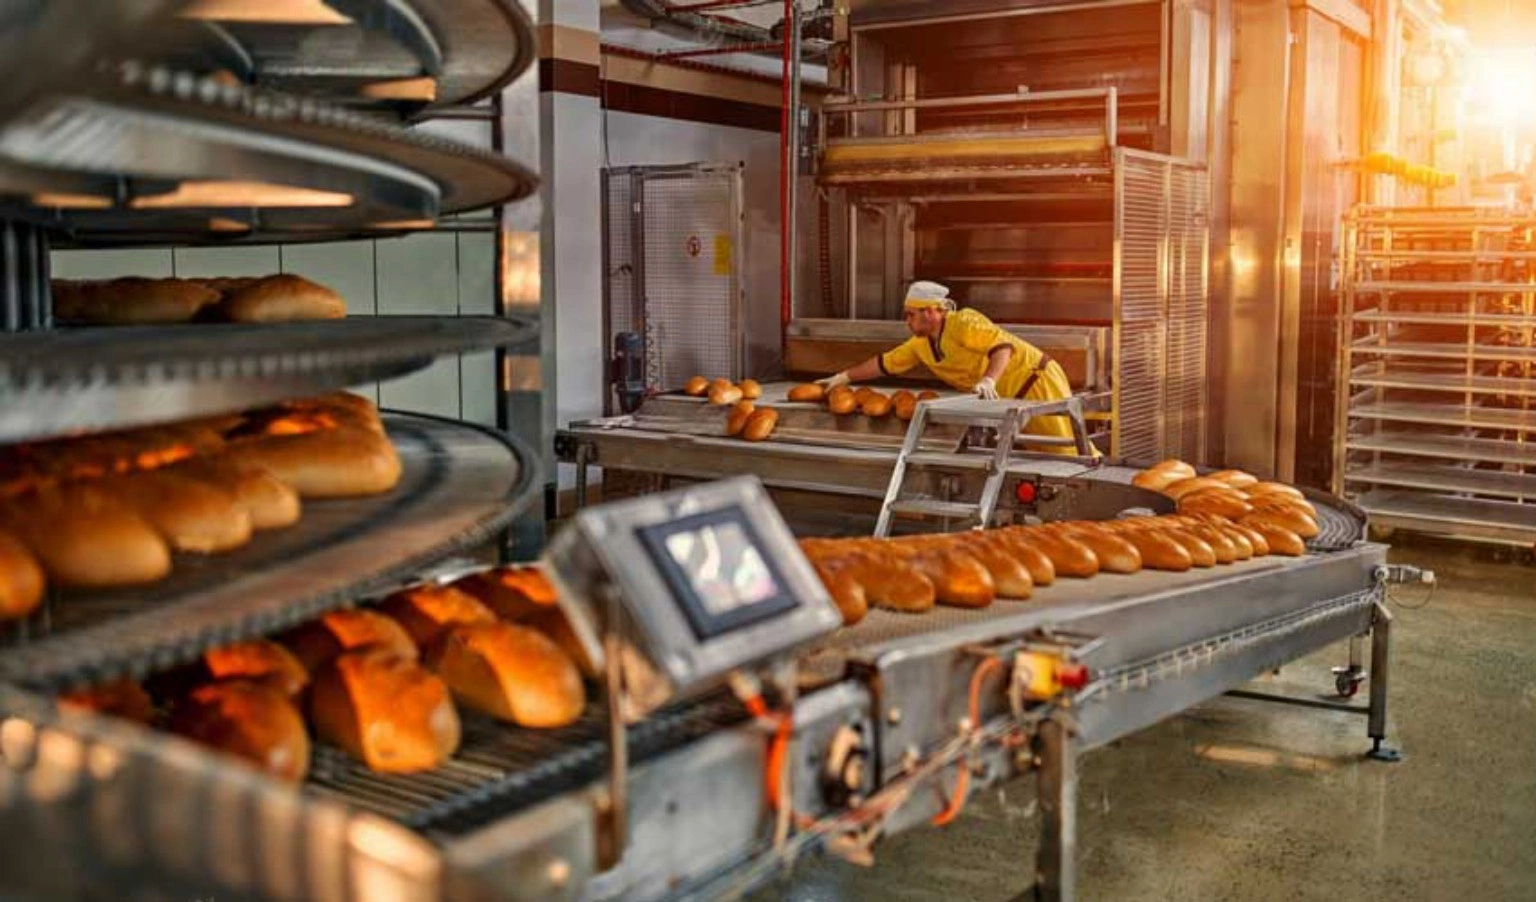
خطوط تولید نان ایران

خطوط تولید نان ایران — بسته‌بندی، اسناد و حمل

برای صادرات «خطوط تولید نان ایران»، نقاط لیفت، قطعاتی که باید باز شوند، حفاظت در برابر رطوبت و ضربه، تعداد بسته‌ها و مارکینگ پیش از بارگیری مشخص می‌شوند. دفترچه‌ها، نقشه‌های برق یا مکانیک، قطعات یدکی و مدارک نصب و راه‌اندازی توافق‌شده نیز باید همراه محموله باشند.

پرونده مهندسی تفصیلی — ماشین‌آلات نانوایی و خطوط تولید نان

تعریف فرآیند برای ماشین‌آلات نانوایی و خطوط تولید نان از محصول واقعی و پنجره کار خریدار شروع می‌شود. آماده‌سازی خمیر، تقسیم و شکل‌دهی، تخمیر، انتقال، پخت و خنک‌کاری باید با نوع نان، درصد آب، وزن چانه و پروفایل حرارتی هماهنگ باشد. در «ماشین‌آلات نانوایی و خطوط تولید نان»، قبل از تثبیت مدل ماشین، محدوده ماده اولیه، ابعاد محصول، نرخ هدف، زمان تعویض و رفتار قابل قبول ضایعات در مشخصات ثبت می‌شود. ریسک اصلی این خانواده عدم تعادل بین زمان تخمیر، سرعت نوار و زمان ماند در فر که رنگ، رطوبت و شکل محصول را ناپایدار می‌کند است. در «ماشین‌آلات نانوایی و خطوط تولید نان»، بنابراین ظرفیت به‌صورت یک عدد کاتالوگی پذیرفته نمی‌شود و باید به فرمت محصول، وضعیت ماده، دخالت اپراتور و امکانات مقصد متصل باشد. در «ماشین‌آلات نانوایی و خطوط تولید نان»، این روش امکان مقایسه دو پیشنهاد ظاهراً مشابه ولی از نظر مهندسی متفاوت را فراهم می‌کند.

سامانه محرک بر اساس نقاله‌های پیوسته، میکسرها، فن‌ها و مکانیزم‌های کمکی با کارکرد طولانی و استارت‌های متعدد انتخاب می‌شود. در «ماشین‌آلات نانوایی و خطوط تولید نان»، هرجا الکتروموتور وجود دارد، موتور موتوژن با توان و دور مناسب در BOM درج می‌شود و نسبت به گشتاور راه‌اندازی، تعداد استارت و Duty واقعی بررسی خواهد شد. در «ماشین‌آلات نانوایی و خطوط تولید نان»، گیربکس، کوپلینگ، تسمه یا زنجیر، قطر شفت و یاتاقان‌ها نیز یک مجموعه محسوب می‌شوند. نقطه پذیرش مهم ردیابی صحیح نوار، رفتار میکسر زیر بار، جهت فن و راه‌اندازی بدون لغزش تسمه یا ضربه زنجیر و صدای غیرعادی گیربکس است. در «ماشین‌آلات نانوایی و خطوط تولید نان»، بزرگ‌تر بودن موتور الزاماً مزیت نیست؛ موتور بیش‌ازحد بزرگ می‌تواند ضعف مکانیکی را پنهان کند و موتور کوچک نیز موجب داغی، تریپ و ناپایداری فرآیند می‌شود.

طراحی سازه‌ای این گروه تابع دهانه‌های بلند نقاله، اتصال به فر، عکس‌العمل میکسر و انبساط حرارتی نزدیک نواحی داغ است. در «ماشین‌آلات نانوایی و خطوط تولید نان»، اعضای شاسی با منشأ بالادستی قابل ردیابی فولاد خوزستان، در موارد توافق‌شده، همراه با مشخصات مقطع، ضخامت و نقشه ساخت کنترل می‌شوند. در «ماشین‌آلات نانوایی و خطوط تولید نان»، جوش‌های بحرانی حداقل بازرسی چشمی دارند و در صورت تعیین در قرارداد، آزمون تکمیلی برای اتصالات پرتنش تعریف می‌شود. تمرکز بازرسی بر هم‌خطی نقاله، سختی پایه موتور، پایه گارد و فضای انبساط در مجاورت مجموعه‌های گرم است. در «ماشین‌آلات نانوایی و خطوط تولید نان»، شاسی باید در سیکل واقعی، حمل و نصب هم‌راستایی شفت‌ها، ابزار، نقاله و سنسور را حفظ کند؛ ظاهر سنگین یا وزن بالا به‌تنهایی نشانه استحکام مهندسی نیست.

در «ماشین‌آلات نانوایی و خطوط تولید نان»، ورق‌کاری و سطوح به تفکیک کاربرد مشخص می‌شوند. سطوح ناحیه غذایی، سینی خرده‌نان، کاورها و گاردها بر اساس قابلیت نظافت، خوردگی و دما انتخاب می‌شوند و قطعات استنلس تماس غذایی گرید مشخص دارند. در «ماشین‌آلات نانوایی و خطوط تولید نان»، در قطعات ورقی توافق‌شده، ورق تخت فولاد مبارکه با ضخامت و نوع مشخص در BOM ذکر می‌شود. در «ماشین‌آلات نانوایی و خطوط تولید نان»، اگر قطعه واقعاً استنلس‌استیل و در تماس با محصول باشد، گرید، فینیش و گواهی ماده واقعی آن مستقل ثبت می‌شود. نقطه کنترل صافی سطح تماس، دسترسی نظافت و تخلیه، پرداخت لبه و جداسازی صحیح فولاد رنگ‌شده از ناحیه محصول است. در «ماشین‌آلات نانوایی و خطوط تولید نان»، این روش مانع دو خطای رایج می‌شود: استفاده از ورق نازک تزئینی در محل سازه‌ای، و معرفی سطح براق بدون ذکر گرید و مدرک به‌عنوان استنلس‌استیل.

کنترل ماشین‌آلات نانوایی و خطوط تولید نان بر مبنای تکرارپذیری Recipe، هماهنگی سرعت نقاله، پایداری زون‌های حرارتی، فن و توالی ایمن مشعل یا هیتر طراحی می‌شود. در «ماشین‌آلات نانوایی و خطوط تولید نان»، برنامه برق شامل ولتاژ و فرکانس، کنتاکتور یا VFD، محدوده PLC/HMI، سنسورها، عناصر ایمنی، هیترها، شیرهای برقی و I/O موردنیاز است. در «ماشین‌آلات نانوایی و خطوط تولید نان»، منطق باید رفتار دستگاه در گیرکردن محصول، افت فشار هوا، خرابی سنسور، قطع برق و E-Stop را مشخص کند. در FAT، دمای زون‌ها، تغییر سرعت، اینترلاک، E-Stop و منطق راه‌اندازی مجدد پس از توقف کنترل‌شده نمایش داده می‌شود. در «ماشین‌آلات نانوایی و خطوط تولید نان»، شماره سیم، ترمینال‌ها و نقشه برق باید تحویل شود تا تکنسین مقصد برای عیب‌یابی مجبور به مهندسی معکوس تابلو نباشد.

در «ماشین‌آلات نانوایی و خطوط تولید نان»، پذیرش کیفیت بر متغیرهایی تمرکز دارد که محصول قابل فروش می‌سازند. کیفیت نان به ثبات وزن چانه، تخمیر، زمان ماند، توزیع حرارت و خنک‌کاری وابسته است و فقط قطعه بر ساعت معیار کافی نیست. در «ماشین‌آلات نانوایی و خطوط تولید نان»، نمونه‌گیری FAT نباید به اولین قطعه سالم محدود باشد؛ گرم‌شدن، کار پایدار، توقف و راه‌اندازی مجدد و یک بچ عملی مشاهده می‌شود. مدرک اصلی پذیرش ران عملی با ابعاد و رنگ پخت یکنواخت و جریان پایدار بدون گیرکردن مکرر یا نجات دستی خط است. در «ماشین‌آلات نانوایی و خطوط تولید نان»، اگر کارخانه نتواند دقیقاً ماده خریدار را تست کند، محدودیت ثبت و ماده جایگزین توافقی تعریف می‌شود. در «ماشین‌آلات نانوایی و خطوط تولید نان»، ظرفیت مطلق بدون ذکر شرایط آزمون مبنای پذیرش فنی قرار نمی‌گیرد.

در «ماشین‌آلات نانوایی و خطوط تولید نان»، نگهداری قبل از حمل وارد طراحی خرید می‌شود، چون توقف دستگاه صادراتی پرهزینه است. دسترسی به تسمه، زنجیر، رولر، یاتاقان، آب‌بند میکسر، فن، مشعل یا هیتر و نقاط نظافت باید بدون بازکردن ماژول‌های نامرتبط ممکن باشد. در «ماشین‌آلات نانوایی و خطوط تولید نان»، لیست قطعات یدکی بین قطعات راه‌اندازی، مصرفی عادی و اقلام بحرانی با Lead Time بالا تفکیک می‌شود. در «ماشین‌آلات نانوایی و خطوط تولید نان»، یاتاقان، سیل، هیتر، تیغ، تسمه، زنجیر، سنسور، پنوماتیک و اجزای ابزار باید تا حد ممکن با کد یا مشخصه قابل سفارش معرفی شوند. تمرکز سرویس بر دسترسی ایمن نظافت، دامنه تنظیم کشش، نقاط روانکاری و امکان تعویض قطعه مصرفی با ابزار معمول کارگاهی است. در «ماشین‌آلات نانوایی و خطوط تولید نان»، دستگاهی که کمی سریع‌تر ولی غیرقابل تعمیر باشد می‌تواند هزینه مالکیت بسیار بالاتری ایجاد کند.

مقایسه تجاری ماشین‌آلات نانوایی و خطوط تولید نان بر «توان تحویلی» انجام می‌شود، نه فقط قیمت درب کارخانه. خریدار فرمت‌های نان، ابزار یا قالب، طول فر و سیستم گرمایش، نرخ واقعی، مصرف یوتیلیتی، زمان تغییر فرمت و Scope خدمات را کنار هم قرار می‌دهد. در «ماشین‌آلات نانوایی و خطوط تولید نان»، پیشنهاد باید صریحاً مشخص کند قالب، ابزار، فیدر، کمپرسور یا Air Preparation، نقاله، تابلو، کابل، نصب، آموزش، بسته‌بندی و اسناد کدام‌یک داخل قیمت هستند. پرسش بحرانی آیا همه انتقال‌ها، کنترل‌ها و ملحقات لازم از خمیر تا نقطه محصول نهایی توافق‌شده در قیمت آمده‌اند است. در «ماشین‌آلات نانوایی و خطوط تولید نان»، با این روش دو پیشنهاد با Scope متفاوت به اشتباه هم‌ارز دیده نمی‌شوند و هزینه‌های ضروری پس از سفارش ناگهان ظاهر نخواهد شد.

در «ماشین‌آلات نانوایی و خطوط تولید نان»، پیش از بسته‌بندی صادراتی، دستگاه عکاسی و قطعات بازشده با Packing List تطبیق داده می‌شوند. فریم‌های بلند نقاله و ماژول‌های گرم برای جلوگیری از پیچش در حمل مهاربندی می‌شوند و ابزار و سنسورهای کوچک با شناسه محل بسته‌بندی می‌شوند. در «ماشین‌آلات نانوایی و خطوط تولید نان»، موتور، شفت باز، سطوح ابزار، تابلو و اجزای دقیق متناسب با ریسک حمل محافظت می‌شوند و برای ماژول‌های سنگین نقاط بلندکردن مشخص می‌شود. پرونده حمل شامل شماره ماژول، مرجع کابل و شیلنگ، تعداد متعلقات، فهرست ابزار و عکس وضعیت پیش از حمل است. در «ماشین‌آلات نانوایی و خطوط تولید نان»، در مقصد راه‌اندازی با تراز شاسی، کنترل برق و یوتیلیتی، روانکاری، سفتی اتصالات و گارد، جهت چرخش موتور و Dry Cycle آغاز می‌شود تا خطای حمل یا نصب با عیب ساخت اشتباه نشود.

خط نانوایی؛ ردیابی، اسناد و سفارش تکراری

در سفارش نخست خط نانوایی، نوع نان، ظرفیت، چانه، فر، دما، رطوبت و زمان پخت باید مبنای پرونده مرجع قرار گیرد. در پذیرش «خط نانوایی»، در خرید تکراری هدف فقط تکرار نام کالا نیست؛ باید همان ویژگی‌هایی تکرار شوند که برای کاربرد، بازار یا خط تولید خریدار اهمیت واقعی دارند. در کنترل فنی «خط نانوایی»، نگهداری نسخه Specification، نمونه تأییدشده، گزارش QC و سابقه تغییرات کمک می‌کند نوسان طبیعی یا صنعتی از مغایرت واقعی جدا شود و مذاکره هر سفارش از نقطه صفر آغاز نشود.

کنترل خط نانوایی شامل FAT با آرد و فرمول نزدیک است، اما داده‌ها باید در قالبی نگهداری شوند که Trend قابل مشاهده باشد. در پرونده «خط نانوایی»، اگر یک شاخص در چند بچ روند تدریجی پیدا کند، تیم خرید می‌تواند پیش از تبدیل آن به مشکل بازار یا اختلال خط تولید، علت تغییر را بررسی و مهار کند. در پذیرش «خط نانوایی»، روش اجرا برای مواد طبیعی، مصالح پروژه‌ای و ماشین‌آلات یکسان نیست، اما اصل اتصال کالا، داده و سند در همه آن‌ها باید بدون گسست حفظ شود.

برای Bakery، سند خوب بخشی از محصول است. در کنترل فنی «خط نانوایی»، فاکتور، Packing List، COA/MTC/TDS و سایر مدارک فنی باید نام کالا، کد، شماره بچ یا سری و مقدار واقعی همان محموله را به‌روشنی نشان دهند. در پرونده «خط نانوایی»، هماهنگ‌کننده سفارش باید پیوند میان کالای فیزیکی و سند را حفظ کند تا خریدار در ترخیص، پذیرش یا فروش مجدد با مدرکی مواجه نشود که به بار دیگری تعلق دارد.

ریسک عدم تطابق فر با محصول معمولاً زمانی بزرگ‌تر می‌شود که تغییرات کوچک ثبت نشوند. برای «خط نانوایی»، Change Control، شماره Revision و تأیید کتبی برای تغییرات بحرانی، احتمال اختلاف بعد از حمل را به‌طور محسوسی کاهش می‌دهد. در کنترل فنی «خط نانوایی»، اصلاحی که فقط شفاهی یا خارج از PO انجام شود، در زمان پذیرش می‌تواند به اختلاف تجاری تبدیل شود؛ بنابراین نسخه نهایی تصمیم باید مکتوب و قابل ردیابی باشد.

ماشین‌آلات ظروف کاغذی ایران • کنترل فنی

ماشین‌آلات لیوان و ظروف کاغذی

ماشین‌آلات ظروف کاغذی ایران • مستندسازی

ماشین‌آلات لیوان و ظروف کاغذی — ارزیابی فنی، کیفیت و انتخاب تجاری

برای «ماشین‌آلات لیوان و ظروف کاغذی»، ابتدا محصول خروجی، ظرفیت، ماده اولیه، اتوماسیون و زیرساخت محل مشخص می‌شوند و سپس این نیازها به FAT، مدارک، قطعات یدکی و شرایط نصب متصل می‌شوند.

ماشین‌آلات لیوان و ظروف کاغذی

ماشین‌آلات لیوان و ظروف کاغذی — مشخصات و مبنای مقایسه تجاری

برای «ماشین‌آلات لیوان و ظروف کاغذی»، درخواست فنی باید محصول خروجی، ظرفیت هدف، ماده اولیه یا فرمت فرآیند، سطح اتوماسیون، برق و یوتیلیتی‌های موجود را مشخص کند.

پرونده مهندسی تفصیلی — ماشین‌آلات لیوان، کاسه و ظروف کاغذی

تعریف فرآیند برای ماشین‌آلات لیوان، کاسه و ظروف کاغذی از محصول واقعی و پنجره کار خریدار شروع می‌شود. تغذیه بلنک، دوخت بدنه، تغذیه و پانچ کف، Knurling، رول لبه، خروج و شمارش باید با هندسه ظرف و نوع کاغذ پوشش‌دار هماهنگ شود. برای «ماشین‌آلات لیوان، کاسه و ظروف کاغذی»، قبل از تثبیت مدل ماشین، محدوده ماده اولیه، ابعاد محصول، نرخ هدف، زمان تعویض و رفتار قابل قبول ضایعات در مشخصات ثبت می‌شود. ریسک اصلی این خانواده تغییر ضخامت، کوتینگ، رطوبت یا انرژی دوخت که باعث نشتی، ضعف درز، خرابی کف یا تغذیه ناپایدار می‌شود است. برای «ماشین‌آلات لیوان، کاسه و ظروف کاغذی»، بنابراین ظرفیت به‌صورت یک عدد کاتالوگی پذیرفته نمی‌شود و باید به فرمت محصول، وضعیت ماده، دخالت اپراتور و امکانات مقصد متصل باشد. برای «ماشین‌آلات لیوان، کاسه و ظروف کاغذی»، این روش امکان مقایسه دو پیشنهاد ظاهراً مشابه ولی از نظر مهندسی متفاوت را فراهم می‌کند.

سامانه محرک بر اساس ایستگاه‌های Cam یا Index، فید کاغذ، مکانیزم کف، فن، کمپرسور و خروجی با شتاب‌های سریع و چرخه‌ای انتخاب می‌شود. برای «ماشین‌آلات لیوان، کاسه و ظروف کاغذی»، هرجا الکتروموتور وجود دارد، موتور موتوژن با توان و دور مناسب در BOM درج می‌شود و نسبت به گشتاور راه‌اندازی، تعداد استارت و Duty واقعی بررسی خواهد شد. برای «ماشین‌آلات لیوان، کاسه و ظروف کاغذی»، گیربکس، کوپلینگ، تسمه یا زنجیر، قطر شفت و یاتاقان‌ها نیز یک مجموعه محسوب می‌شوند. نقطه پذیرش مهم Index نرم، رجیستر تکرارشونده، سرعت پایدار و نبود دمای غیرعادی در Cam، یاتاقان یا انتقال قدرت طی ران ممتد است. برای «ماشین‌آلات لیوان، کاسه و ظروف کاغذی»، بزرگ‌تر بودن موتور الزاماً مزیت نیست؛ موتور بیش‌ازحد بزرگ می‌تواند ضعف مکانیکی را پنهان کند و موتور کوچک نیز موجب داغی، تریپ و ناپایداری فرآیند می‌شود.

طراحی سازه‌ای این گروه تابع هم‌راستایی دقیق ایستگاه‌ها زیر بار چرخه‌ای سریع و سختی موضعی اطراف هد شکل‌دهی، ابزار، Cam و یاتاقان محرک است. برای «ماشین‌آلات لیوان، کاسه و ظروف کاغذی»، اعضای شاسی با منشأ بالادستی قابل ردیابی فولاد خوزستان، در موارد توافق‌شده، همراه با مشخصات مقطع، ضخامت و نقشه ساخت کنترل می‌شوند. برای «ماشین‌آلات لیوان، کاسه و ظروف کاغذی»، جوش‌های بحرانی حداقل بازرسی چشمی دارند و در صورت تعیین در قرارداد، آزمون تکمیلی برای اتصالات پرتنش تعریف می‌شود. تمرکز بازرسی بر موازی بودن ایستگاه ابزار، صلبیت پایه موتور و گیربکس، فاصله گارد و حفظ هم‌راستایی پس از تعویض سایز است. برای «ماشین‌آلات لیوان، کاسه و ظروف کاغذی»، شاسی باید در سیکل واقعی، حمل و نصب هم‌راستایی شفت‌ها، ابزار، نقاله و سنسور را حفظ کند؛ ظاهر سنگین یا وزن بالا به‌تنهایی نشانه استحکام مهندسی نیست.

برای «ماشین‌آلات لیوان، کاسه و ظروف کاغذی»، ورق‌کاری و سطوح به تفکیک کاربرد مشخص می‌شوند. گارد و کابین باید صلب و لبه‌ها ایمن باشند؛ قطعات تماس محصول یا در معرض رطوبت جداگانه بر اساس الزامات بهداشتی و خوردگی تعیین می‌شوند. برای «ماشین‌آلات لیوان، کاسه و ظروف کاغذی»، در قطعات ورقی توافق‌شده، ورق تخت فولاد مبارکه با ضخامت و نوع مشخص در BOM ذکر می‌شود. برای «ماشین‌آلات لیوان، کاسه و ظروف کاغذی»، اگر قطعه واقعاً استنلس‌استیل و در تماس با محصول باشد، گرید، فینیش و گواهی ماده واقعی آن مستقل ثبت می‌شود. نقطه کنترل تمیزی ناحیه ابزار، صلبیت گارد، مسیر قابل دسترس ضایعات و مدرک ماده برای قطعات استنلس تماس یا مرطوب است. برای «ماشین‌آلات لیوان، کاسه و ظروف کاغذی»، این روش مانع دو خطای رایج می‌شود: استفاده از ورق نازک تزئینی در محل سازه‌ای، و معرفی سطح براق بدون ذکر گرید و مدرک به‌عنوان استنلس‌استیل.

کنترل ماشین‌آلات لیوان، کاسه و ظروف کاغذی بر مبنای تشخیص بلنک، Missing Paper، کنترل دما یا اولتراسونیک، شمارش، تشخیص گیر و هماهنگی سرعت ایستگاه‌ها طراحی می‌شود. برای «ماشین‌آلات لیوان، کاسه و ظروف کاغذی»، برنامه برق شامل ولتاژ و فرکانس، کنتاکتور یا VFD، محدوده PLC/HMI، سنسورها، عناصر ایمنی، هیترها، شیرهای برقی و I/O موردنیاز است. برای «ماشین‌آلات لیوان، کاسه و ظروف کاغذی»، منطق باید رفتار دستگاه در گیرکردن محصول، افت فشار هوا، خرابی سنسور، قطع برق و E-Stop را مشخص کند. در FAT، پاسخ سنسور به نبود بلنک یا کف، منطق توقف، تغییر پارامتر دوخت، دقت شمارش و بازیابی ایمن پس از گیر تست می‌شود. برای «ماشین‌آلات لیوان، کاسه و ظروف کاغذی»، شماره سیم، ترمینال‌ها و نقشه برق باید تحویل شود تا تکنسین مقصد برای عیب‌یابی مجبور به مهندسی معکوس تابلو نباشد.

برای «ماشین‌آلات لیوان، کاسه و ظروف کاغذی»، پذیرش کیفیت بر متغیرهایی تمرکز دارد که محصول قابل فروش می‌سازند. لیوان نهایی با هندسه، کیفیت درز جانبی، آب‌بندی کف، لبه، نشتی و قابلیت Stack شدن در ماده توافق‌شده ارزیابی می‌شود. برای «ماشین‌آلات لیوان، کاسه و ظروف کاغذی»، نمونه‌گیری FAT نباید به اولین قطعه سالم محدود باشد؛ گرم‌شدن، کار پایدار، توقف و راه‌اندازی مجدد و یک بچ عملی مشاهده می‌شود. مدرک اصلی پذیرش نمونه‌های متعدد از ران ممتد با تست نشتی یا درز و کنترل ابعادی، نه یک لیوان انتخاب‌شده دستی است. برای «ماشین‌آلات لیوان، کاسه و ظروف کاغذی»، اگر کارخانه نتواند دقیقاً ماده خریدار را تست کند، محدودیت ثبت و ماده جایگزین توافقی تعریف می‌شود. برای «ماشین‌آلات لیوان، کاسه و ظروف کاغذی»، ظرفیت مطلق بدون ذکر شرایط آزمون مبنای پذیرش فنی قرار نمی‌گیرد.

برای «ماشین‌آلات لیوان، کاسه و ظروف کاغذی»، نگهداری قبل از حمل وارد طراحی خرید می‌شود، چون توقف دستگاه صادراتی پرهزینه است. Cam، یاتاقان، هیتر یا اولتراسونیک، ابزار Knurling، قالب، رول تغذیه و سنسور نقاط اصلی سرویس هستند. برای «ماشین‌آلات لیوان، کاسه و ظروف کاغذی»، لیست قطعات یدکی بین قطعات راه‌اندازی، مصرفی عادی و اقلام بحرانی با Lead Time بالا تفکیک می‌شود. برای «ماشین‌آلات لیوان، کاسه و ظروف کاغذی»، یاتاقان، سیل، هیتر، تیغ، تسمه، زنجیر، سنسور، پنوماتیک و اجزای ابزار باید تا حد ممکن با کد یا مشخصه قابل سفارش معرفی شوند. تمرکز سرویس بر دسترسی روانکاری، روش تعویض قالب، تعویض هیتر یا Transducer و وجود نقشه و کد قطعات یدکی است. برای «ماشین‌آلات لیوان، کاسه و ظروف کاغذی»، دستگاهی که کمی سریع‌تر ولی غیرقابل تعمیر باشد می‌تواند هزینه مالکیت بسیار بالاتری ایجاد کند.

مقایسه تجاری ماشین‌آلات لیوان، کاسه و ظروف کاغذی بر «توان تحویلی» انجام می‌شود، نه فقط قیمت درب کارخانه. خریدار سایز لیوان، ست قالب، دامنه کاغذ، سرعت واقعی هر فرمت، هوای فشرده، سیستم هیتر/اولتراسونیک، ضایعات و راه‌اندازی را کنار هم قرار می‌دهد. برای «ماشین‌آلات لیوان، کاسه و ظروف کاغذی»، پیشنهاد باید صریحاً مشخص کند قالب، ابزار، فیدر، کمپرسور یا Air Preparation، نقاله، تابلو، کابل، نصب، آموزش، بسته‌بندی و اسناد کدام‌یک داخل قیمت هستند. پرسش بحرانی چند ست کامل Changeover داخل قیمت است و سرعت ادعایی با مشخصات واقعی لیوان خریدار اثبات شده یا نه است. برای «ماشین‌آلات لیوان، کاسه و ظروف کاغذی»، با این روش دو پیشنهاد با Scope متفاوت به اشتباه هم‌ارز دیده نمی‌شوند و هزینه‌های ضروری پس از سفارش ناگهان ظاهر نخواهد شد.

برای «ماشین‌آلات لیوان، کاسه و ظروف کاغذی»، پیش از بسته‌بندی صادراتی، دستگاه عکاسی و قطعات بازشده با Packing List تطبیق داده می‌شوند. هدهای فرمینگ، قالب و ابزار دقیق ضدخوردگی شده و مهار می‌شوند و لوازم هر سایز در جعبه‌های برچسب‌دار نگهداری می‌شود. برای «ماشین‌آلات لیوان، کاسه و ظروف کاغذی»، موتور، شفت باز، سطوح ابزار، تابلو و اجزای دقیق متناسب با ریسک حمل محافظت می‌شوند و برای ماژول‌های سنگین نقاط بلندکردن مشخص می‌شود. پرونده حمل شامل فهرست ابزار، Baseline پارامتر، لیست یدکی، نقشه برق و نمونه محصول متصل به رکورد FAT است. برای «ماشین‌آلات لیوان، کاسه و ظروف کاغذی»، در مقصد راه‌اندازی با تراز شاسی، کنترل برق و یوتیلیتی، روانکاری، سفتی اتصالات و گارد، جهت چرخش موتور و Dry Cycle آغاز می‌شود تا خطای حمل یا نصب با عیب ساخت اشتباه نشود.

ماشین‌آلات لیوان و ظروف کاغذی

ماشین‌آلات لیوان و ظروف کاغذی — کنترل کیفیت و معیار پذیرش

پیش از پذیرش «ماشین‌آلات لیوان و ظروف کاغذی»، عملکردهای حساس با ماده اولیه یا محصول آزمایشی توافق‌شده بررسی می‌شوند و شرایط FAT و نتیجه قابل اندازه‌گیری از قبل نوشته می‌شود.

ماشین لیوان کاغذی؛ پرونده فنی و مذاکره B2B

پرونده فنی ماشین لیوان کاغذی باید به خریدار امکان دهد بدون اتکا به تبلیغات تصمیم بگیرد. قطر، ارتفاع، GSM، PE/PLA، سرعت و Seal در این پرونده همراه با حدود، روش آزمون یا توضیح کاربرد قرار می‌گیرد. برای «ماشین لیوان کاغذی»، پارامتری که برای عملکرد مشتری اهمیت ندارد می‌تواند از الزام سخت خارج شود، اما ویژگی بحرانی باید صریح باشد تا عنوان عمومی محصول امکان تحویل کالای متفاوت را ایجاد نکند و با ارجاع به سفارش «ماشین لیوان کاغذی» ثبت می‌شود.

در بازرسی، FAT با کاغذ واقعی باید قبل از حضور بازرس تعریف شود. در پذیرش «ماشین لیوان کاغذی»، معیار قبولی نباید در روز بازرسی اختراع شود؛ حدود پذیرش باید پیش از تولید یا آماده‌سازی بار در سند سفارش تثبیت شده باشند. در خرید «ماشین لیوان کاغذی»، یک ITP یا Check List مختصر و روشن بهتر است نشان دهد چه چیزی، در چه زمان، توسط چه شخصی و با کدام ابزار یا سند کنترل می‌شود. در کنترل فنی «ماشین لیوان کاغذی»، نتیجه نهایی کنترل باید به شماره سفارش و کالای واقعی متصل بماند تا در زنجیره اسناد و تحویل، مرجع آن مبهم نشود.

در مذاکره با Paper Cup، فقط قیمت واحد مهم نیست؛ MOQ، زمان تولید، ظرفیت تکرار، بسته‌بندی، شرایط پرداخت، اعتبار پیشنهاد و مسئولیت حمل هم بر تصمیم اثر دارند. در قرارداد «ماشین لیوان کاغذی»، برای سفارش‌های دوره‌ای می‌توان Forecast یا Call-off تعریف کرد تا تولیدکننده دید معقولی از تقاضا داشته باشد و خریدار بدون انبار مازاد، ثبات تأمین را حفظ کند.

مهم‌ترین ریسک این حوزه نشتی و Reject است. Pre-shipment Review در «ماشین لیوان کاغذی» باید قبل از Seal یا تحویل بار به حمل‌کننده انجام شود و طی آن کالا، لیبل، تعداد، وزن، اسناد و وضعیت بسته با PO تطبیق داده شوند. برای «ماشین لیوان کاغذی»، اگر مغایرت در همین مرحله کشف شود، اصلاح آن معمولاً بسیار کم‌هزینه‌تر و سریع‌تر از اصلاح پس از رسیدن محموله به مقصد خواهد بود.

ماشین‌آلات ظروف یک‌بارمصرف ایران • کنترل فنی

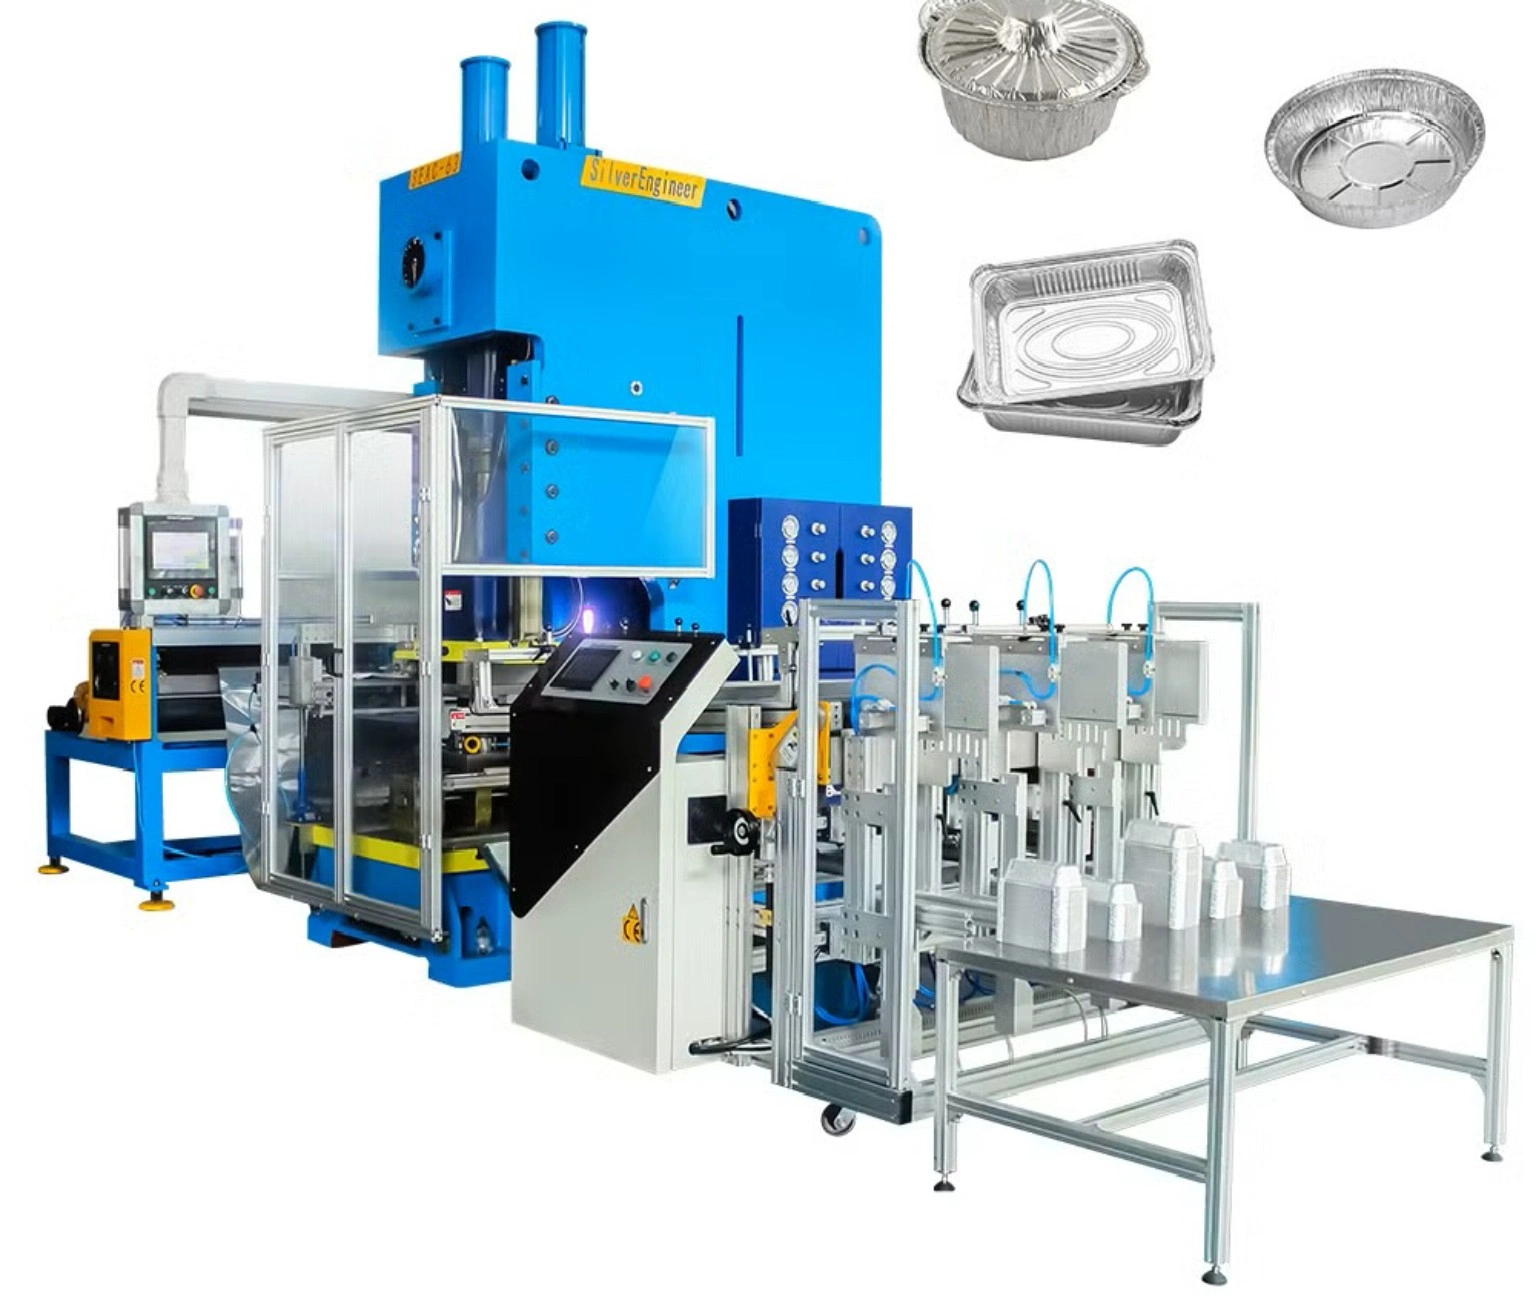
ماشین‌آلات ظروف یک‌بارمصرف غذایی

ماشین‌آلات ظروف یک‌بارمصرف ایران • مستندسازی

ماشین‌آلات ظروف یک‌بارمصرف غذایی — ارزیابی فنی، کیفیت و انتخاب تجاری

برای «ماشین‌آلات ظروف یک‌بارمصرف غذایی»، ابتدا محصول خروجی، ظرفیت، ماده اولیه، اتوماسیون و زیرساخت محل مشخص می‌شوند و سپس این نیازها به FAT، مدارک، قطعات یدکی و شرایط نصب متصل می‌شوند.

ماشین‌آلات ظروف یک‌بارمصرف غذایی

ماشین‌آلات ظروف یک‌بارمصرف غذایی — مشخصات و مبنای مقایسه تجاری

برای «ماشین‌آلات ظروف یک‌بارمصرف غذایی»، درخواست فنی باید محصول خروجی، ظرفیت هدف، ماده اولیه یا فرمت فرآیند، سطح اتوماسیون، برق و یوتیلیتی‌های موجود را مشخص کند.

پرونده مهندسی تفصیلی — ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی

تعریف فرآیند برای ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی از محصول واقعی و پنجره کار خریدار شروع می‌شود. تغذیه رول یا ورق، روانکاری در صورت نیاز، ایندکس، فرمینگ پرس، Trim یا Eject و مدیریت ضایعات باید با آلیاژ یا پلیمر، ضخامت و هندسه ظرف هماهنگ باشد. در FAT مربوط به «ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی»، قبل از تثبیت مدل ماشین، محدوده ماده اولیه، ابعاد محصول، نرخ هدف، زمان تعویض و رفتار قابل قبول ضایعات در مشخصات ثبت می‌شود. ریسک اصلی این خانواده عدم تطابق پرس، فیدر و قالب که چروک، پارگی، فلنج ضعیف، رانش ابعادی یا دخالت دستی خطرناک ایجاد می‌کند است. در FAT مربوط به «ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی»، بنابراین ظرفیت به‌صورت یک عدد کاتالوگی پذیرفته نمی‌شود و باید به فرمت محصول، وضعیت ماده، دخالت اپراتور و امکانات مقصد متصل باشد. در FAT مربوط به «ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی»، این روش امکان مقایسه دو پیشنهاد ظاهراً مشابه ولی از نظر مهندسی متفاوت را فراهم می‌کند.

سامانه محرک بر اساس فلایویل یا هیدرولیک پرس، فیدر سروو/مکانیکی، ضایعات و نقاله‌های کمکی با بار چرخه‌ای زیاد انتخاب می‌شود. در FAT مربوط به «ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی»، هرجا الکتروموتور وجود دارد، موتور موتوژن با توان و دور مناسب در BOM درج می‌شود و نسبت به گشتاور راه‌اندازی، تعداد استارت و Duty واقعی بررسی خواهد شد. در FAT مربوط به «ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی»، گیربکس، کوپلینگ، تسمه یا زنجیر، قطر شفت و یاتاقان‌ها نیز یک مجموعه محسوب می‌شوند. نقطه پذیرش مهم تکرارپذیری گام فید، سیکل پایدار پرس، عملکرد ترمز/کلاچ در صورت وجود و خروج ضایعات بدون ضربه است. در FAT مربوط به «ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی»، بزرگ‌تر بودن موتور الزاماً مزیت نیست؛ موتور بیش‌ازحد بزرگ می‌تواند ضعف مکانیکی را پنهان کند و موتور کوچک نیز موجب داغی، تریپ و ناپایداری فرآیند می‌شود.

طراحی سازه‌ای این گروه تابع بارهای متمرکز پرس و نیروی قالب که پلیت صلب، گاید هم‌راستا، پایه پایدار و دسترسی محافظت‌شده می‌طلبد است. در FAT مربوط به «ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی»، اعضای شاسی با منشأ بالادستی قابل ردیابی فولاد خوزستان، در موارد توافق‌شده، همراه با مشخصات مقطع، ضخامت و نقشه ساخت کنترل می‌شوند. در FAT مربوط به «ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی»، جوش‌های بحرانی حداقل بازرسی چشمی دارند و در صورت تعیین در قرارداد، آزمون تکمیلی برای اتصالات پرتنش تعریف می‌شود. تمرکز بازرسی بر نشیمن قالب، صافی و هم‌راستایی Bolster، اینترلاک گارد، محل انکر و نبود حرکت فریم که به قالب آسیب بزند است. در FAT مربوط به «ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی»، شاسی باید در سیکل واقعی، حمل و نصب هم‌راستایی شفت‌ها، ابزار، نقاله و سنسور را حفظ کند؛ ظاهر سنگین یا وزن بالا به‌تنهایی نشانه استحکام مهندسی نیست.

در FAT مربوط به «ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی»، ورق‌کاری و سطوح به تفکیک کاربرد مشخص می‌شوند. گارد و بدنه از نظر صلبیت و دسترسی ایمن تعیین می‌شوند و سطح تماس غذایی به‌صورت مستقل با جنس و فینیش مشخص تعریف می‌شود. در FAT مربوط به «ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی»، در قطعات ورقی توافق‌شده، ورق تخت فولاد مبارکه با ضخامت و نوع مشخص در BOM ذکر می‌شود. در FAT مربوط به «ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی»، اگر قطعه واقعاً استنلس‌استیل و در تماس با محصول باشد، گرید، فینیش و گواهی ماده واقعی آن مستقل ثبت می‌شود. نقطه کنترل سلامت اینترلاک گارد، صافی سطح هندلینگ و مدرک گرید قطعات استنلس واقعی به‌جای قضاوت ظاهری است. در FAT مربوط به «ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی»، این روش مانع دو خطای رایج می‌شود: استفاده از ورق نازک تزئینی در محل سازه‌ای، و معرفی سطح براق بدون ذکر گرید و مدرک به‌عنوان استنلس‌استیل.

کنترل ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی بر مبنای سنکرون فیدر و پرس، permissiveها، حفاظت قالب، مانیتور روانکاری، شمارش، تأیید Eject و حالت Setup ایمن طراحی می‌شود. در FAT مربوط به «ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی»، برنامه برق شامل ولتاژ و فرکانس، کنتاکتور یا VFD، محدوده PLC/HMI، سنسورها، عناصر ایمنی، هیترها، شیرهای برقی و I/O موردنیاز است. در FAT مربوط به «ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی»، منطق باید رفتار دستگاه در گیرکردن محصول، افت فشار هوا، خرابی سنسور، قطع برق و E-Stop را مشخص کند. در FAT، Single Cycle و Production، خطای فیدر، اینترلاک گارد، E-Stop و اجازه Restart به‌طور عمدی آزمایش می‌شود. در FAT مربوط به «ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی»، شماره سیم، ترمینال‌ها و نقشه برق باید تحویل شود تا تکنسین مقصد برای عیب‌یابی مجبور به مهندسی معکوس تابلو نباشد.

در FAT مربوط به «ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی»، پذیرش کیفیت بر متغیرهایی تمرکز دارد که محصول قابل فروش می‌سازند. کیفیت ظرف با عمق فرم، هندسه فلنج، سلامت دیواره، Nesting و نبود پارگی یا چروک خارج از حد سنجیده می‌شود. در FAT مربوط به «ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی»، نمونه‌گیری FAT نباید به اولین قطعه سالم محدود باشد؛ گرم‌شدن، کار پایدار، توقف و راه‌اندازی مجدد و یک بچ عملی مشاهده می‌شود. مدرک اصلی پذیرش سری نمونه از تولید پایدار بر اساس نقشه ظرف، ضخامت ماده و نیاز Stack/Nesting بازرسی می‌شود است. در FAT مربوط به «ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی»، اگر کارخانه نتواند دقیقاً ماده خریدار را تست کند، محدودیت ثبت و ماده جایگزین توافقی تعریف می‌شود. در FAT مربوط به «ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی»، ظرفیت مطلق بدون ذکر شرایط آزمون مبنای پذیرش فنی قرار نمی‌گیرد.

در FAT مربوط به «ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی»، نگهداری قبل از حمل وارد طراحی خرید می‌شود، چون توقف دستگاه صادراتی پرهزینه است. دسترسی قالب، روانکاری پرس، رولر فیدر، سنسور، Eject پنوماتیک و انتقال ضایعات باید روش ایمن تنظیم و تعویض داشته باشد. در FAT مربوط به «ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی»، لیست قطعات یدکی بین قطعات راه‌اندازی، مصرفی عادی و اقلام بحرانی با Lead Time بالا تفکیک می‌شود. در FAT مربوط به «ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی»، یاتاقان، سیل، هیتر، تیغ، تسمه، زنجیر، سنسور، پنوماتیک و اجزای ابزار باید تا حد ممکن با کد یا مشخصه قابل سفارش معرفی شوند. تمرکز سرویس بر روش Tool Change، نقاط Lockout، برنامه روانکاری، کالیبراسیون فیدر و امکان تأمین قطعات مصرفی با مشخصه روشن است. در FAT مربوط به «ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی»، دستگاهی که کمی سریع‌تر ولی غیرقابل تعمیر باشد می‌تواند هزینه مالکیت بسیار بالاتری ایجاد کند.

مقایسه تجاری ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی بر «توان تحویلی» انجام می‌شود، نه فقط قیمت درب کارخانه. خریدار ظرفیت پرس، Bed قابل استفاده، نوع فیدر، تعداد و پیچیدگی قالب، دامنه ماده، ضایعات، کمپرسور/روانکاری، گارد و نصب را کنار هم قرار می‌دهد. در FAT مربوط به «ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی»، پیشنهاد باید صریحاً مشخص کند قالب، ابزار، فیدر، کمپرسور یا Air Preparation، نقاله، تابلو، کابل، نصب، آموزش، بسته‌بندی و اسناد کدام‌یک داخل قیمت هستند. پرسش بحرانی آیا تناژ و قالب برای هندسه و ماده توافق‌شده اثبات شده یا فقط عدد حداکثری عمومی اعلام شده است است. در FAT مربوط به «ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی»، با این روش دو پیشنهاد با Scope متفاوت به اشتباه هم‌ارز دیده نمی‌شوند و هزینه‌های ضروری پس از سفارش ناگهان ظاهر نخواهد شد.

در FAT مربوط به «ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی»، پیش از بسته‌بندی صادراتی، دستگاه عکاسی و قطعات بازشده با Packing List تطبیق داده می‌شوند. قالب‌ها به‌عنوان دارایی دقیق و گران‌قیمت در برابر جابه‌جایی مهار می‌شوند و رابط‌های فیدر و پرس برای مونتاژ مجدد نشانه‌گذاری می‌شوند. در FAT مربوط به «ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی»، موتور، شفت باز، سطوح ابزار، تابلو و اجزای دقیق متناسب با ریسک حمل محافظت می‌شوند و برای ماژول‌های سنگین نقاط بلندکردن مشخص می‌شود. پرونده حمل شامل لیست قالب، نمونه تأییدشده، تنظیم فیدر، داده Setup پرس، نقاط لیفت و نقشه یا عکس مونتاژ مجدد است. در FAT مربوط به «ماشین‌آلات ظروف یک‌بارمصرف و ظروف آلومینیومی»، در مقصد راه‌اندازی با تراز شاسی، کنترل برق و یوتیلیتی، روانکاری، سفتی اتصالات و گارد، جهت چرخش موتور و Dry Cycle آغاز می‌شود تا خطای حمل یا نصب با عیب ساخت اشتباه نشود.

ماشین‌آلات ظروف یک‌بارمصرف غذایی

ماشین‌آلات ظروف یک‌بارمصرف غذایی — کنترل کیفیت و معیار پذیرش

پیش از پذیرش «ماشین‌آلات ظروف یک‌بارمصرف غذایی»، عملکردهای حساس با ماده اولیه یا محصول آزمایشی توافق‌شده بررسی می‌شوند و شرایط FAT و نتیجه قابل اندازه‌گیری از قبل نوشته می‌شود.

برای «ماشین‌آلات ظروف یک‌بارمصرف غذایی ماشین‌آلات ظروف یک‌بارمصرف غذایی — کنترل کیفیت و معیار پذیرش ماشین‌آلات ظروف یک‌بارمصرف غذایی ماشین‌آلات ظروف یک‌بارمصرف غذایی — کنترل کیفیت و معیار پذیرش»، پرونده خرید باید کالای نشان‌داده‌شده در تصویر را به شرح دقیق محصول، مواد یا اجزای اعلام‌شده، ابعاد یا ظرفیت، وضعیت فعلی، روش بسته‌بندی و الزامات مقصد متصل کند. در این حالت پیشنهادها بر یک مبنای مشترک مقایسه می‌شوند و برای هر ادعایی که بر قیمت، عملکرد، ایمنی یا پذیرش اثر دارد مدرک درخواست می‌شود.

گزارش کنترل مناسب برای «ماشین‌آلات ظروف یک‌بارمصرف غذایی ماشین‌آلات ظروف یک‌بارمصرف غذایی — کنترل کیفیت و معیار پذیرش ماشین‌آلات ظروف یک‌بارمصرف غذایی ماشین‌آلات ظروف یک‌بارمصرف غذایی — کنترل کیفیت و معیار پذیرش» باید بچ، واحد یا نوبت تولید واقعیِ دیده‌شده در تصاویر را مشخص کند. نقاط کنترل توافق‌شده، حدود قابل مشاهده، گواهی‌های موجود و هر انحراف پذیرفته‌شده در همان گزارش ثبت می‌شوند. این روش مانع آن است که نمونه، تصویر کاتالوگ یا نتیجه آزمایش قدیمی به‌عنوان مدرک محموله‌ای متفاوت استفاده شود.

ارزیابی تجاری «ماشین‌آلات ظروف یک‌بارمصرف غذایی ماشین‌آلات ظروف یک‌بارمصرف غذایی — کنترل کیفیت و معیار پذیرش ماشین‌آلات ظروف یک‌بارمصرف غذایی ماشین‌آلات ظروف یک‌بارمصرف غذایی — کنترل کیفیت و معیار پذیرش» فقط به قیمت واحد محدود نیست. مقدار، حداقل سفارش، زمان آماده‌سازی، آزمایش، بسته‌بندی، حمل داخلی، اینکوترمز، مجموعه اسناد و مسئولیت جایگزینی می‌توانند هزینه تحویل‌شده را تغییر دهند. این موارد باید پیش از آزادسازی سفارش روشن شوند، نه اینکه پس از حمل از نو بازسازی شوند.

آماده‌سازی صادراتی «ماشین‌آلات ظروف یک‌بارمصرف غذایی ماشین‌آلات ظروف یک‌بارمصرف غذایی — کنترل کیفیت و معیار پذیرش ماشین‌آلات ظروف یک‌بارمصرف غذایی ماشین‌آلات ظروف یک‌بارمصرف غذایی — کنترل کیفیت و معیار پذیرش» از ریسک مسیر واقعی و شکل محصول شروع می‌شود. حفاظت در برابر رطوبت، فشار، حرکت، دما، آلودگی، سایش یا ضربه برحسب نیاز انتخاب می‌شود و لیبل هر بسته را به فاکتور، پکینگ‌لیست و گزارش کنترل متصل می‌کند تا بازرسی گمرکی و جابه‌جایی مقصد عملی بماند.

ماشین‌آلات بسته‌بندی ایران • کنترل فنی

ماشین‌آلات بسته‌بندی ایران

ماشین‌آلات بسته‌بندی ایران • مستندسازی

ماشین‌آلات بسته‌بندی ایران — ارزیابی فنی، کیفیت و انتخاب تجاری

برای «ماشین‌آلات بسته‌بندی ایران»، ابتدا محصول خروجی، ظرفیت، ماده اولیه، اتوماسیون و زیرساخت محل مشخص می‌شوند و سپس این نیازها به FAT، مدارک، قطعات یدکی و شرایط نصب متصل می‌شوند.

ماشین‌آلات بسته‌بندی ایران

ماشین‌آلات بسته‌بندی ایران — مشخصات و مبنای مقایسه تجاری

برای «ماشین‌آلات بسته‌بندی ایران»، درخواست فنی باید محصول خروجی، ظرفیت هدف، ماده اولیه یا فرمت فرآیند، سطح اتوماسیون، برق و یوتیلیتی‌های موجود را مشخص کند.

برای «ماشین‌آلات بسته‌بندی ایران ماشین‌آلات بسته‌بندی ایران — مشخصات و مبنای مقایسه تجاری ماشین‌آلات بسته‌بندی ایران ماشین‌آلات بسته‌بندی ایران — مشخصات و مبنای مقایسه تجاری»، پرونده خرید باید کالای نشان‌داده‌شده در تصویر را به شرح دقیق محصول، مواد یا اجزای اعلام‌شده، ابعاد یا ظرفیت، وضعیت فعلی، روش بسته‌بندی و الزامات مقصد متصل کند. در این حالت پیشنهادها بر یک مبنای مشترک مقایسه می‌شوند و برای هر ادعایی که بر قیمت، عملکرد، ایمنی یا پذیرش اثر دارد مدرک درخواست می‌شود. برای این مورد، تفاوت واقعی زمانی روشن می‌شود که شناسنامه خرید به همان واحد یا بچ مشخص متصل باشد: ابعاد یا ظرفیت، جنس و اجزای اصلی، وضعیت ظاهری، کد یا نشانه شناسایی و تصویر مرجع باید در یک پرونده ثبت شوند. این کار مقایسه را از نام عمومی محصول جدا می‌کند و احتمال جایگزینی نمونه با کالای متفاوت را پایین می‌آورد. در ماشین‌آلات بسته‌بندی، نوع محصول، جنس فیلم یا ظرف، ابعاد بسته، سرعت هدف، روش دوخت یا درب‌بندی و تجهیزات جانبی باید مشخص باشند. بدون این اطلاعات، دو دستگاه با ظاهر مشابه ممکن است برای مواد و قالب‌های کاملاً متفاوت طراحی شده باشند و قیمت آنها قابل قیاس نباشد.

گزارش کنترل مناسب برای «ماشین‌آلات بسته‌بندی ایران ماشین‌آلات بسته‌بندی ایران — مشخصات و مبنای مقایسه تجاری ماشین‌آلات بسته‌بندی ایران ماشین‌آلات بسته‌بندی ایران — مشخصات و مبنای مقایسه تجاری» باید بچ، واحد یا نوبت تولید واقعیِ دیده‌شده در تصاویر را مشخص کند. نقاط کنترل توافق‌شده، حدود قابل مشاهده، گواهی‌های موجود و هر انحراف پذیرفته‌شده در همان گزارش ثبت می‌شوند. این روش مانع آن است که نمونه، تصویر کاتالوگ یا نتیجه آزمایش قدیمی به‌عنوان مدرک محموله‌ای متفاوت استفاده شود. برای این بخش، گزارش کنترل وقتی ارزش اجرایی پیدا می‌کند که به نقاط قابل مشاهده همان محصول وصل باشد: عکس قبل از بسته‌بندی، پارامترهای قابل اندازه‌گیری، وضعیت سطح یا اجزا و فهرست انحراف‌های پذیرفته‌شده باید کنار نتیجه نهایی ثبت شوند. چنین مدرکی در زمان اختلاف نشان می‌دهد دقیقاً چه چیزی بررسی و پذیرفته شده است. در ماشین‌آلات بسته‌بندی، نوع محصول، جنس فیلم یا ظرف، ابعاد بسته، سرعت هدف، روش دوخت یا درب‌بندی و تجهیزات جانبی باید مشخص باشند. بدون این اطلاعات، دو دستگاه با ظاهر مشابه ممکن است برای مواد و قالب‌های کاملاً متفاوت طراحی شده باشند و قیمت آنها قابل قیاس نباشد.

ارزیابی تجاری «ماشین‌آلات بسته‌بندی ایران ماشین‌آلات بسته‌بندی ایران — مشخصات و مبنای مقایسه تجاری ماشین‌آلات بسته‌بندی ایران ماشین‌آلات بسته‌بندی ایران — مشخصات و مبنای مقایسه تجاری» فقط به قیمت واحد محدود نیست. مقدار، حداقل سفارش، زمان آماده‌سازی، آزمایش، بسته‌بندی، حمل داخلی، اینکوترمز، مجموعه اسناد و مسئولیت جایگزینی می‌توانند هزینه تحویل‌شده را تغییر دهند. این موارد باید پیش از آزادسازی سفارش روشن شوند، نه اینکه پس از حمل از نو بازسازی شوند. برای مقایسه تجاری این مورد، هزینه واقعی باید روی یک مبنای یکسان محاسبه شود: مقدار، واحد سنجش، آماده‌سازی، بسته‌بندی، حمل داخلی، آزمایش و نقطه انتقال مسئولیت. با این روش قیمت ظاهراً پایین‌تر نمی‌تواند هزینه‌های پنهان یا تفاوت در دامنه خدمات را پنهان کند و تصمیم خرید قابل دفاع‌تر می‌شود. در ماشین‌آلات بسته‌بندی، نوع محصول، جنس فیلم یا ظرف، ابعاد بسته، سرعت هدف، روش دوخت یا درب‌بندی و تجهیزات جانبی باید مشخص باشند. بدون این اطلاعات، دو دستگاه با ظاهر مشابه ممکن است برای مواد و قالب‌های کاملاً متفاوت طراحی شده باشند و قیمت آنها قابل قیاس نباشد.

آماده‌سازی صادراتی «ماشین‌آلات بسته‌بندی ایران ماشین‌آلات بسته‌بندی ایران — مشخصات و مبنای مقایسه تجاری ماشین‌آلات بسته‌بندی ایران ماشین‌آلات بسته‌بندی ایران — مشخصات و مبنای مقایسه تجاری» از ریسک مسیر واقعی و شکل محصول شروع می‌شود. حفاظت در برابر رطوبت، فشار، حرکت، دما، آلودگی، سایش یا ضربه برحسب نیاز انتخاب می‌شود و لیبل هر بسته را به فاکتور، پکینگ‌لیست و گزارش کنترل متصل می‌کند تا بازرسی گمرکی و جابه‌جایی مقصد عملی بماند. برای این محصول، طراحی بسته‌بندی باید از شکل واقعی، وزن، حساسیت سطح یا اجزا و تعداد دفعات جابه‌جایی در مسیر شروع شود. ثبت عکس بسته نهایی، تعداد و کد هر بسته و اسناد همراه، یک نقطه کنترل روشن ایجاد می‌کند تا هویت محموله از خروج انبار تا تحویل نهایی قابل پیگیری بماند. در ماشین‌آلات بسته‌بندی، نوع محصول، جنس فیلم یا ظرف، ابعاد بسته، سرعت هدف، روش دوخت یا درب‌بندی و تجهیزات جانبی باید مشخص باشند. بدون این اطلاعات، دو دستگاه با ظاهر مشابه ممکن است برای مواد و قالب‌های کاملاً متفاوت طراحی شده باشند و قیمت آنها قابل قیاس نباشد.

ماشین‌آلات بسته‌بندی ایران

ماشین‌آلات بسته‌بندی ایران — کنترل کیفیت و معیار پذیرش

پیش از پذیرش «ماشین‌آلات بسته‌بندی ایران»، عملکردهای حساس با ماده اولیه یا محصول آزمایشی توافق‌شده بررسی می‌شوند و شرایط FAT و نتیجه قابل اندازه‌گیری از قبل نوشته می‌شود.

بسته‌بندی و پرکن؛ کنترل خرید و معیار پذیرش

برای بسته‌بندی و پرکن بهتر است RFQ با زبان فنی نوشته شود و شامل رفتار محصول، Film، وزن/حجم، سرعت، دقت و Seal باشد. در خرید «بسته‌بندی و پرکن»، عبارت‌هایی مثل «درجه یک»، «صادراتی» یا «پریمیوم» بدون داده قابل سنجش و معیار پذیرش، تعریف فنی محسوب نمی‌شوند و فقط برچسب تجاری مبهم هستند. Specification مربوط به «بسته‌بندی و پرکن» باید برای فروشنده روشن کند دقیقاً چه چیزی را قیمت‌گذاری می‌کند و به خریدار امکان دهد پس از تحویل، انطباق کالا با قرارداد را تشخیص دهد.

در برنامه بازرسی بسته‌بندی و پرکن، FAT با Product/Film فقط زمانی ارزش دارد که روش نمونه‌برداری و تعداد نمونه روشن باشد. برای «بسته‌بندی و پرکن»، نمونه‌ای که فقط از بهترین بخش بار انتخاب شده باشد، نماینده کل سفارش نیست و نمی‌تواند به‌تنهایی مبنای پذیرش یک محموله باشد. در محموله‌های بزرگ «بسته‌بندی و پرکن»، نمونه مرکب یا انتخاب تصادفی از نقاط مختلف سوگیری را کاهش می‌دهد و نمونه شاهد پلمب‌شده برای رسیدگی به اختلاف احتمالی قابل نگهداری است.

برای Sachet و Filling، ساختار قیمت باید علاوه بر کالا شامل هزینه‌های جانبی واقعی باشد: آزمایش، بازرسی شخص ثالث، بسته‌بندی، لیبل اختصاصی، پالت، حمل داخلی، اسناد و خدمات پس از فروش در صورت ارتباط. برای «بسته‌بندی و پرکن»، دامنه هزینه‌های جانبی باید در Scope روشن شود تا قیمت نهایی با اقلام پیش‌بینی‌نشده تغییر نکند و مقایسه تأمین‌کنندگان بر پایه یک دامنه برابر انجام شود.

یکی از نقاط آسیب‌پذیر نشتی و دقت پایین است. در قرارداد «بسته‌بندی و پرکن»، کنترل مؤثر به بازرسی انتهای کار محدود نمی‌شود؛ منبع یا مواد اولیه، فرآیند، نمونه میانی و آماده‌سازی حمل نیز در نقاط حساس باید قابل ردیابی باشند. برای «بسته‌بندی و پرکن»، هر تغییر مهم در منبع، گرید، فرمول، قطعه یا روش تولید که بر نتیجه نهایی اثر می‌گذارد باید پیش از Shipment به خریدار اعلام و ارزیابی شود.

ماشین‌آلات بسته‌بندی ایران

ماشین‌آلات بسته‌بندی ایران — بسته‌بندی، اسناد و حمل

برای صادرات «ماشین‌آلات بسته‌بندی ایران»، نقاط لیفت، قطعاتی که باید باز شوند، حفاظت در برابر رطوبت و ضربه، تعداد بسته‌ها و مارکینگ پیش از بارگیری مشخص می‌شوند.

برای «ماشین‌آلات بسته‌بندی ایران ماشین‌آلات بسته‌بندی ایران — بسته‌بندی، اسناد و حمل ماشین‌آلات بسته‌بندی ایران ماشین‌آلات بسته‌بندی ایران — بسته‌بندی، اسناد و حمل»، پرونده خرید باید کالای نشان‌داده‌شده در تصویر را به شرح دقیق محصول، مواد یا اجزای اعلام‌شده، ابعاد یا ظرفیت، وضعیت فعلی، روش بسته‌بندی و الزامات مقصد متصل کند. در این حالت پیشنهادها بر یک مبنای مشترک مقایسه می‌شوند و برای هر ادعایی که بر قیمت، عملکرد، ایمنی یا پذیرش اثر دارد مدرک درخواست می‌شود. برای این مورد، تفاوت واقعی زمانی روشن می‌شود که شناسنامه خرید به همان واحد یا بچ مشخص متصل باشد: ابعاد یا ظرفیت، جنس و اجزای اصلی، وضعیت ظاهری، کد یا نشانه شناسایی و تصویر مرجع باید در یک پرونده ثبت شوند. این کار مقایسه را از نام عمومی محصول جدا می‌کند و احتمال جایگزینی نمونه با کالای متفاوت را پایین می‌آورد. برای حمل ماشین‌آلات بسته‌بندی، نقاط مهار، قطعات جداشونده، قالب‌ها، سنسورها و لوازم جانبی باید فهرست و کدگذاری شوند. عکس پیش از بستن جعبه و فهرست محتویات هر بسته کمک می‌کند در مقصد مونتاژ و تطبیق تجهیزات بدون ابهام انجام شود.

گزارش کنترل مناسب برای «ماشین‌آلات بسته‌بندی ایران ماشین‌آلات بسته‌بندی ایران — بسته‌بندی، اسناد و حمل ماشین‌آلات بسته‌بندی ایران ماشین‌آلات بسته‌بندی ایران — بسته‌بندی، اسناد و حمل» باید بچ، واحد یا نوبت تولید واقعیِ دیده‌شده در تصاویر را مشخص کند. نقاط کنترل توافق‌شده، حدود قابل مشاهده، گواهی‌های موجود و هر انحراف پذیرفته‌شده در همان گزارش ثبت می‌شوند. این روش مانع آن است که نمونه، تصویر کاتالوگ یا نتیجه آزمایش قدیمی به‌عنوان مدرک محموله‌ای متفاوت استفاده شود. برای این بخش، گزارش کنترل وقتی ارزش اجرایی پیدا می‌کند که به نقاط قابل مشاهده همان محصول وصل باشد: عکس قبل از بسته‌بندی، پارامترهای قابل اندازه‌گیری، وضعیت سطح یا اجزا و فهرست انحراف‌های پذیرفته‌شده باید کنار نتیجه نهایی ثبت شوند. چنین مدرکی در زمان اختلاف نشان می‌دهد دقیقاً چه چیزی بررسی و پذیرفته شده است. برای حمل ماشین‌آلات بسته‌بندی، نقاط مهار، قطعات جداشونده، قالب‌ها، سنسورها و لوازم جانبی باید فهرست و کدگذاری شوند. عکس پیش از بستن جعبه و فهرست محتویات هر بسته کمک می‌کند در مقصد مونتاژ و تطبیق تجهیزات بدون ابهام انجام شود.

ارزیابی تجاری «ماشین‌آلات بسته‌بندی ایران ماشین‌آلات بسته‌بندی ایران — بسته‌بندی، اسناد و حمل ماشین‌آلات بسته‌بندی ایران ماشین‌آلات بسته‌بندی ایران — بسته‌بندی، اسناد و حمل» فقط به قیمت واحد محدود نیست. مقدار، حداقل سفارش، زمان آماده‌سازی، آزمایش، بسته‌بندی، حمل داخلی، اینکوترمز، مجموعه اسناد و مسئولیت جایگزینی می‌توانند هزینه تحویل‌شده را تغییر دهند. این موارد باید پیش از آزادسازی سفارش روشن شوند، نه اینکه پس از حمل از نو بازسازی شوند. برای مقایسه تجاری این مورد، هزینه واقعی باید روی یک مبنای یکسان محاسبه شود: مقدار، واحد سنجش، آماده‌سازی، بسته‌بندی، حمل داخلی، آزمایش و نقطه انتقال مسئولیت. با این روش قیمت ظاهراً پایین‌تر نمی‌تواند هزینه‌های پنهان یا تفاوت در دامنه خدمات را پنهان کند و تصمیم خرید قابل دفاع‌تر می‌شود. برای حمل ماشین‌آلات بسته‌بندی، نقاط مهار، قطعات جداشونده، قالب‌ها، سنسورها و لوازم جانبی باید فهرست و کدگذاری شوند. عکس پیش از بستن جعبه و فهرست محتویات هر بسته کمک می‌کند در مقصد مونتاژ و تطبیق تجهیزات بدون ابهام انجام شود.

آماده‌سازی صادراتی «ماشین‌آلات بسته‌بندی ایران ماشین‌آلات بسته‌بندی ایران — بسته‌بندی، اسناد و حمل ماشین‌آلات بسته‌بندی ایران ماشین‌آلات بسته‌بندی ایران — بسته‌بندی، اسناد و حمل» از ریسک مسیر واقعی و شکل محصول شروع می‌شود. حفاظت در برابر رطوبت، فشار، حرکت، دما، آلودگی، سایش یا ضربه برحسب نیاز انتخاب می‌شود و لیبل هر بسته را به فاکتور، پکینگ‌لیست و گزارش کنترل متصل می‌کند تا بازرسی گمرکی و جابه‌جایی مقصد عملی بماند. برای این محصول، طراحی بسته‌بندی باید از شکل واقعی، وزن، حساسیت سطح یا اجزا و تعداد دفعات جابه‌جایی در مسیر شروع شود. ثبت عکس بسته نهایی، تعداد و کد هر بسته و اسناد همراه، یک نقطه کنترل روشن ایجاد می‌کند تا هویت محموله از خروج انبار تا تحویل نهایی قابل پیگیری بماند. برای حمل ماشین‌آلات بسته‌بندی، نقاط مهار، قطعات جداشونده، قالب‌ها، سنسورها و لوازم جانبی باید فهرست و کدگذاری شوند. عکس پیش از بستن جعبه و فهرست محتویات هر بسته کمک می‌کند در مقصد مونتاژ و تطبیق تجهیزات بدون ابهام انجام شود.

پرونده مهندسی تفصیلی — ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن

تعریف فرآیند برای ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن از محصول واقعی و پنجره کار خریدار شروع می‌شود. تغذیه و دوزینگ محصول، فرم بسته، رجیستر، دوخت، کدزنی، برش، خروج و بازرسی باید با Flow پودر، گرانول، ویسکوزیته مایع یا هندسه قطعه منطبق شود. در پرونده مهندسی «ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن»، قبل از تثبیت مدل ماشین، محدوده ماده اولیه، ابعاد محصول، نرخ هدف، زمان تعویض و رفتار قابل قبول ضایعات در مشخصات ثبت می‌شود. ریسک اصلی این خانواده خطی که در تست خشک سریع است اما با محصول، فیلم، لایه Seal، وزن پرکنی یا شرایط محیطی واقعی ناپایدار می‌شود است. در پرونده مهندسی «ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن»، بنابراین ظرفیت به‌صورت یک عدد کاتالوگی پذیرفته نمی‌شود و باید به فرمت محصول، وضعیت ماده، دخالت اپراتور و امکانات مقصد متصل باشد. در پرونده مهندسی «ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن»، این روش امکان مقایسه دو پیشنهاد ظاهراً مشابه ولی از نظر مهندسی متفاوت را فراهم می‌کند.

سامانه محرک بر اساس Film Pull، اوگر، پمپ، همزن، نقاله، فک دوخت و مکانیزم ایندکس که به سرعت هماهنگ و شتاب کنترل‌شده نیاز دارند انتخاب می‌شود. در پرونده مهندسی «ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن»، هرجا الکتروموتور وجود دارد، موتور موتوژن با توان و دور مناسب در BOM درج می‌شود و نسبت به گشتاور راه‌اندازی، تعداد استارت و Duty واقعی بررسی خواهد شد. در پرونده مهندسی «ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن»، گیربکس، کوپلینگ، تسمه یا زنجیر، قطر شفت و یاتاقان‌ها نیز یک مجموعه محسوب می‌شوند. نقطه پذیرش مهم رجیستر تکرارشونده، کشش پایدار فیلم، پاسخ دوزینگ، زمان‌بندی فک و رمپ هماهنگ در تغییر سرعت است. در پرونده مهندسی «ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن»، بزرگ‌تر بودن موتور الزاماً مزیت نیست؛ موتور بیش‌ازحد بزرگ می‌تواند ضعف مکانیکی را پنهان کند و موتور کوچک نیز موجب داغی، تریپ و ناپایداری فرآیند می‌شود.

طراحی سازه‌ای این گروه تابع هم‌راستایی پرکن، Former، ایستگاه دوخت و نقاله خروجی با سختی کافی برای حفظ رجیستر و فشار Seal است. در پرونده مهندسی «ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن»، اعضای شاسی با منشأ بالادستی قابل ردیابی فولاد خوزستان، در موارد توافق‌شده، همراه با مشخصات مقطع، ضخامت و نقشه ساخت کنترل می‌شوند. در پرونده مهندسی «ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن»، جوش‌های بحرانی حداقل بازرسی چشمی دارند و در صورت تعیین در قرارداد، آزمون تکمیلی برای اتصالات پرتنش تعریف می‌شود. تمرکز بازرسی بر Datum نصب، لرزش اطراف تجهیزات وزن/دوز، دسترسی سرویس و پایداری مکانیکی مسیر فیلم و گارد است. در پرونده مهندسی «ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن»، شاسی باید در سیکل واقعی، حمل و نصب هم‌راستایی شفت‌ها، ابزار، نقاله و سنسور را حفظ کند؛ ظاهر سنگین یا وزن بالا به‌تنهایی نشانه استحکام مهندسی نیست.

در پرونده مهندسی «ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن»، ورق‌کاری و سطوح به تفکیک کاربرد مشخص می‌شوند. هاپر، لوله، نازل و میز تماس محصول باید جنس و فینیش مناسب محصول داشته باشند و گارد و فریم بیرونی جداگانه تعریف شوند. در پرونده مهندسی «ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن»، در قطعات ورقی توافق‌شده، ورق تخت فولاد مبارکه با ضخامت و نوع مشخص در BOM ذکر می‌شود. در پرونده مهندسی «ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن»، اگر قطعه واقعاً استنلس‌استیل و در تماس با محصول باشد، گرید، فینیش و گواهی ماده واقعی آن مستقل ثبت می‌شود. نقطه کنترل گرید مستند قطعه تماس، اتصال بهداشتی، Dead Zone قابل نظافت و جداسازی درست استنلس فرآیندی از سازه رنگ‌شده است. در پرونده مهندسی «ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن»، این روش مانع دو خطای رایج می‌شود: استفاده از ورق نازک تزئینی در محل سازه‌ای، و معرفی سطح براق بدون ذکر گرید و مدرک به‌عنوان استنلس‌استیل.

کنترل ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن بر مبنای Recipe، مقدار Fill، سنسور مارک، کنترل هیتر، No Product/No Pack، آلارم، شمارش و Handshake تجهیزات پایین‌دست طراحی می‌شود. در پرونده مهندسی «ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن»، برنامه برق شامل ولتاژ و فرکانس، کنتاکتور یا VFD، محدوده PLC/HMI، سنسورها، عناصر ایمنی، هیترها، شیرهای برقی و I/O موردنیاز است. در پرونده مهندسی «ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن»، منطق باید رفتار دستگاه در گیرکردن محصول، افت فشار هوا، خرابی سنسور، قطع برق و E-Stop را مشخص کند. در FAT، Recall Recipe، خرابی سنسور، پایان فیلم یا کمبود محصول، تنظیم Fill، آلارم هیتر و E-Stop نمایش داده می‌شود. در پرونده مهندسی «ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن»، شماره سیم، ترمینال‌ها و نقشه برق باید تحویل شود تا تکنسین مقصد برای عیب‌یابی مجبور به مهندسی معکوس تابلو نباشد.

در پرونده مهندسی «ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن»، پذیرش کیفیت بر متغیرهایی تمرکز دارد که محصول قابل فروش می‌سازند. بسته قابل فروش به وزن یا حجم کنترل‌شده، سلامت Seal، موقعیت کد، کیفیت Cut، رجیستر و ظاهر پایدار نیاز دارد. در پرونده مهندسی «ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن»، نمونه‌گیری FAT نباید به اولین قطعه سالم محدود باشد؛ گرم‌شدن، کار پایدار، توقف و راه‌اندازی مجدد و یک بچ عملی مشاهده می‌شود. مدرک اصلی پذیرش نمونه‌گیری آماری در طول ران برای تغییرات Fill و کنترل Seal/ظاهر، نه یک بسته در سرعت اسمی است. در پرونده مهندسی «ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن»، اگر کارخانه نتواند دقیقاً ماده خریدار را تست کند، محدودیت ثبت و ماده جایگزین توافقی تعریف می‌شود. در پرونده مهندسی «ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن»، ظرفیت مطلق بدون ذکر شرایط آزمون مبنای پذیرش فنی قرار نمی‌گیرد.

در پرونده مهندسی «ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن»، نگهداری قبل از حمل وارد طراحی خرید می‌شود، چون توقف دستگاه صادراتی پرهزینه است. فک Seal، هیتر، ترموکوپل، تسمه، رول کشنده، تیغ، اوگر، سیل پمپ و سنسور باید دسترسی و تنظیم مستند داشته باشند. در پرونده مهندسی «ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن»، لیست قطعات یدکی بین قطعات راه‌اندازی، مصرفی عادی و اقلام بحرانی با Lead Time بالا تفکیک می‌شود. در پرونده مهندسی «ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن»، یاتاقان، سیل، هیتر، تیغ، تسمه، زنجیر، سنسور، پنوماتیک و اجزای ابزار باید تا حد ممکن با کد یا مشخصه قابل سفارش معرفی شوند. تمرکز سرویس بر تکرارپذیری Changeover، روش Calibration، دسترسی نظافت و موجود بودن Format Part و سنسورهای بحرانی است. در پرونده مهندسی «ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن»، دستگاهی که کمی سریع‌تر ولی غیرقابل تعمیر باشد می‌تواند هزینه مالکیت بسیار بالاتری ایجاد کند.

مقایسه تجاری ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن بر «توان تحویلی» انجام می‌شود، نه فقط قیمت درب کارخانه. خریدار نوع محصول، دامنه دوز، ابعاد پاکت، ساختار فیلم، سرعت هر دوز، کدزن، هوای فشرده، Checkweigher، نقاله و قطعات تغییر فرمت را کنار هم قرار می‌دهد. در پرونده مهندسی «ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن»، پیشنهاد باید صریحاً مشخص کند قالب، ابزار، فیدر، کمپرسور یا Air Preparation، نقاله، تابلو، کابل، نصب، آموزش، بسته‌بندی و اسناد کدام‌یک داخل قیمت هستند. پرسش بحرانی آیا دستگاه با محصول و فیلمی واقعاً مشابه کاربرد مقصد تست شده و چه بخش‌هایی برای Commissioning سایت باقی می‌ماند است. در پرونده مهندسی «ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن»، با این روش دو پیشنهاد با Scope متفاوت به اشتباه هم‌ارز دیده نمی‌شوند و هزینه‌های ضروری پس از سفارش ناگهان ظاهر نخواهد شد.

در پرونده مهندسی «ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن»، پیش از بسته‌بندی صادراتی، دستگاه عکاسی و قطعات بازشده با Packing List تطبیق داده می‌شوند. مجموعه‌های دوزینگ تمیز و محافظت می‌شوند، سطوح Seal از ضربه حفظ و قطعات هر فرمت بر اساس Recipe یا سایز جعبه‌بندی می‌شوند. در پرونده مهندسی «ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن»، موتور، شفت باز، سطوح ابزار، تابلو و اجزای دقیق متناسب با ریسک حمل محافظت می‌شوند و برای ماژول‌های سنگین نقاط بلندکردن مشخص می‌شود. پرونده حمل شامل Backup Recipe، نسخه PLC/HMI در صورت توافق، مراجع Calibration، لیست Format Part، نقشه برق و نمونه FAT است. در پرونده مهندسی «ماشین‌آلات بسته‌بندی، ساشه و سیستم‌های پرکن»، در مقصد راه‌اندازی با تراز شاسی، کنترل برق و یوتیلیتی، روانکاری، سفتی اتصالات و گارد، جهت چرخش موتور و Dry Cycle آغاز می‌شود تا خطای حمل یا نصب با عیب ساخت اشتباه نشود.

ماشین‌آلات تولید بلوک ایران • کنترل فنی

ماشین‌آلات تولید بلوک

ماشین‌آلات تولید بلوک ایران • مستندسازی

ماشین‌آلات تولید بلوک — ارزیابی فنی، کیفیت و انتخاب تجاری

برای «ماشین‌آلات تولید بلوک»، ابتدا محصول خروجی، ظرفیت، ماده اولیه، اتوماسیون و زیرساخت محل مشخص می‌شوند و سپس این نیازها به FAT، مدارک، قطعات یدکی و شرایط نصب متصل می‌شوند.

ماشین‌آلات تولید بلوک

ماشین‌آلات تولید بلوک — مشخصات و مبنای مقایسه تجاری

برای «ماشین‌آلات تولید بلوک»، درخواست فنی باید محصول خروجی، ظرفیت هدف، ماده اولیه یا فرمت فرآیند، سطح اتوماسیون، برق و یوتیلیتی‌های موجود را مشخص کند.

پرونده مهندسی تفصیلی — ماشین‌آلات بلوک، کفپوش و جدول

تعریف فرآیند برای ماشین‌آلات بلوک، کفپوش و جدول از محصول واقعی و پنجره کار خریدار شروع می‌شود. آماده‌سازی سنگدانه، کنترل رطوبت، اختلاط، تغذیه، ویبره، تراکم هیدرولیک/مکانیکی، قالب‌برداری و انتقال پالت باید با محصول هدف متعادل شود. در آماده‌سازی صادرات «ماشین‌آلات بلوک، کفپوش و جدول»، قبل از تثبیت مدل ماشین، محدوده ماده اولیه، ابعاد محصول، نرخ هدف، زمان تعویض و رفتار قابل قبول ضایعات در مشخصات ثبت می‌شود. ریسک اصلی این خانواده اعلام Cycle سریع بدون درنظرگرفتن ثبات Mix، پرشدن قالب، انرژی ویبره، گردش پالت، عمل‌آوری و مقاومت محصول است. در آماده‌سازی صادرات «ماشین‌آلات بلوک، کفپوش و جدول»، بنابراین ظرفیت به‌صورت یک عدد کاتالوگی پذیرفته نمی‌شود و باید به فرمت محصول، وضعیت ماده، دخالت اپراتور و امکانات مقصد متصل باشد. در آماده‌سازی صادرات «ماشین‌آلات بلوک، کفپوش و جدول»، این روش امکان مقایسه دو پیشنهاد ظاهراً مشابه ولی از نظر مهندسی متفاوت را فراهم می‌کند.

سامانه محرک بر اساس ویبراتور، پاورپک هیدرولیک، میکسر، فیدر، نقاله و سیستم پالت زیر بار شوکی، گردوغبار و سیکل سنگین انتخاب می‌شود. در آماده‌سازی صادرات «ماشین‌آلات بلوک، کفپوش و جدول»، هرجا الکتروموتور وجود دارد، موتور موتوژن با توان و دور مناسب در BOM درج می‌شود و نسبت به گشتاور راه‌اندازی، تعداد استارت و Duty واقعی بررسی خواهد شد. در آماده‌سازی صادرات «ماشین‌آلات بلوک، کفپوش و جدول»، گیربکس، کوپلینگ، تسمه یا زنجیر، قطر شفت و یاتاقان‌ها نیز یک مجموعه محسوب می‌شوند. نقطه پذیرش مهم رفتار Start/Stop ویبره، ثبات فشار هیدرولیک، بار موتور، انتقال پالت و نبود شل‌شدن یا Resonance در سیکل‌های تکراری است. در آماده‌سازی صادرات «ماشین‌آلات بلوک، کفپوش و جدول»، بزرگ‌تر بودن موتور الزاماً مزیت نیست؛ موتور بیش‌ازحد بزرگ می‌تواند ضعف مکانیکی را پنهان کند و موتور کوچک نیز موجب داغی، تریپ و ناپایداری فرآیند می‌شود.

طراحی سازه‌ای این گروه تابع نیروهای شدید چرخه‌ای در پرس، میز ویبره، گاید قالب، پایه میکسر و نقاط انتقال پالت است. در آماده‌سازی صادرات «ماشین‌آلات بلوک، کفپوش و جدول»، اعضای شاسی با منشأ بالادستی قابل ردیابی فولاد خوزستان، در موارد توافق‌شده، همراه با مشخصات مقطع، ضخامت و نقشه ساخت کنترل می‌شوند. در آماده‌سازی صادرات «ماشین‌آلات بلوک، کفپوش و جدول»، جوش‌های بحرانی حداقل بازرسی چشمی دارند و در صورت تعیین در قرارداد، آزمون تکمیلی برای اتصالات پرتنش تعریف می‌شود. تمرکز بازرسی بر تقویت اتصال جوشی، هم‌راستایی گاید، طراحی انکر، پایه موتور و ویبراتور و پاسخ فریم در تراکم‌های متوالی است. در آماده‌سازی صادرات «ماشین‌آلات بلوک، کفپوش و جدول»، شاسی باید در سیکل واقعی، حمل و نصب هم‌راستایی شفت‌ها، ابزار، نقاله و سنسور را حفظ کند؛ ظاهر سنگین یا وزن بالا به‌تنهایی نشانه استحکام مهندسی نیست.

در آماده‌سازی صادرات «ماشین‌آلات بلوک، کفپوش و جدول»، ورق‌کاری و سطوح به تفکیک کاربرد مشخص می‌شوند. کاور و گارد بر اساس ضربه و گردوغبار انتخاب می‌شوند و هاپر، میکسر و سطوح Wear بر اساس سایش نه ظاهر تزئینی تعریف می‌شوند. در آماده‌سازی صادرات «ماشین‌آلات بلوک، کفپوش و جدول»، در قطعات ورقی توافق‌شده، ورق تخت فولاد مبارکه با ضخامت و نوع مشخص در BOM ذکر می‌شود. در آماده‌سازی صادرات «ماشین‌آلات بلوک، کفپوش و جدول»، اگر قطعه واقعاً استنلس‌استیل و در تماس با محصول باشد، گرید، فینیش و گواهی ماده واقعی آن مستقل ثبت می‌شود. نقطه کنترل وجود Liner، ضخامت ناحیه سایشی، استحکام گارد و ردیابی ماده برای ورق یا سازه‌ای که منشأ آن در قرارداد آمده است است. در آماده‌سازی صادرات «ماشین‌آلات بلوک، کفپوش و جدول»، این روش مانع دو خطای رایج می‌شود: استفاده از ورق نازک تزئینی در محل سازه‌ای، و معرفی سطح براق بدون ذکر گرید و مدرک به‌عنوان استنلس‌استیل.

کنترل ماشین‌آلات بلوک، کفپوش و جدول بر مبنای زمان Mix، توالی Feed، پروفایل ویبره، هیدرولیک، حرکت قالب، انتقال پالت، شمارش، آلارم و حالت Maintenance طراحی می‌شود. در آماده‌سازی صادرات «ماشین‌آلات بلوک، کفپوش و جدول»، برنامه برق شامل ولتاژ و فرکانس، کنتاکتور یا VFD، محدوده PLC/HMI، سنسورها، عناصر ایمنی، هیترها، شیرهای برقی و I/O موردنیاز است. در آماده‌سازی صادرات «ماشین‌آلات بلوک، کفپوش و جدول»، منطق باید رفتار دستگاه در گیرکردن محصول، افت فشار هوا، خرابی سنسور، قطع برق و E-Stop را مشخص کند. در FAT، سیکل‌های متوالی Auto، خطای سنسور، E-Stop، بازیابی Manual و تغییر پارامتر بدون Bypass ناایمن آزمایش می‌شود. در آماده‌سازی صادرات «ماشین‌آلات بلوک، کفپوش و جدول»، شماره سیم، ترمینال‌ها و نقشه برق باید تحویل شود تا تکنسین مقصد برای عیب‌یابی مجبور به مهندسی معکوس تابلو نباشد.

در آماده‌سازی صادرات «ماشین‌آلات بلوک، کفپوش و جدول»، پذیرش کیفیت بر متغیرهایی تمرکز دارد که محصول قابل فروش می‌سازند. محصول بتنی به ثبات جرم، ابعاد، لبه، تراکم، سطح و عمل‌آوری بعدی وابسته است و سرعت ماشین به‌تنهایی مقاومت را تضمین نمی‌کند. در آماده‌سازی صادرات «ماشین‌آلات بلوک، کفپوش و جدول»، نمونه‌گیری FAT نباید به اولین قطعه سالم محدود باشد؛ گرم‌شدن، کار پایدار، توقف و راه‌اندازی مجدد و یک بچ عملی مشاهده می‌شود. مدرک اصلی پذیرش محصول چند سیکل اندازه‌گیری و Cycle Time همراه وضعیت Mix و یکنواختی Fill/Compaction ثبت می‌شود است. در آماده‌سازی صادرات «ماشین‌آلات بلوک، کفپوش و جدول»، اگر کارخانه نتواند دقیقاً ماده خریدار را تست کند، محدودیت ثبت و ماده جایگزین توافقی تعریف می‌شود. در آماده‌سازی صادرات «ماشین‌آلات بلوک، کفپوش و جدول»، ظرفیت مطلق بدون ذکر شرایط آزمون مبنای پذیرش فنی قرار نمی‌گیرد.

در آماده‌سازی صادرات «ماشین‌آلات بلوک، کفپوش و جدول»، نگهداری قبل از حمل وارد طراحی خرید می‌شود، چون توقف دستگاه صادراتی پرهزینه است. قالب، یاتاقان ویبراتور، سیل هیدرولیک، بوش گاید، Liner و Paddle میکسر، زنجیر و مکانیزم پالت نقاط Wear اصلی هستند. در آماده‌سازی صادرات «ماشین‌آلات بلوک، کفپوش و جدول»، لیست قطعات یدکی بین قطعات راه‌اندازی، مصرفی عادی و اقلام بحرانی با Lead Time بالا تفکیک می‌شود. در آماده‌سازی صادرات «ماشین‌آلات بلوک، کفپوش و جدول»، یاتاقان، سیل، هیتر، تیغ، تسمه، زنجیر، سنسور، پنوماتیک و اجزای ابزار باید تا حد ممکن با کد یا مشخصه قابل سفارش معرفی شوند. تمرکز سرویس بر دسترسی تعویض قالب، روانکاری، بست ویبراتور، تمیزی هیدرولیک، تعویض Liner و شناسایی قطعات قابل سرویس محلی است. در آماده‌سازی صادرات «ماشین‌آلات بلوک، کفپوش و جدول»، دستگاهی که کمی سریع‌تر ولی غیرقابل تعمیر باشد می‌تواند هزینه مالکیت بسیار بالاتری ایجاد کند.

مقایسه تجاری ماشین‌آلات بلوک، کفپوش و جدول بر «توان تحویلی» انجام می‌شود، نه فقط قیمت درب کارخانه. خریدار ابعاد محصول، تعداد قالب، پالت، ظرفیت میکسر، یونیت هیدرولیک، اتوماسیون، انتقال ماده، Curing، کمپرسور و Civil Work را کنار هم قرار می‌دهد. در آماده‌سازی صادرات «ماشین‌آلات بلوک، کفپوش و جدول»، پیشنهاد باید صریحاً مشخص کند قالب، ابزار، فیدر، کمپرسور یا Air Preparation، نقاله، تابلو، کابل، نصب، آموزش، بسته‌بندی و اسناد کدام‌یک داخل قیمت هستند. پرسش بحرانی کدام تجهیزات پشتیبان و قالب‌ها داخل قیمت‌اند و ظرفیت روزانه با چه فرضی از توقف و Changeover محاسبه شده است است. در آماده‌سازی صادرات «ماشین‌آلات بلوک، کفپوش و جدول»، با این روش دو پیشنهاد با Scope متفاوت به اشتباه هم‌ارز دیده نمی‌شوند و هزینه‌های ضروری پس از سفارش ناگهان ظاهر نخواهد شد.

در آماده‌سازی صادرات «ماشین‌آلات بلوک، کفپوش و جدول»، پیش از بسته‌بندی صادراتی، دستگاه عکاسی و قطعات بازشده با Packing List تطبیق داده می‌شوند. قالب، هیدرولیک و مجموعه ویبره جدا از ماژول‌های سازه‌ای مهار و دهانه‌های هیدرولیک در برابر آلودگی کور می‌شوند. در آماده‌سازی صادرات «ماشین‌آلات بلوک، کفپوش و جدول»، موتور، شفت باز، سطوح ابزار، تابلو و اجزای دقیق متناسب با ریسک حمل محافظت می‌شوند و برای ماژول‌های سنگین نقاط بلندکردن مشخص می‌شود. پرونده حمل شامل شناسه قالب، شماتیک هیدرولیک، Baseline تنظیمات، سیل و Wear Part یدکی، پلان انکر و توالی نصب است. در آماده‌سازی صادرات «ماشین‌آلات بلوک، کفپوش و جدول»، در مقصد راه‌اندازی با تراز شاسی، کنترل برق و یوتیلیتی، روانکاری، سفتی اتصالات و گارد، جهت چرخش موتور و Dry Cycle آغاز می‌شود تا خطای حمل یا نصب با عیب ساخت اشتباه نشود.

ماشین‌آلات تولید بلوک

ماشین‌آلات تولید بلوک — کنترل کیفیت و معیار پذیرش

پیش از پذیرش «ماشین‌آلات تولید بلوک»، عملکردهای حساس با ماده اولیه یا محصول آزمایشی توافق‌شده بررسی می‌شوند و شرایط FAT و نتیجه قابل اندازه‌گیری از قبل نوشته می‌شود.

بلوک و کفپوش؛ ردیابی، اسناد و سفارش تکراری

در سفارش نخست بلوک و کفپوش، محصول، Mix، ویبره، فشار، قالب و Cycle باید مبنای پرونده مرجع قرار گیرد. در خرید «بلوک و کفپوش»، در خرید تکراری هدف فقط تکرار نام کالا نیست؛ باید همان ویژگی‌هایی تکرار شوند که برای کاربرد، بازار یا خط تولید خریدار اهمیت واقعی دارند. در قرارداد «بلوک و کفپوش»، نگهداری نسخه Specification، نمونه تأییدشده، گزارش QC و سابقه تغییرات کمک می‌کند نوسان طبیعی یا صنعتی از مغایرت واقعی جدا شود و مذاکره هر سفارش از نقطه صفر آغاز نشود.

کنترل بلوک و کفپوش شامل تست قالب و سیکل است، اما داده‌ها باید در قالبی نگهداری شوند که Trend قابل مشاهده باشد. برای «بلوک و کفپوش»، اگر یک شاخص در چند بچ روند تدریجی پیدا کند، تیم خرید می‌تواند پیش از تبدیل آن به مشکل بازار یا اختلال خط تولید، علت تغییر را بررسی و مهار کند. در خرید «بلوک و کفپوش»، روش اجرا برای مواد طبیعی، مصالح پروژه‌ای و ماشین‌آلات یکسان نیست، اما اصل اتصال کالا، داده و سند در همه آن‌ها باید بدون گسست حفظ شود.

برای Block/Paver، سند خوب بخشی از محصول است. در قرارداد «بلوک و کفپوش»، فاکتور، Packing List، COA/MTC/TDS و سایر مدارک فنی باید نام کالا، کد، شماره بچ یا سری و مقدار واقعی همان محموله را به‌روشنی نشان دهند. برای «بلوک و کفپوش»، هماهنگ‌کننده سفارش باید پیوند میان کالای فیزیکی و سند را حفظ کند تا خریدار در ترخیص، پذیرش یا فروش مجدد با مدرکی مواجه نشود که به بار دیگری تعلق دارد.

ریسک عدم تکرار ابعاد معمولاً زمانی بزرگ‌تر می‌شود که تغییرات کوچک ثبت نشوند. برای «بلوک و کفپوش»، Change Control، شماره Revision و تأیید کتبی برای تغییرات بحرانی، احتمال اختلاف بعد از حمل را به‌طور محسوسی کاهش می‌دهد. در قرارداد «بلوک و کفپوش»، اصلاحی که فقط شفاهی یا خارج از PO انجام شود، در زمان پذیرش می‌تواند به اختلاف تجاری تبدیل شود؛ بنابراین نسخه نهایی تصمیم باید مکتوب و قابل ردیابی باشد.

بچینگ پلانت ایران • کنترل فنی

بچینگ پلانت ایران

بچینگ پلانت ایران • مستندسازی

بچینگ پلانت ایران — ارزیابی فنی، کیفیت و انتخاب تجاری

برای «بچینگ پلانت ایران»، ابتدا محصول خروجی، ظرفیت، ماده اولیه، اتوماسیون و زیرساخت محل مشخص می‌شوند و سپس این نیازها به FAT، مدارک، قطعات یدکی و شرایط نصب متصل می‌شوند.

بچینگ پلانت ایران
بچینگ پلانت ایران

بچینگ پلانت ایران — مشخصات و مبنای مقایسه تجاری

برای «بچینگ پلانت ایران»، درخواست فنی باید محصول خروجی، ظرفیت هدف، ماده اولیه یا فرمت فرآیند، سطح اتوماسیون، برق و یوتیلیتی‌های موجود را مشخص کند.

پرونده مهندسی تفصیلی — بچینگ پلانت و سیستم‌های اختلاط بتن

تعریف فرآیند برای بچینگ پلانت و سیستم‌های اختلاط بتن از محصول واقعی و پنجره کار خریدار شروع می‌شود. ذخیره و تغذیه سنگدانه، انتقال سیمان، دوز آب و افزودنی، توزین، اختلاط و تخلیه باید با Recipe بتن، تقاضای ساعتی و لجستیک سایت هماهنگ باشد. برای بهره‌برداری از «بچینگ پلانت و سیستم‌های اختلاط بتن»، قبل از تثبیت مدل ماشین، محدوده ماده اولیه، ابعاد محصول، نرخ هدف، زمان تعویض و رفتار قابل قبول ضایعات در مشخصات ثبت می‌شود. ریسک اصلی این خانواده ظرفیت مترمکعب بر ساعت که رطوبت سنگدانه، زمان توزین، حرکت تراک، انتقال سیمان، شست‌وشو و تغییر Recipe را نادیده می‌گیرد است. برای بهره‌برداری از «بچینگ پلانت و سیستم‌های اختلاط بتن»، بنابراین ظرفیت به‌صورت یک عدد کاتالوگی پذیرفته نمی‌شود و باید به فرمت محصول، وضعیت ماده، دخالت اپراتور و امکانات مقصد متصل باشد. برای بهره‌برداری از «بچینگ پلانت و سیستم‌های اختلاط بتن»، این روش امکان مقایسه دو پیشنهاد ظاهراً مشابه ولی از نظر مهندسی متفاوت را فراهم می‌کند.

سامانه محرک بر اساس موتور میکسر، اسکرو سیمان، نوار سنگدانه، پمپ، کمپرسور و دریچه‌ها با اینرسی زیاد، گردوغبار و بار متغیر انتخاب می‌شود. برای بهره‌برداری از «بچینگ پلانت و سیستم‌های اختلاط بتن»، هرجا الکتروموتور وجود دارد، موتور موتوژن با توان و دور مناسب در BOM درج می‌شود و نسبت به گشتاور راه‌اندازی، تعداد استارت و Duty واقعی بررسی خواهد شد. برای بهره‌برداری از «بچینگ پلانت و سیستم‌های اختلاط بتن»، گیربکس، کوپلینگ، تسمه یا زنجیر، قطر شفت و یاتاقان‌ها نیز یک مجموعه محسوب می‌شوند. نقطه پذیرش مهم استارت میکسر در شرایط تعریف‌شده، بار اسکرو، Tracking نوار، پاسخ دریچه و رفتار موتور طی بچ‌های متوالی است. برای بهره‌برداری از «بچینگ پلانت و سیستم‌های اختلاط بتن»، بزرگ‌تر بودن موتور الزاماً مزیت نیست؛ موتور بیش‌ازحد بزرگ می‌تواند ضعف مکانیکی را پنهان کند و موتور کوچک نیز موجب داغی، تریپ و ناپایداری فرآیند می‌شود.

طراحی سازه‌ای این گروه تابع بین‌های مرتفع، سکوی میکسر، اتصال سیلو، پایه نقاله و بارهای متمرکز زیر لرزش، باد و حرکت ماده است. برای بهره‌برداری از «بچینگ پلانت و سیستم‌های اختلاط بتن»، اعضای شاسی با منشأ بالادستی قابل ردیابی فولاد خوزستان، در موارد توافق‌شده، همراه با مشخصات مقطع، ضخامت و نقشه ساخت کنترل می‌شوند. برای بهره‌برداری از «بچینگ پلانت و سیستم‌های اختلاط بتن»، جوش‌های بحرانی حداقل بازرسی چشمی دارند و در صورت تعیین در قرارداد، آزمون تکمیلی برای اتصالات پرتنش تعریف می‌شود. تمرکز بازرسی بر هندسه ساپورت، پلتفرم دسترسی، رابط انکر، صلبیت پایه میکسر و اتصال‌های حمل که پس از نصب باید هم‌راستایی را بازیابند است. برای بهره‌برداری از «بچینگ پلانت و سیستم‌های اختلاط بتن»، شاسی باید در سیکل واقعی، حمل و نصب هم‌راستایی شفت‌ها، ابزار، نقاله و سنسور را حفظ کند؛ ظاهر سنگین یا وزن بالا به‌تنهایی نشانه استحکام مهندسی نیست.

برای بهره‌برداری از «بچینگ پلانت و سیستم‌های اختلاط بتن»، ورق‌کاری و سطوح به تفکیک کاربرد مشخص می‌شوند. بین، شوت، کاور و صفحات میکسر بر اساس سایش، بار و خوردگی انتخاب و سطوح خاص تماس/مرطوب جداگانه تعریف می‌شوند. برای بهره‌برداری از «بچینگ پلانت و سیستم‌های اختلاط بتن»، در قطعات ورقی توافق‌شده، ورق تخت فولاد مبارکه با ضخامت و نوع مشخص در BOM ذکر می‌شود. برای بهره‌برداری از «بچینگ پلانت و سیستم‌های اختلاط بتن»، اگر قطعه واقعاً استنلس‌استیل و در تماس با محصول باشد، گرید، فینیش و گواهی ماده واقعی آن مستقل ثبت می‌شود. نقطه کنترل ضخامت نواحی Wear، Liner قابل تعویض، اتصال آب‌بند، درب دسترسی ایمن و مدرک ماده برای سطح Special Grade است. برای بهره‌برداری از «بچینگ پلانت و سیستم‌های اختلاط بتن»، این روش مانع دو خطای رایج می‌شود: استفاده از ورق نازک تزئینی در محل سازه‌ای، و معرفی سطح براق بدون ذکر گرید و مدرک به‌عنوان استنلس‌استیل.

کنترل بچینگ پلانت و سیستم‌های اختلاط بتن بر مبنای توزین Load Cell، Recipe، زمان دریچه، اسکرو، آب و افزودنی، توالی میکسر، آلارم، Manual Override و ثبت تولید طراحی می‌شود. برای بهره‌برداری از «بچینگ پلانت و سیستم‌های اختلاط بتن»، برنامه برق شامل ولتاژ و فرکانس، کنتاکتور یا VFD، محدوده PLC/HMI، سنسورها، عناصر ایمنی، هیترها، شیرهای برقی و I/O موردنیاز است. برای بهره‌برداری از «بچینگ پلانت و سیستم‌های اختلاط بتن»، منطق باید رفتار دستگاه در گیرکردن محصول، افت فشار هوا، خرابی سنسور، قطع برق و E-Stop را مشخص کند. در FAT، Zero/Span ترازو، بچ تکراری، شبیه‌سازی آلارم، تغییر Recipe، بازیابی Manual و اینترلاک انتقال/میکسر آزمایش می‌شود. برای بهره‌برداری از «بچینگ پلانت و سیستم‌های اختلاط بتن»، شماره سیم، ترمینال‌ها و نقشه برق باید تحویل شود تا تکنسین مقصد برای عیب‌یابی مجبور به مهندسی معکوس تابلو نباشد.

برای بهره‌برداری از «بچینگ پلانت و سیستم‌های اختلاط بتن»، پذیرش کیفیت بر متغیرهایی تمرکز دارد که محصول قابل فروش می‌سازند. دقت بچ به کالیبراسیون توزین، ثبات فیدر، مدیریت رطوبت، وضعیت میکسر و زمان‌بندی وابسته است و ظرفیت باید کنار Consistency بتن دیده شود. برای بهره‌برداری از «بچینگ پلانت و سیستم‌های اختلاط بتن»، نمونه‌گیری FAT نباید به اولین قطعه سالم محدود باشد؛ گرم‌شدن، کار پایدار، توقف و راه‌اندازی مجدد و یک بچ عملی مشاهده می‌شود. مدرک اصلی پذیرش رکورد چند بچ با Target/Actual وزن، Cycle Time و رفتار تخلیه پایدار در Recipe توافق‌شده است. برای بهره‌برداری از «بچینگ پلانت و سیستم‌های اختلاط بتن»، اگر کارخانه نتواند دقیقاً ماده خریدار را تست کند، محدودیت ثبت و ماده جایگزین توافقی تعریف می‌شود. برای بهره‌برداری از «بچینگ پلانت و سیستم‌های اختلاط بتن»، ظرفیت مطلق بدون ذکر شرایط آزمون مبنای پذیرش فنی قرار نمی‌گیرد.

برای بهره‌برداری از «بچینگ پلانت و سیستم‌های اختلاط بتن»، نگهداری قبل از حمل وارد طراحی خرید می‌شود، چون توقف دستگاه صادراتی پرهزینه است. Load Cell، Liner و Paddle میکسر، یاتاقان اسکرو، رولر نوار، فیلتر، اکچویتور پنوماتیک و پمپ آب/افزودنی نیازمند دسترسی و یدکی هستند. برای بهره‌برداری از «بچینگ پلانت و سیستم‌های اختلاط بتن»، لیست قطعات یدکی بین قطعات راه‌اندازی، مصرفی عادی و اقلام بحرانی با Lead Time بالا تفکیک می‌شود. برای بهره‌برداری از «بچینگ پلانت و سیستم‌های اختلاط بتن»، یاتاقان، سیل، هیتر، تیغ، تسمه، زنجیر، سنسور، پنوماتیک و اجزای ابزار باید تا حد ممکن با کد یا مشخصه قابل سفارش معرفی شوند. تمرکز سرویس بر دسترسی کالیبراسیون، تعویض Liner، نظافت فیلتر، روانکاری، Isolation ایمن و شناسایی سنسور و اکچویتور در نقشه است. برای بهره‌برداری از «بچینگ پلانت و سیستم‌های اختلاط بتن»، دستگاهی که کمی سریع‌تر ولی غیرقابل تعمیر باشد می‌تواند هزینه مالکیت بسیار بالاتری ایجاد کند.

مقایسه تجاری بچینگ پلانت و سیستم‌های اختلاط بتن بر «توان تحویلی» انجام می‌شود، نه فقط قیمت درب کارخانه. خریدار حجم بین، تعداد سنگدانه، نوع و Batch Size میکسر، سیلو، اسکرو، توزین، کابین کنترل، کمپرسور، غبارگیر، نصب و Commissioning را کنار هم قرار می‌دهد. برای بهره‌برداری از «بچینگ پلانت و سیستم‌های اختلاط بتن»، پیشنهاد باید صریحاً مشخص کند قالب، ابزار، فیدر، کمپرسور یا Air Preparation، نقاله، تابلو، کابل، نصب، آموزش، بسته‌بندی و اسناد کدام‌یک داخل قیمت هستند. پرسش بحرانی آیا ظرفیت اعلامی با Batch Size و Cycle واقعی پشتیبانی می‌شود و کدام سیلو، فونداسیون، نقاله یا سرویس سایت بیرون Scope است است. برای بهره‌برداری از «بچینگ پلانت و سیستم‌های اختلاط بتن»، با این روش دو پیشنهاد با Scope متفاوت به اشتباه هم‌ارز دیده نمی‌شوند و هزینه‌های ضروری پس از سفارش ناگهان ظاهر نخواهد شد.

برای بهره‌برداری از «بچینگ پلانت و سیستم‌های اختلاط بتن»، پیش از بسته‌بندی صادراتی، دستگاه عکاسی و قطعات بازشده با Packing List تطبیق داده می‌شوند. Load Cell و اقلام برق در برابر ضربه و رطوبت محافظت، نقاله بلند در برابر خم‌شدن ساپورت و علائم Erection روی ماژول‌ها حفظ می‌شود. برای بهره‌برداری از «بچینگ پلانت و سیستم‌های اختلاط بتن»، موتور، شفت باز، سطوح ابزار، تابلو و اجزای دقیق متناسب با ریسک حمل محافظت می‌شوند و برای ماژول‌های سنگین نقاط بلندکردن مشخص می‌شود. پرونده حمل شامل نقشه فونداسیون و انکر، علائم نصب، مدارک Load Cell و ترازو، نقشه برق/کنترل، برنامه روانکاری و چک‌لیست Commissioning است. برای بهره‌برداری از «بچینگ پلانت و سیستم‌های اختلاط بتن»، در مقصد راه‌اندازی با تراز شاسی، کنترل برق و یوتیلیتی، روانکاری، سفتی اتصالات و گارد، جهت چرخش موتور و Dry Cycle آغاز می‌شود تا خطای حمل یا نصب با عیب ساخت اشتباه نشود.

بچینگ پلانت ایران
بچینگ پلانت ایران

بچینگ پلانت ایران — کنترل کیفیت و معیار پذیرش

پیش از پذیرش «بچینگ پلانت ایران»، عملکردهای حساس با ماده اولیه یا محصول آزمایشی توافق‌شده بررسی می‌شوند و شرایط FAT و نتیجه قابل اندازه‌گیری از قبل نوشته می‌شود.

برای «بچینگ پلانت ایران بچینگ پلانت ایران — کنترل کیفیت و معیار پذیرش بچینگ پلانت ایران بچینگ پلانت ایران — کنترل کیفیت و معیار پذیرش»، پرونده خرید باید کالای نشان‌داده‌شده در تصویر را به شرح دقیق محصول، مواد یا اجزای اعلام‌شده، ابعاد یا ظرفیت، وضعیت فعلی، روش بسته‌بندی و الزامات مقصد متصل کند. در این حالت پیشنهادها بر یک مبنای مشترک مقایسه می‌شوند و برای هر ادعایی که بر قیمت، عملکرد، ایمنی یا پذیرش اثر دارد مدرک درخواست می‌شود.

گزارش کنترل مناسب برای «بچینگ پلانت ایران بچینگ پلانت ایران — کنترل کیفیت و معیار پذیرش بچینگ پلانت ایران بچینگ پلانت ایران — کنترل کیفیت و معیار پذیرش» باید بچ، واحد یا نوبت تولید واقعیِ دیده‌شده در تصاویر را مشخص کند. نقاط کنترل توافق‌شده، حدود قابل مشاهده، گواهی‌های موجود و هر انحراف پذیرفته‌شده در همان گزارش ثبت می‌شوند. این روش مانع آن است که نمونه، تصویر کاتالوگ یا نتیجه آزمایش قدیمی به‌عنوان مدرک محموله‌ای متفاوت استفاده شود.

ارزیابی تجاری «بچینگ پلانت ایران بچینگ پلانت ایران — کنترل کیفیت و معیار پذیرش بچینگ پلانت ایران بچینگ پلانت ایران — کنترل کیفیت و معیار پذیرش» فقط به قیمت واحد محدود نیست. مقدار، حداقل سفارش، زمان آماده‌سازی، آزمایش، بسته‌بندی، حمل داخلی، اینکوترمز، مجموعه اسناد و مسئولیت جایگزینی می‌توانند هزینه تحویل‌شده را تغییر دهند. این موارد باید پیش از آزادسازی سفارش روشن شوند، نه اینکه پس از حمل از نو بازسازی شوند.

آماده‌سازی صادراتی «بچینگ پلانت ایران بچینگ پلانت ایران — کنترل کیفیت و معیار پذیرش بچینگ پلانت ایران بچینگ پلانت ایران — کنترل کیفیت و معیار پذیرش» از ریسک مسیر واقعی و شکل محصول شروع می‌شود. حفاظت در برابر رطوبت، فشار، حرکت، دما، آلودگی، سایش یا ضربه برحسب نیاز انتخاب می‌شود و لیبل هر بسته را به فاکتور، پکینگ‌لیست و گزارش کنترل متصل می‌کند تا بازرسی گمرکی و جابه‌جایی مقصد عملی بماند.

بچینگ پلانت؛ پرونده فنی و مذاکره B2B

پرونده فنی بچینگ پلانت باید به خریدار امکان دهد بدون اتکا به تبلیغات تصمیم بگیرد. Capacity، Batch، Bin، Weighing، Mixer، Silo و Control در این پرونده همراه با حدود، روش آزمون یا توضیح کاربرد قرار می‌گیرد. در پذیرش «بچینگ پلانت»، پارامتری که برای عملکرد مشتری اهمیت ندارد می‌تواند از الزام سخت خارج شود، اما ویژگی بحرانی باید صریح باشد تا عنوان عمومی محصول امکان تحویل کالای متفاوت را ایجاد نکند و با ارجاع به سفارش «بچینگ پلانت» ثبت می‌شود.

در بازرسی، Calibration Load Cell باید قبل از حضور بازرس تعریف شود. در خرید «بچینگ پلانت»، معیار قبولی نباید در روز بازرسی اختراع شود؛ حدود پذیرش باید پیش از تولید یا آماده‌سازی بار در سند سفارش تثبیت شده باشند. در کنترل فنی «بچینگ پلانت»، یک ITP یا Check List مختصر و روشن بهتر است نشان دهد چه چیزی، در چه زمان، توسط چه شخصی و با کدام ابزار یا سند کنترل می‌شود. در قرارداد «بچینگ پلانت»، نتیجه نهایی کنترل باید به شماره سفارش و کالای واقعی متصل بماند تا در زنجیره اسناد و تحویل، مرجع آن مبهم نشود.

در مذاکره با Concrete، فقط قیمت واحد مهم نیست؛ MOQ، زمان تولید، ظرفیت تکرار، بسته‌بندی، شرایط پرداخت، اعتبار پیشنهاد و مسئولیت حمل هم بر تصمیم اثر دارند. در پرونده «بچینگ پلانت»، برای سفارش‌های دوره‌ای می‌توان Forecast یا Call-off تعریف کرد تا تولیدکننده دید معقولی از تقاضا داشته باشد و خریدار بدون انبار مازاد، ثبات تأمین را حفظ کند.

مهم‌ترین ریسک این حوزه خطای توزین است. Pre-shipment Review در «بچینگ پلانت» باید قبل از Seal یا تحویل بار به حمل‌کننده انجام شود و طی آن کالا، لیبل، تعداد، وزن، اسناد و وضعیت بسته با PO تطبیق داده شوند. در پذیرش «بچینگ پلانت»، اگر مغایرت در همین مرحله کشف شود، اصلاح آن معمولاً بسیار کم‌هزینه‌تر و سریع‌تر از اصلاح پس از رسیدن محموله به مقصد خواهد بود.

پرونده مهندسی منشأ قطعات، مشخصات ساخت و پذیرش صادراتی

ماشین صنعتی باید به‌صورت یک سیستم مستند خریداری شود، نه مجموعه‌ای با قطعات نامشخص

در تأمین ماشین‌آلات صنعتی HKT Export، قیمت زمانی قابل مقایسه است که پیکربندی ماشین، ظرفیت واقعی، اجزای اصلی، جنس قطعات، معماری برق و کنترل، محدوده ایمنی، روش تست و مرز دقیق تحویل مشخص باشد. هدف این پرونده آن است که عدد پیشنهادی فروشنده به یک ساخت تعریف‌شده متصل شود. در غیر این صورت ممکن است یک قیمت پایین‌تر با الکتروموتور ضعیف‌تر، شاسی سبک‌تر، تابلو برق ساده‌تر، سنسور کمتر یا جنس نامشخص به دست آمده باشد. مشخصات نهایی باید برای خریدار، کارخانه سازنده، بازرس و تکنسین نصب قابل فهم باشد و هیچ تعهد مهمی صرفاً شفاهی باقی نماند.

در هر ماشینی که به الکتروموتور نیاز دارد، مشخصات تأمین HKT استفاده از الکتروموتور موتوژن تبریز را مقرر می‌کند؛ انتخاب مدل بر اساس بار واقعی، گشتاور، دور و شرایط کار انجام می‌شود، نه فقط ظاهر یا توان اسمی ماشین. مرجع رسمی سازنده در وب‌سایت رسمی موتوژن قابل مشاهده است. در BOM باید مدل، توان، دور، ولتاژ، فرکانس، نوع نصب و اطلاعات پلاک موتور ثبت شود. هر جایگزینی باید پیش از ساخت اعلام شود و بدون تأیید کتبی خریدار قابل قبول نیست.

انتخاب موتور همراه با کل سامانه انتقال قدرت بررسی می‌شود. نوار نقاله، میکسر، پرس، فیدر، فن و پمپ رفتار راه‌اندازی و اینرسی متفاوت دارند و برابر بودن کیلووات به‌تنهایی کفایت نمی‌کند. اگر اینورتر استفاده شود، موتور، خنک‌کاری در دور پایین، رمپ شتاب، حداقل فرکانس و نیاز گشتاور با هم بررسی می‌شوند. نسبت گیربکس، کوپلینگ، قطر پولی یا چرخ‌زنجیر، کشش تسمه یا زنجیر و بار یاتاقان نیز در ارزیابی قرار می‌گیرد. در FAT جهت چرخش، صدای غیرعادی، لرزش، رفتار راه‌اندازی و عملکرد زیر بار نماینده ثبت می‌شود.

برای شاسی‌ها و فریم‌های جوشی، مبنای خرید استفاده از فولاد با منشأ بالادستی قابل ردیابی فولاد خوزستان است، هرجا مقطع یا ورق مورد توافق قابلیت ردیابی در زنجیره تأمین داشته باشد. مرجع رسمی شرکت در وب‌سایت رسمی فولاد خوزستان قرار دارد. چون نبشی، ناودانی، قوطی یا ورق نهایی ممکن است در واحدهای پایین‌دستی نورد یا فرآوری شود، پذیرش بر پایه اسناد ردیابی انجام می‌شود، نه صرفاً ادعای رنگ‌شده روی دستگاه. ابعاد مقطع، ضخامت، گرید توافقی، نقشه ساخت و کیفیت جوش همچنان باید کنترل شود.

کیفیت شاسی با وزن زیاد سنجیده نمی‌شود؛ معیار اصلی سختی، هندسه، تحمل بار دینامیکی و حفظ هم‌راستایی است. لرزاننده، موتور، گیربکس، پرس، میکسر و نقاط انتقال نقاله بارهای چرخه‌ای ایجاد می‌کنند. بازرس مسیر انتقال بار، تقویت موضعی، پیوستگی جوش، دسترسی تعمیراتی، محل انکر و احتمال تاب‌برداشتن پس از جوشکاری را کنترل می‌کند. سطح نشیمن موتور و گیربکس باید هم‌راستا بماند و گاردها بدون فشار اجباری بسته شوند. آماده‌سازی سطح و رنگ نیز جدا از کیفیت فولاد تعریف می‌شود تا رنگ ضخیم نتواند ساخت ضعیف یا جوش نامناسب را پنهان کند.

برای ورق‌های تخت مورد استفاده در کاورها، گاردها، بدنه تابلو و قطعات ورقی که در قرارداد منشأ فولاد مبارکه دارند، مرجع رسمی وب‌سایت رسمی فولاد مبارکه است و نوع ورق، ضخامت و پرداخت باید در BOM نوشته شود. درباره قطعات واقعاً استنلس‌استیلِ در تماس با محصول، قاعده سخت‌گیرانه‌تری اعمال می‌شود: گرید استنلس، ضخامت، فینیش و گواهی واقعی سازنده ماده باید جداگانه مشخص شود. لینک فولاد مبارکه نباید به‌عنوان ادعای کلی برای منشأ همه قطعات استنلس استفاده شود؛ این تفکیک از ابهام تجاری جلوگیری می‌کند.

منشأ قطعه فقط زمانی ارزش فنی دارد که قابل بازرسی باشد. بنابراین نام تأمین‌کننده به ردیف BOM، نقشه، فاکتور یا مدرک ماده، شماره یا شناسه ماشین و تصاویر کنترل کیفیت متصل می‌شود. اگر در طول ساخت مدل موتور عوض شود، ضخامت ورق تغییر کند یا عضوی از فریم جایگزین شود، تغییر باید به‌صورت Deviation ثبت و برای تأیید ارسال شود. برای سفارش صادراتی این کنترل اهمیت بیشتری دارد، زیرا خریدار ممکن است تا زمان بازکردن کانتینر دستگاه را دوباره نبیند. فهرست شفاف انحرافات از عبارت کلی «قطعات باکیفیت» بسیار قابل اتکاتر است.

برنامه FAT پیش از پایان ساخت تعریف می‌شود. چک‌لیست مشخص می‌کند چه چیزهایی با ماده واقعی تست می‌شوند، چه مواردی نیاز به شبیه‌سازی دارند، ظرفیت در چه شرایطی سنجیده می‌شود، کدام آلارم و اینترلاک باید نمایش داده شود، رفتار موتور و درایو چگونه کنترل می‌شود و چه مدارکی قبل از بسته‌بندی باید موجود باشد. هدف این نیست که شرایط کامل کارخانه مقصد در ایران بازسازی شود؛ هدف تبدیل وعده‌های مهم خرید به نقاط پذیرش قابل مشاهده است تا ایرادات، کسری‌ها و موارد باز پیش از پرداخت نهایی یا حمل ثبت شوند.

پرونده تکمیلی فنی و تجاری فارسی برای ماشین‌آلات صنعتی — HKT Export

راهنمای تخصصی خرید، کنترل کیفیت، قرارداد و صادرات

این لایه فارسی برای رساندن عمق محتوای صفحات محصول به سطح نسخه انگلیسی توسعه یافته است. در پرونده «ماشین‌آلات صنعتی»، این بخش بر مشخصات قابل اندازه‌گیری، کنترل کیفیت، ردیابی، اسناد، خرید B2B، بسته‌بندی و لجستیک تمرکز دارد و از تکرار تبلیغاتی پرهیز می‌کند. حامد خدابخشی، صادرکننده و تاجر ایرانی، همراه با تیم تجاری HKT Export در پرونده ماشین‌آلات صنعتی فرایند تبدیل درخواست خریدار به RFQ فنی، انتخاب منبع، مذاکره، کنترل پیش از حمل و هماهنگی صادرات را مدیریت می‌کنند. برای «ماشین‌آلات صنعتی»، هدف فنی آن است که نام محصول به مشخصات قابل قرارداد تبدیل شود و خریدار بتواند پیشنهادها را روی مبنای یکسان مقایسه کند.

در پذیرش «ماشین‌آلات صنعتی»، در تجارت حرفه‌ای، قیمت بدون تعیین گرید، روش آزمون، تلرانس، بسته‌بندی، اسناد و نقطه انتقال ریسک اطلاعات ناقصی است. در خرید «ماشین‌آلات صنعتی»، در هر سفارش باید مشخص شود کدام ویژگی برای پذیرش حیاتی است، کدام ویژگی با نمونه مرجع کنترل می‌شود و کدام مورد صرفاً ترجیح بازار است. در کنترل فنی «ماشین‌آلات صنعتی»، این تفکیک از Keyword Stuffing و ادعاهای کلی فاصله می‌گیرد و متن را به ابزار واقعی برای خرید، فروش و مذاکره تبدیل می‌کند.

ظرفیت واقعی خط؛ تعریف فنی و مرز مشخصات

در خرید حرفه‌ای ظرفیت واقعی خط، عنوان بازار به تنهایی کافی نیست. پارامترهایی مانند سرعت نامی، سرعت پایدار، ضایعات، توقف و OEE باید پیش از مقایسه قیمت به مشخصات قابل قرارداد تبدیل شوند. برای هر شاخص در «ظرفیت واقعی خط» باید حد پذیرش، واحد سنجش یا نمونه مرجع مشخص باشد؛ وگرنه دو پیشنهاد با ظاهر مشابه ممکن است از نظر کیفیت، عملکرد و ریسک خرید تفاوت اساسی داشته باشند. در سمت خرید «ظرفیت واقعی خط» باید روشن شود کدام ویژگی الزام قراردادی و کدام مورد ترجیح بازار است تا تأمین‌کننده قیمت و پیشنهاد خود را دقیقاً روی همان مبنا تنظیم کند.

کنترل کیفی برای ظرفیت واقعی خط از نمونه یا واحد نماینده شروع می‌شود. مواردی مانند FAT با محصول واقعی باید با شماره بچ، سری ساخت، تاریخ یا کد محصول مرتبط شوند. در «ظرفیت واقعی خط»، مستندسازی تصویری با عکس و ویدئو مفید است، اما نمی‌تواند جای اندازه‌گیری، گزارش آزمون یا بازرسی ساختاریافته و قابل ردیابی را بگیرد. در پرونده «ظرفیت واقعی خط»، هر داده‌ای که مبنای Release محموله قرار می‌گیرد باید به همان کالای نهایی و همان بچ یا سری متصل باشد، نه به نمونه‌ای قدیمی یا محصولی صرفاً مشابه.

از دید تجاری، مخاطب اصلی این بخش همه خطوط است. قیمت‌گذاری «ظرفیت واقعی خط» فقط زمانی قابل مقایسه است که همراه با گرید، مقدار، نوع بسته‌بندی، مدارک، شرایط پرداخت، Incoterm و Lead Time واقعی خوانده شود. در کنترل فنی «ظرفیت واقعی خط»، اگر یک پیشنهاد آزمون، بسته‌بندی ویژه، بازرسی یا خدماتی را پوشش دهد که در پیشنهاد دیگر وجود ندارد، مقایسه عدد نهایی بدون یکسان‌سازی Scope نتیجه گمراه‌کننده می‌دهد. در پرونده «ظرفیت واقعی خط»، قبل از صدور PO باید هر فاصله از Specification در فهرست Deviations ثبت، شفاف و به‌صورت قابل پیگیری تأیید شود.

ریسک مهم در این موضوع ظرفیت لحظه‌ای غیرواقعی است. در پذیرش «ظرفیت واقعی خط»، برای مهار ریسک، یک Hold Point قبل از حمل تعیین می‌شود تا مشخصات، تعداد، کدها، بسته‌بندی، مدارک و نتایج QC پیش از آزادسازی بار دوباره مرور شوند. در کنترل فنی «ظرفیت واقعی خط»، در سفارش‌های تکراری، بچ جدید با بچ یا نمونه مرجع قبلی سنجیده می‌شود تا افت تدریجی کیفیت یا تغییر تأمین‌کننده بدون اطلاع خریدار پنهان نماند.

موتوژن تبریز؛ کنترل خرید و معیار پذیرش

برای موتوژن تبریز بهتر است RFQ با زبان فنی نوشته شود و شامل توان، دور، راندمان، IP، فریم، ولتاژ، فرکانس و Duty باشد. در پرونده «موتوژن تبریز»، عبارت‌هایی مثل «درجه یک»، «صادراتی» یا «پریمیوم» بدون داده قابل سنجش و معیار پذیرش، تعریف فنی محسوب نمی‌شوند و فقط برچسب تجاری مبهم هستند. Specification مربوط به «موتوژن تبریز» باید برای فروشنده روشن کند دقیقاً چه چیزی را قیمت‌گذاری می‌کند و به خریدار امکان دهد پس از تحویل، انطباق کالا با قرارداد را تشخیص دهد.

در برنامه بازرسی موتوژن تبریز، پلاک، جهت چرخش و جریان فقط زمانی ارزش دارد که روش نمونه‌برداری و تعداد نمونه روشن باشد. برای «موتوژن تبریز»، نمونه‌ای که فقط از بهترین بخش بار انتخاب شده باشد، نماینده کل سفارش نیست و نمی‌تواند به‌تنهایی مبنای پذیرش یک محموله باشد. در محموله‌های بزرگ «موتوژن تبریز»، نمونه مرکب یا انتخاب تصادفی از نقاط مختلف سوگیری را کاهش می‌دهد و نمونه شاهد پلمب‌شده برای رسیدگی به اختلاف احتمالی قابل نگهداری است.

برای ماشین دارای الکتروموتور، ساختار قیمت باید علاوه بر کالا شامل هزینه‌های جانبی واقعی باشد: آزمایش، بازرسی شخص ثالث، بسته‌بندی، لیبل اختصاصی، پالت، حمل داخلی، اسناد و خدمات پس از فروش در صورت ارتباط. در کنترل فنی «موتوژن تبریز»، دامنه هزینه‌های جانبی باید در Scope روشن شود تا قیمت نهایی با اقلام پیش‌بینی‌نشده تغییر نکند و مقایسه تأمین‌کنندگان بر پایه یک دامنه برابر انجام شود.

یکی از نقاط آسیب‌پذیر مدل متفاوت از BOM است. در پذیرش «موتوژن تبریز»، کنترل مؤثر به بازرسی انتهای کار محدود نمی‌شود؛ منبع یا مواد اولیه، فرآیند، نمونه میانی و آماده‌سازی حمل نیز در نقاط حساس باید قابل ردیابی باشند. در کنترل فنی «موتوژن تبریز»، هر تغییر مهم در منبع، گرید، فرمول، قطعه یا روش تولید که بر نتیجه نهایی اثر می‌گذارد باید پیش از Shipment به خریدار اعلام و ارزیابی شود.

شاسی فولاد خوزستان؛ ردیابی، اسناد و سفارش تکراری

در سفارش نخست شاسی فولاد خوزستان، گرید، ضخامت، پروفیل، Heat، جوش و پوشش باید مبنای پرونده مرجع قرار گیرد. در پرونده «شاسی فولاد خوزستان»، در خرید تکراری هدف فقط تکرار نام کالا نیست؛ باید همان ویژگی‌هایی تکرار شوند که برای کاربرد، بازار یا خط تولید خریدار اهمیت واقعی دارند. در پذیرش «شاسی فولاد خوزستان»، نگهداری نسخه Specification، نمونه تأییدشده، گزارش QC و سابقه تغییرات کمک می‌کند نوسان طبیعی یا صنعتی از مغایرت واقعی جدا شود و مذاکره هر سفارش از نقطه صفر آغاز نشود.

کنترل شاسی فولاد خوزستان شامل ابعاد، Straightness و جوش است، اما داده‌ها باید در قالبی نگهداری شوند که Trend قابل مشاهده باشد. در کنترل فنی «شاسی فولاد خوزستان»، اگر یک شاخص در چند بچ روند تدریجی پیدا کند، تیم خرید می‌تواند پیش از تبدیل آن به مشکل بازار یا اختلال خط تولید، علت تغییر را بررسی و مهار کند. در پرونده «شاسی فولاد خوزستان»، روش اجرا برای مواد طبیعی، مصالح پروژه‌ای و ماشین‌آلات یکسان نیست، اما اصل اتصال کالا، داده و سند در همه آن‌ها باید بدون گسست حفظ شود.

برای Machine Frame، سند خوب بخشی از محصول است. در پذیرش «شاسی فولاد خوزستان»، فاکتور، Packing List، COA/MTC/TDS و سایر مدارک فنی باید نام کالا، کد، شماره بچ یا سری و مقدار واقعی همان محموله را به‌روشنی نشان دهند. در کنترل فنی «شاسی فولاد خوزستان»، هماهنگ‌کننده سفارش باید پیوند میان کالای فیزیکی و سند را حفظ کند تا خریدار در ترخیص، پذیرش یا فروش مجدد با مدرکی مواجه نشود که به بار دیگری تعلق دارد.

ریسک تابیدگی و ماده نامشخص معمولاً زمانی بزرگ‌تر می‌شود که تغییرات کوچک ثبت نشوند. برای «شاسی فولاد خوزستان»، Change Control، شماره Revision و تأیید کتبی برای تغییرات بحرانی، احتمال اختلاف بعد از حمل را به‌طور محسوسی کاهش می‌دهد. در پذیرش «شاسی فولاد خوزستان»، اصلاحی که فقط شفاهی یا خارج از PO انجام شود، در زمان پذیرش می‌تواند به اختلاف تجاری تبدیل شود؛ بنابراین نسخه نهایی تصمیم باید مکتوب و قابل ردیابی باشد.

ورق فولاد مبارکه؛ پرونده فنی و مذاکره B2B

پرونده فنی ورق فولاد مبارکه باید به خریدار امکان دهد بدون اتکا به تبلیغات تصمیم بگیرد. گرید، ضخامت، سطح، Coil/Heat و محل مصرف در این پرونده همراه با حدود، روش آزمون یا توضیح کاربرد قرار می‌گیرد. در قرارداد «ورق فولاد مبارکه»، پارامتری که برای عملکرد مشتری اهمیت ندارد می‌تواند از الزام سخت خارج شود، اما ویژگی بحرانی باید صریح باشد تا عنوان عمومی محصول امکان تحویل کالای متفاوت را ایجاد نکند.

در بازرسی، ضخامت و ابعاد پیش از ساخت باید قبل از حضور بازرس تعریف شود. در پرونده «ورق فولاد مبارکه»، معیار قبولی نباید در روز بازرسی اختراع شود؛ حدود پذیرش باید پیش از تولید یا آماده‌سازی بار در سند سفارش تثبیت شده باشند. برای «ورق فولاد مبارکه»، یک ITP یا Check List مختصر و روشن بهتر است نشان دهد چه چیزی، در چه زمان، توسط چه شخصی و با کدام ابزار یا سند کنترل می‌شود. در پذیرش «ورق فولاد مبارکه»، نتیجه نهایی کنترل باید به شماره سفارش و کالای واقعی متصل بماند تا در زنجیره اسناد و تحویل، مرجع آن مبهم نشود.

در مذاکره با Sheet Metal، فقط قیمت واحد مهم نیست؛ MOQ، زمان تولید، ظرفیت تکرار، بسته‌بندی، شرایط پرداخت، اعتبار پیشنهاد و مسئولیت حمل هم بر تصمیم اثر دارند. در خرید «ورق فولاد مبارکه»، برای سفارش‌های دوره‌ای می‌توان Forecast یا Call-off تعریف کرد تا تولیدکننده دید معقولی از تقاضا داشته باشد و خریدار بدون انبار مازاد، ثبات تأمین را حفظ کند.

مهم‌ترین ریسک این حوزه اختلاط گرید است. Pre-shipment Review در «ورق فولاد مبارکه» باید قبل از Seal یا تحویل بار به حمل‌کننده انجام شود و طی آن کالا، لیبل، تعداد، وزن، اسناد و وضعیت بسته با PO تطبیق داده شوند. در قرارداد «ورق فولاد مبارکه»، اگر مغایرت در همین مرحله کشف شود، اصلاح آن معمولاً بسیار کم‌هزینه‌تر و سریع‌تر از اصلاح پس از رسیدن محموله به مقصد خواهد بود.

استنلس 304/316؛ تعریف فنی و مرز مشخصات

در خرید حرفه‌ای استنلس 304/316، عنوان بازار به تنهایی کافی نیست. پارامترهایی مانند گرید، ضخامت، Finish، جوش، Passivation و Food Contact باید پیش از مقایسه قیمت به مشخصات قابل قرارداد تبدیل شوند. برای هر شاخص در «استنلس 304/316» باید حد پذیرش، واحد سنجش یا نمونه مرجع مشخص باشد؛ وگرنه دو پیشنهاد با ظاهر مشابه ممکن است از نظر کیفیت، عملکرد و ریسک خرید تفاوت اساسی داشته باشند. در سمت خرید «استنلس 304/316» باید روشن شود کدام ویژگی الزام قراردادی و کدام مورد ترجیح بازار است تا تأمین‌کننده قیمت و پیشنهاد خود را دقیقاً روی همان مبنا تنظیم کند.

کنترل کیفی برای استنلس 304/316 از نمونه یا واحد نماینده شروع می‌شود. مواردی مانند PMI در پروژه حساس باید با شماره بچ، سری ساخت، تاریخ یا کد محصول مرتبط شوند. در «استنلس 304/316»، مستندسازی تصویری با عکس و ویدئو مفید است، اما نمی‌تواند جای اندازه‌گیری، گزارش آزمون یا بازرسی ساختاریافته و قابل ردیابی را بگیرد. در پرونده «استنلس 304/316»، هر داده‌ای که مبنای Release محموله قرار می‌گیرد باید به همان کالای نهایی و همان بچ یا سری متصل باشد، نه به نمونه‌ای قدیمی یا محصولی صرفاً مشابه.

از دید تجاری، مخاطب اصلی این بخش ماشین غذایی است. قیمت‌گذاری «استنلس 304/316» فقط زمانی قابل مقایسه است که همراه با گرید، مقدار، نوع بسته‌بندی، مدارک، شرایط پرداخت، Incoterm و Lead Time واقعی خوانده شود. در قرارداد «استنلس 304/316»، اگر یک پیشنهاد آزمون، بسته‌بندی ویژه، بازرسی یا خدماتی را پوشش دهد که در پیشنهاد دیگر وجود ندارد، مقایسه عدد نهایی بدون یکسان‌سازی Scope نتیجه گمراه‌کننده می‌دهد. برای «استنلس 304/316»، قبل از صدور PO باید هر فاصله از Specification در فهرست Deviations ثبت، شفاف و به‌صورت قابل پیگیری تأیید شود.

ریسک مهم در این موضوع گرید اشتباه و آلودگی آهنی است. در خرید «استنلس 304/316»، برای مهار ریسک، یک Hold Point قبل از حمل تعیین می‌شود تا مشخصات، تعداد، کدها، بسته‌بندی، مدارک و نتایج QC پیش از آزادسازی بار دوباره مرور شوند. در قرارداد «استنلس 304/316»، در سفارش‌های تکراری، بچ جدید با بچ یا نمونه مرجع قبلی سنجیده می‌شود تا افت تدریجی کیفیت یا تغییر تأمین‌کننده بدون اطلاع خریدار پنهان نماند.

گیربکس و انتقال؛ کنترل خرید و معیار پذیرش

برای گیربکس و انتقال بهتر است RFQ با زبان فنی نوشته شود و شامل نسبت، گشتاور، Service Factor، روغن، Coupling و Belt/Chain باشد. برای «گیربکس و انتقال»، عبارت‌هایی مثل «درجه یک»، «صادراتی» یا «پریمیوم» بدون داده قابل سنجش و معیار پذیرش، تعریف فنی محسوب نمی‌شوند و فقط برچسب تجاری مبهم هستند. Specification مربوط به «گیربکس و انتقال» باید برای فروشنده روشن کند دقیقاً چه چیزی را قیمت‌گذاری می‌کند و به خریدار امکان دهد پس از تحویل، انطباق کالا با قرارداد را تشخیص دهد.

در برنامه بازرسی گیربکس و انتقال، صدا، دما، نشتی و Alignment فقط زمانی ارزش دارد که روش نمونه‌برداری و تعداد نمونه روشن باشد. برای «گیربکس و انتقال»، نمونه‌ای که فقط از بهترین بخش بار انتخاب شده باشد، نماینده کل سفارش نیست و نمی‌تواند به‌تنهایی مبنای پذیرش یک محموله باشد. در محموله‌های بزرگ «گیربکس و انتقال»، نمونه مرکب یا انتخاب تصادفی از نقاط مختلف سوگیری را کاهش می‌دهد و نمونه شاهد پلمب‌شده برای رسیدگی به اختلاف احتمالی قابل نگهداری است.

برای Drive System، ساختار قیمت باید علاوه بر کالا شامل هزینه‌های جانبی واقعی باشد: آزمایش، بازرسی شخص ثالث، بسته‌بندی، لیبل اختصاصی، پالت، حمل داخلی، اسناد و خدمات پس از فروش در صورت ارتباط. در قرارداد «گیربکس و انتقال»، دامنه هزینه‌های جانبی باید در Scope روشن شود تا قیمت نهایی با اقلام پیش‌بینی‌نشده تغییر نکند و مقایسه تأمین‌کنندگان بر پایه یک دامنه برابر انجام شود.

یکی از نقاط آسیب‌پذیر Overload است. در خرید «گیربکس و انتقال»، کنترل مؤثر به بازرسی انتهای کار محدود نمی‌شود؛ منبع یا مواد اولیه، فرآیند، نمونه میانی و آماده‌سازی حمل نیز در نقاط حساس باید قابل ردیابی باشند. در قرارداد «گیربکس و انتقال»، هر تغییر مهم در منبع، گرید، فرمول، قطعه یا روش تولید که بر نتیجه نهایی اثر می‌گذارد باید پیش از Shipment به خریدار اعلام و ارزیابی شود.

PLC و HMI؛ ردیابی، اسناد و سفارش تکراری

در سفارش نخست PLC و HMI، PLC، HMI، VFD، Relay، IP، Wiring و Backup باید مبنای پرونده مرجع قرار گیرد. برای «PLC و HMI»، در خرید تکراری هدف فقط تکرار نام کالا نیست؛ باید همان ویژگی‌هایی تکرار شوند که برای کاربرد، بازار یا خط تولید خریدار اهمیت واقعی دارند. در خرید «PLC و HMI»، نگهداری نسخه Specification، نمونه تأییدشده، گزارش QC و سابقه تغییرات کمک می‌کند نوسان طبیعی یا صنعتی از مغایرت واقعی جدا شود و مذاکره هر سفارش از نقطه صفر آغاز نشود.

کنترل PLC و HMI شامل I/O، Interlock، Alarm و Auto/Manual است، اما داده‌ها باید در قالبی نگهداری شوند که Trend قابل مشاهده باشد. در قرارداد «PLC و HMI»، اگر یک شاخص در چند بچ روند تدریجی پیدا کند، تیم خرید می‌تواند پیش از تبدیل آن به مشکل بازار یا اختلال خط تولید، علت تغییر را بررسی و مهار کند. برای «PLC و HMI»، روش اجرا برای مواد طبیعی، مصالح پروژه‌ای و ماشین‌آلات یکسان نیست، اما اصل اتصال کالا، داده و سند در همه آن‌ها باید بدون گسست حفظ شود.

برای Automation، سند خوب بخشی از محصول است. در خرید «PLC و HMI»، فاکتور، Packing List، COA/MTC/TDS و سایر مدارک فنی باید نام کالا، کد، شماره بچ یا سری و مقدار واقعی همان محموله را به‌روشنی نشان دهند. در قرارداد «PLC و HMI»، هماهنگ‌کننده سفارش باید پیوند میان کالای فیزیکی و سند را حفظ کند تا خریدار در ترخیص، پذیرش یا فروش مجدد با مدرکی مواجه نشود که به بار دیگری تعلق دارد.

ریسک نبود Backup و Lock معمولاً زمانی بزرگ‌تر می‌شود که تغییرات کوچک ثبت نشوند. برای «PLC و HMI»، Change Control، شماره Revision و تأیید کتبی برای تغییرات بحرانی، احتمال اختلاف بعد از حمل را به‌طور محسوسی کاهش می‌دهد. در خرید «PLC و HMI»، اصلاحی که فقط شفاهی یا خارج از PO انجام شود، در زمان پذیرش می‌تواند به اختلاف تجاری تبدیل شود؛ بنابراین نسخه نهایی تصمیم باید مکتوب و قابل ردیابی باشد.

ایمنی ماشین؛ پرونده فنی و مذاکره B2B

پرونده فنی ایمنی ماشین باید به خریدار امکان دهد بدون اتکا به تبلیغات تصمیم بگیرد. Guard، E-stop، Interlock، LOTO و نقاط گیر در این پرونده همراه با حدود، روش آزمون یا توضیح کاربرد قرار می‌گیرد. در پرونده «ایمنی ماشین»، پارامتری که برای عملکرد مشتری اهمیت ندارد می‌تواند از الزام سخت خارج شود، اما ویژگی بحرانی باید صریح باشد تا عنوان عمومی محصول امکان تحویل کالای متفاوت را ایجاد نکند و با ارجاع به سفارش «ایمنی ماشین» ثبت می‌شود.

در بازرسی، تست E-stop و Interlock باید قبل از حضور بازرس تعریف شود. برای «ایمنی ماشین»، معیار قبولی نباید در روز بازرسی اختراع شود؛ حدود پذیرش باید پیش از تولید یا آماده‌سازی بار در سند سفارش تثبیت شده باشند. در پذیرش «ایمنی ماشین»، یک ITP یا Check List مختصر و روشن بهتر است نشان دهد چه چیزی، در چه زمان، توسط چه شخصی و با کدام ابزار یا سند کنترل می‌شود. در خرید «ایمنی ماشین»، نتیجه نهایی کنترل باید به شماره سفارش و کالای واقعی متصل بماند تا در زنجیره اسناد و تحویل، مرجع آن مبهم نشود.

برای «ایمنی ماشین»، در مذاکره با HSE، فقط قیمت واحد مهم نیست؛ MOQ، زمان تولید، ظرفیت تکرار، بسته‌بندی، شرایط پرداخت، اعتبار پیشنهاد و مسئولیت حمل هم بر تصمیم اثر دارند. در کنترل فنی «ایمنی ماشین»، برای سفارش‌های دوره‌ای می‌توان Forecast یا Call-off تعریف کرد تا تولیدکننده دید معقولی از تقاضا داشته باشد و خریدار بدون انبار مازاد، ثبات تأمین را حفظ کند.

مهم‌ترین ریسک این حوزه دسترسی به خطر است. Pre-shipment Review در «ایمنی ماشین» باید قبل از Seal یا تحویل بار به حمل‌کننده انجام شود و طی آن کالا، لیبل، تعداد، وزن، اسناد و وضعیت بسته با PO تطبیق داده شوند. در پرونده «ایمنی ماشین»، اگر مغایرت در همین مرحله کشف شود، اصلاح آن معمولاً بسیار کم‌هزینه‌تر و سریع‌تر از اصلاح پس از رسیدن محموله به مقصد خواهد بود.

FAT؛ تعریف فنی و مرز مشخصات

در خرید حرفه‌ای FAT، عنوان بازار به تنهایی کافی نیست. پارامترهایی مانند پروتکل، ماده، Run Time، Capacity، Quality و Punch باید پیش از مقایسه قیمت به مشخصات قابل قرارداد تبدیل شوند. برای هر شاخص در «FAT؛ تعریف فنی و مرز مشخصات» باید حد پذیرش، واحد سنجش یا نمونه مرجع مشخص باشد؛ وگرنه دو پیشنهاد با ظاهر مشابه ممکن است از نظر کیفیت، عملکرد و ریسک خرید تفاوت اساسی داشته باشند. در سمت خرید «FAT؛ تعریف فنی و مرز مشخصات» باید روشن شود کدام ویژگی الزام قراردادی و کدام مورد ترجیح بازار است تا تأمین‌کننده قیمت و پیشنهاد خود را دقیقاً روی همان مبنا تنظیم کند.

کنترل کیفی برای FAT از نمونه یا واحد نماینده شروع می‌شود. مواردی مانند ثبت نتیجه و Video باید با شماره بچ، سری ساخت، تاریخ یا کد محصول مرتبط شوند. در «FAT؛ تعریف فنی و مرز مشخصات»، مستندسازی تصویری با عکس و ویدئو مفید است، اما نمی‌تواند جای اندازه‌گیری، گزارش آزمون یا بازرسی ساختاریافته و قابل ردیابی را بگیرد. در پرونده «FAT؛ تعریف فنی و مرز مشخصات»، هر داده‌ای که مبنای Release محموله قرار می‌گیرد باید به همان کالای نهایی و همان بچ یا سری متصل باشد، نه به نمونه‌ای قدیمی یا محصولی صرفاً مشابه.

از دید تجاری، مخاطب اصلی این بخش پذیرش کارخانه است. قیمت‌گذاری «FAT؛ تعریف فنی و مرز مشخصات» فقط زمانی قابل مقایسه است که همراه با گرید، مقدار، نوع بسته‌بندی، مدارک، شرایط پرداخت، Incoterm و Lead Time واقعی خوانده شود. در پرونده «FAT؛ تعریف فنی و مرز مشخصات»، اگر یک پیشنهاد آزمون، بسته‌بندی ویژه، بازرسی یا خدماتی را پوشش دهد که در پیشنهاد دیگر وجود ندارد، مقایسه عدد نهایی بدون یکسان‌سازی Scope نتیجه گمراه‌کننده می‌دهد. در پذیرش «FAT؛ تعریف فنی و مرز مشخصات»، قبل از صدور PO باید هر فاصله از Specification در فهرست Deviations ثبت، شفاف و به‌صورت قابل پیگیری تأیید شود.

ریسک مهم در این موضوع آزمون کوتاه نمایشی است. در کنترل فنی «FAT؛ تعریف فنی و مرز مشخصات»، برای مهار ریسک، یک Hold Point قبل از حمل تعیین می‌شود تا مشخصات، تعداد، کدها، بسته‌بندی، مدارک و نتایج QC پیش از آزادسازی بار دوباره مرور شوند. در پرونده «FAT؛ تعریف فنی و مرز مشخصات»، در سفارش‌های تکراری، بچ جدید با بچ یا نمونه مرجع قبلی سنجیده می‌شود تا افت تدریجی کیفیت یا تغییر تأمین‌کننده بدون اطلاع خریدار پنهان نماند.

SAT و Commissioning؛ کنترل خرید و معیار پذیرش

برای SAT و Commissioning بهتر است RFQ با زبان فنی نوشته شود و شامل نصب، Utility، Leveling، Dry Run، Trial و Training باشد. در پذیرش «SAT و Commissioning»، عبارت‌هایی مثل «درجه یک»، «صادراتی» یا «پریمیوم» بدون داده قابل سنجش و معیار پذیرش، تعریف فنی محسوب نمی‌شوند و فقط برچسب تجاری مبهم هستند. Specification مربوط به «SAT و Commissioning» باید برای فروشنده روشن کند دقیقاً چه چیزی را قیمت‌گذاری می‌کند و به خریدار امکان دهد پس از تحویل، انطباق کالا با قرارداد را تشخیص دهد.

در برنامه بازرسی SAT و Commissioning، تست سایت فقط زمانی ارزش دارد که روش نمونه‌برداری و تعداد نمونه روشن باشد. برای «SAT و Commissioning»، نمونه‌ای که فقط از بهترین بخش بار انتخاب شده باشد، نماینده کل سفارش نیست و نمی‌تواند به‌تنهایی مبنای پذیرش یک محموله باشد. در محموله‌های بزرگ «SAT و Commissioning»، نمونه مرکب یا انتخاب تصادفی از نقاط مختلف سوگیری را کاهش می‌دهد و نمونه شاهد پلمب‌شده برای رسیدگی به اختلاف احتمالی قابل نگهداری است.

برای راه‌اندازی، ساختار قیمت باید علاوه بر کالا شامل هزینه‌های جانبی واقعی باشد: آزمایش، بازرسی شخص ثالث، بسته‌بندی، لیبل اختصاصی، پالت، حمل داخلی، اسناد و خدمات پس از فروش در صورت ارتباط. در پرونده «SAT و Commissioning»، دامنه هزینه‌های جانبی باید در Scope روشن شود تا قیمت نهایی با اقلام پیش‌بینی‌نشده تغییر نکند و مقایسه تأمین‌کنندگان بر پایه یک دامنه برابر انجام شود.

یکی از نقاط آسیب‌پذیر ابهام مسئولیت Utility است. در کنترل فنی «SAT و Commissioning»، کنترل مؤثر به بازرسی انتهای کار محدود نمی‌شود؛ منبع یا مواد اولیه، فرآیند، نمونه میانی و آماده‌سازی حمل نیز در نقاط حساس باید قابل ردیابی باشند. در پرونده «SAT و Commissioning»، هر تغییر مهم در منبع، گرید، فرمول، قطعه یا روش تولید که بر نتیجه نهایی اثر می‌گذارد باید پیش از Shipment به خریدار اعلام و ارزیابی شود.

پنوماتیک/هیدرولیک؛ تعریف فنی و مرز مشخصات

در خرید حرفه‌ای پنوماتیک/هیدرولیک، عنوان بازار به تنهایی کافی نیست. پارامترهایی مانند Pressure، Flow، Valve، Cylinder، Filter و Hose باید پیش از مقایسه قیمت به مشخصات قابل قرارداد تبدیل شوند. برای هر شاخص در «پنوماتیک/هیدرولیک؛ تعریف فنی و مرز مشخصات» باید حد پذیرش، واحد سنجش یا نمونه مرجع مشخص باشد؛ وگرنه دو پیشنهاد با ظاهر مشابه ممکن است از نظر کیفیت، عملکرد و ریسک خرید تفاوت اساسی داشته باشند. در سمت خرید «پنوماتیک/هیدرولیک؛ تعریف فنی و مرز مشخصات» باید روشن شود کدام ویژگی الزام قراردادی و کدام مورد ترجیح بازار است تا تأمین‌کننده قیمت و پیشنهاد خود را دقیقاً روی همان مبنا تنظیم کند.

کنترل کیفی برای پنوماتیک/هیدرولیک از نمونه یا واحد نماینده شروع می‌شود. مواردی مانند Leak Test باید با شماره بچ، سری ساخت، تاریخ یا کد محصول مرتبط شوند. در «پنوماتیک/هیدرولیک؛ تعریف فنی و مرز مشخصات»، مستندسازی تصویری با عکس و ویدئو مفید است، اما نمی‌تواند جای اندازه‌گیری، گزارش آزمون یا بازرسی ساختاریافته و قابل ردیابی را بگیرد. در پرونده «پنوماتیک/هیدرولیک؛ تعریف فنی و مرز مشخصات»، هر داده‌ای که مبنای Release محموله قرار می‌گیرد باید به همان کالای نهایی و همان بچ یا سری متصل باشد، نه به نمونه‌ای قدیمی یا محصولی صرفاً مشابه.

از دید تجاری، مخاطب اصلی این بخش Power System است. قیمت‌گذاری «پنوماتیک/هیدرولیک؛ تعریف فنی و مرز مشخصات» فقط زمانی قابل مقایسه است که همراه با گرید، مقدار، نوع بسته‌بندی، مدارک، شرایط پرداخت، Incoterm و Lead Time واقعی خوانده شود. در پذیرش «پنوماتیک/هیدرولیک؛ تعریف فنی و مرز مشخصات»، اگر یک پیشنهاد آزمون، بسته‌بندی ویژه، بازرسی یا خدماتی را پوشش دهد که در پیشنهاد دیگر وجود ندارد، مقایسه عدد نهایی بدون یکسان‌سازی Scope نتیجه گمراه‌کننده می‌دهد. در کنترل فنی «پنوماتیک/هیدرولیک؛ تعریف فنی و مرز مشخصات»، قبل از صدور PO باید هر فاصله از Specification در فهرست Deviations ثبت، شفاف و به‌صورت قابل پیگیری تأیید شود.

ریسک مهم در این موضوع نشتی و آلودگی است. در پرونده «پنوماتیک/هیدرولیک؛ تعریف فنی و مرز مشخصات»، برای مهار ریسک، یک Hold Point قبل از حمل تعیین می‌شود تا مشخصات، تعداد، کدها، بسته‌بندی، مدارک و نتایج QC پیش از آزادسازی بار دوباره مرور شوند. در پذیرش «پنوماتیک/هیدرولیک؛ تعریف فنی و مرز مشخصات»، در سفارش‌های تکراری، بچ جدید با بچ یا نمونه مرجع قبلی سنجیده می‌شود تا افت تدریجی کیفیت یا تغییر تأمین‌کننده بدون اطلاع خریدار پنهان نماند.

مصرف انرژی؛ کنترل خرید و معیار پذیرش

برای مصرف انرژی بهتر است RFQ با زبان فنی نوشته شود و شامل Installed kW، Demand، Air، Gas، Steam و Water باشد. در کنترل فنی «مصرف انرژی»، عبارت‌هایی مثل «درجه یک»، «صادراتی» یا «پریمیوم» بدون داده قابل سنجش و معیار پذیرش، تعریف فنی محسوب نمی‌شوند و فقط برچسب تجاری مبهم هستند. Specification مربوط به «مصرف انرژی» باید برای فروشنده روشن کند دقیقاً چه چیزی را قیمت‌گذاری می‌کند و به خریدار امکان دهد پس از تحویل، انطباق کالا با قرارداد را تشخیص دهد.

در برنامه بازرسی مصرف انرژی، اندازه‌گیری در Run فقط زمانی ارزش دارد که روش نمونه‌برداری و تعداد نمونه روشن باشد. برای «مصرف انرژی»، نمونه‌ای که فقط از بهترین بخش بار انتخاب شده باشد، نماینده کل سفارش نیست و نمی‌تواند به‌تنهایی مبنای پذیرش یک محموله باشد. در محموله‌های بزرگ «مصرف انرژی»، نمونه مرکب یا انتخاب تصادفی از نقاط مختلف سوگیری را کاهش می‌دهد و نمونه شاهد پلمب‌شده برای رسیدگی به اختلاف احتمالی قابل نگهداری است.

برای TCO، ساختار قیمت باید علاوه بر کالا شامل هزینه‌های جانبی واقعی باشد: آزمایش، بازرسی شخص ثالث، بسته‌بندی، لیبل اختصاصی، پالت، حمل داخلی، اسناد و خدمات پس از فروش در صورت ارتباط. در پذیرش «مصرف انرژی»، دامنه هزینه‌های جانبی باید در Scope روشن شود تا قیمت نهایی با اقلام پیش‌بینی‌نشده تغییر نکند و مقایسه تأمین‌کنندگان بر پایه یک دامنه برابر انجام شود.

یکی از نقاط آسیب‌پذیر Utility کم سایت است. در پرونده «مصرف انرژی»، کنترل مؤثر به بازرسی انتهای کار محدود نمی‌شود؛ منبع یا مواد اولیه، فرآیند، نمونه میانی و آماده‌سازی حمل نیز در نقاط حساس باید قابل ردیابی باشند. در پذیرش «مصرف انرژی»، هر تغییر مهم در منبع، گرید، فرمول، قطعه یا روش تولید که بر نتیجه نهایی اثر می‌گذارد باید پیش از Shipment به خریدار اعلام و ارزیابی شود.

قطعات یدکی؛ ردیابی، اسناد و سفارش تکراری

در سفارش نخست قطعات یدکی، Critical Spare، Consumable، Part No و Lead Time باید مبنای پرونده مرجع قرار گیرد. در کنترل فنی «قطعات یدکی»، در خرید تکراری هدف فقط تکرار نام کالا نیست؛ باید همان ویژگی‌هایی تکرار شوند که برای کاربرد، بازار یا خط تولید خریدار اهمیت واقعی دارند. در پرونده «قطعات یدکی»، نگهداری نسخه Specification، نمونه تأییدشده، گزارش QC و سابقه تغییرات کمک می‌کند نوسان طبیعی یا صنعتی از مغایرت واقعی جدا شود و مذاکره هر سفارش از نقطه صفر آغاز نشود.

کنترل قطعات یدکی شامل تطبیق با BOM است، اما داده‌ها باید در قالبی نگهداری شوند که Trend قابل مشاهده باشد. در پذیرش «قطعات یدکی»، اگر یک شاخص در چند بچ روند تدریجی پیدا کند، تیم خرید می‌تواند پیش از تبدیل آن به مشکل بازار یا اختلال خط تولید، علت تغییر را بررسی و مهار کند. در کنترل فنی «قطعات یدکی»، روش اجرا برای مواد طبیعی، مصالح پروژه‌ای و ماشین‌آلات یکسان نیست، اما اصل اتصال کالا، داده و سند در همه آن‌ها باید بدون گسست حفظ شود.

برای Maintenance، سند خوب بخشی از محصول است. در پرونده «قطعات یدکی»، فاکتور، Packing List، COA/MTC/TDS و سایر مدارک فنی باید نام کالا، کد، شماره بچ یا سری و مقدار واقعی همان محموله را به‌روشنی نشان دهند. در پذیرش «قطعات یدکی»، هماهنگ‌کننده سفارش باید پیوند میان کالای فیزیکی و سند را حفظ کند تا خریدار در ترخیص، پذیرش یا فروش مجدد با مدرکی مواجه نشود که به بار دیگری تعلق دارد.

ریسک توقف برای قطعه ارزان معمولاً زمانی بزرگ‌تر می‌شود که تغییرات کوچک ثبت نشوند. برای «قطعات یدکی»، Change Control، شماره Revision و تأیید کتبی برای تغییرات بحرانی، احتمال اختلاف بعد از حمل را به‌طور محسوسی کاهش می‌دهد. در پرونده «قطعات یدکی»، اصلاحی که فقط شفاهی یا خارج از PO انجام شود، در زمان پذیرش می‌تواند به اختلاف تجاری تبدیل شود؛ بنابراین نسخه نهایی تصمیم باید مکتوب و قابل ردیابی باشد.

نگهداری؛ پرونده فنی و مذاکره B2B

پرونده فنی نگهداری باید به خریدار امکان دهد بدون اتکا به تبلیغات تصمیم بگیرد. PM، Lubrication، Inspection، Calibration و Record در این پرونده همراه با حدود، روش آزمون یا توضیح کاربرد قرار می‌گیرد. در خرید «نگهداری؛ پرونده فنی و مذاکره B2B»، پارامتری که برای عملکرد مشتری اهمیت ندارد می‌تواند از الزام سخت خارج شود، اما ویژگی بحرانی باید صریح باشد تا عنوان عمومی محصول امکان تحویل کالای متفاوت را ایجاد نکند.

در بازرسی، مرور Checklist باید قبل از حضور بازرس تعریف شود. در کنترل فنی «نگهداری؛ پرونده فنی و مذاکره B2B»، معیار قبولی نباید در روز بازرسی اختراع شود؛ حدود پذیرش باید پیش از تولید یا آماده‌سازی بار در سند سفارش تثبیت شده باشند. در قرارداد «نگهداری؛ پرونده فنی و مذاکره B2B»، یک ITP یا Check List مختصر و روشن بهتر است نشان دهد چه چیزی، در چه زمان، توسط چه شخصی و با کدام ابزار یا سند کنترل می‌شود. در پرونده «نگهداری؛ پرونده فنی و مذاکره B2B»، نتیجه نهایی کنترل باید به شماره سفارش و کالای واقعی متصل بماند تا در زنجیره اسناد و تحویل، مرجع آن مبهم نشود.

در مذاکره با After-sales، فقط قیمت واحد مهم نیست؛ MOQ، زمان تولید، ظرفیت تکرار، بسته‌بندی، شرایط پرداخت، اعتبار پیشنهاد و مسئولیت حمل هم بر تصمیم اثر دارند. برای «نگهداری؛ پرونده فنی و مذاکره B2B»، برای سفارش‌های دوره‌ای می‌توان Forecast یا Call-off تعریف کرد تا تولیدکننده دید معقولی از تقاضا داشته باشد و خریدار بدون انبار مازاد، ثبات تأمین را حفظ کند.

مهم‌ترین ریسک این حوزه خرابی ناشی از PM ضعیف است. Pre-shipment Review در «نگهداری؛ پرونده فنی و مذاکره B2B» باید قبل از Seal یا تحویل بار به حمل‌کننده انجام شود و طی آن کالا، لیبل، تعداد، وزن، اسناد و وضعیت بسته با PO تطبیق داده شوند. در خرید «نگهداری؛ پرونده فنی و مذاکره B2B»، اگر مغایرت در همین مرحله کشف شود، اصلاح آن معمولاً بسیار کم‌هزینه‌تر و سریع‌تر از اصلاح پس از رسیدن محموله به مقصد خواهد بود.

مدارک فنی؛ تعریف فنی و مرز مشخصات

در خرید حرفه‌ای مدارک فنی، عنوان بازار به تنهایی کافی نیست. پارامترهایی مانند GA، Electrical، Pneumatic/Hydraulic، BOM، Manual و PLC Backup باید پیش از مقایسه قیمت به مشخصات قابل قرارداد تبدیل شوند. برای هر شاخص در «مدارک فنی» باید حد پذیرش، واحد سنجش یا نمونه مرجع مشخص باشد؛ وگرنه دو پیشنهاد با ظاهر مشابه ممکن است از نظر کیفیت، عملکرد و ریسک خرید تفاوت اساسی داشته باشند. در سمت خرید «مدارک فنی» باید روشن شود کدام ویژگی الزام قراردادی و کدام مورد ترجیح بازار است تا تأمین‌کننده قیمت و پیشنهاد خود را دقیقاً روی همان مبنا تنظیم کند.

کنترل کیفی برای مدارک فنی از نمونه یا واحد نماینده شروع می‌شود. مواردی مانند As-built Revision باید با شماره بچ، سری ساخت، تاریخ یا کد محصول مرتبط شوند. در «مدارک فنی»، مستندسازی تصویری با عکس و ویدئو مفید است، اما نمی‌تواند جای اندازه‌گیری، گزارش آزمون یا بازرسی ساختاریافته و قابل ردیابی را بگیرد. در پرونده «مدارک فنی»، هر داده‌ای که مبنای Release محموله قرار می‌گیرد باید به همان کالای نهایی و همان بچ یا سری متصل باشد، نه به نمونه‌ای قدیمی یا محصولی صرفاً مشابه.

از دید تجاری، مخاطب اصلی این بخش Documentation است. قیمت‌گذاری «مدارک فنی» فقط زمانی قابل مقایسه است که همراه با گرید، مقدار، نوع بسته‌بندی، مدارک، شرایط پرداخت، Incoterm و Lead Time واقعی خوانده شود. در خرید «مدارک فنی»، اگر یک پیشنهاد آزمون، بسته‌بندی ویژه، بازرسی یا خدماتی را پوشش دهد که در پیشنهاد دیگر وجود ندارد، مقایسه عدد نهایی بدون یکسان‌سازی Scope نتیجه گمراه‌کننده می‌دهد. در قرارداد «مدارک فنی»، قبل از صدور PO باید هر فاصله از Specification در فهرست Deviations ثبت، شفاف و به‌صورت قابل پیگیری تأیید شود.

ریسک مهم در این موضوع نقشه نامرتبط است. برای «مدارک فنی»، برای مهار ریسک، یک Hold Point قبل از حمل تعیین می‌شود تا مشخصات، تعداد، کدها، بسته‌بندی، مدارک و نتایج QC پیش از آزادسازی بار دوباره مرور شوند. در خرید «مدارک فنی»، در سفارش‌های تکراری، بچ جدید با بچ یا نمونه مرجع قبلی سنجیده می‌شود تا افت تدریجی کیفیت یا تغییر تأمین‌کننده بدون اطلاع خریدار پنهان نماند.

Export Packing؛ کنترل خرید و معیار پذیرش

برای Export Packing بهتر است RFQ با زبان فنی نوشته شود و شامل VCI، ضدزنگ، Case، Skid، COG، Lift Point و Marking باشد. در قرارداد «Export Packing»، عبارت‌هایی مثل «درجه یک»، «صادراتی» یا «پریمیوم» بدون داده قابل سنجش و معیار پذیرش، تعریف فنی محسوب نمی‌شوند و فقط برچسب تجاری مبهم هستند. Specification مربوط به «Export Packing» باید برای فروشنده روشن کند دقیقاً چه چیزی را قیمت‌گذاری می‌کند و به خریدار امکان دهد پس از تحویل، انطباق کالا با قرارداد را تشخیص دهد.

در برنامه بازرسی Export Packing، عکس و Packing List فقط زمانی ارزش دارد که روش نمونه‌برداری و تعداد نمونه روشن باشد. برای «Export Packing»، نمونه‌ای که فقط از بهترین بخش بار انتخاب شده باشد، نماینده کل سفارش نیست و نمی‌تواند به‌تنهایی مبنای پذیرش یک محموله باشد. در محموله‌های بزرگ «Export Packing»، نمونه مرکب یا انتخاب تصادفی از نقاط مختلف سوگیری را کاهش می‌دهد و نمونه شاهد پلمب‌شده برای رسیدگی به اختلاف احتمالی قابل نگهداری است.

برای Shipment، ساختار قیمت باید علاوه بر کالا شامل هزینه‌های جانبی واقعی باشد: آزمایش، بازرسی شخص ثالث، بسته‌بندی، لیبل اختصاصی، پالت، حمل داخلی، اسناد و خدمات پس از فروش در صورت ارتباط. در خرید «Export Packing»، دامنه هزینه‌های جانبی باید در Scope روشن شود تا قیمت نهایی با اقلام پیش‌بینی‌نشده تغییر نکند و مقایسه تأمین‌کنندگان بر پایه یک دامنه برابر انجام شود.

یکی از نقاط آسیب‌پذیر خوردگی و جابه‌جایی است. برای «Export Packing»، کنترل مؤثر به بازرسی انتهای کار محدود نمی‌شود؛ منبع یا مواد اولیه، فرآیند، نمونه میانی و آماده‌سازی حمل نیز در نقاط حساس باید قابل ردیابی باشند. در خرید «Export Packing»، هر تغییر مهم در منبع، گرید، فرمول، قطعه یا روش تولید که بر نتیجه نهایی اثر می‌گذارد باید پیش از Shipment به خریدار اعلام و ارزیابی شود.

قرارداد ماشین؛ ردیابی، اسناد و سفارش تکراری

در سفارش نخست قرارداد ماشین، Scope، Capacity، FAT، Docs، Spare، Install، Warranty و Payment باید مبنای پرونده مرجع قرار گیرد. در قرارداد «قرارداد ماشین»، در خرید تکراری هدف فقط تکرار نام کالا نیست؛ باید همان ویژگی‌هایی تکرار شوند که برای کاربرد، بازار یا خط تولید خریدار اهمیت واقعی دارند. برای «قرارداد ماشین»، نگهداری نسخه Specification، نمونه تأییدشده، گزارش QC و سابقه تغییرات کمک می‌کند نوسان طبیعی یا صنعتی از مغایرت واقعی جدا شود و مذاکره هر سفارش از نقطه صفر آغاز نشود.

کنترل قرارداد ماشین شامل Release پس از Punch است، اما داده‌ها باید در قالبی نگهداری شوند که Trend قابل مشاهده باشد. در خرید «قرارداد ماشین»، اگر یک شاخص در چند بچ روند تدریجی پیدا کند، تیم خرید می‌تواند پیش از تبدیل آن به مشکل بازار یا اختلال خط تولید، علت تغییر را بررسی و مهار کند. در قرارداد «قرارداد ماشین»، روش اجرا برای مواد طبیعی، مصالح پروژه‌ای و ماشین‌آلات یکسان نیست، اما اصل اتصال کالا، داده و سند در همه آن‌ها باید بدون گسست حفظ شود.

برای B2B Contract، سند خوب بخشی از محصول است. برای «قرارداد ماشین»، فاکتور، Packing List، COA/MTC/TDS و سایر مدارک فنی باید نام کالا، کد، شماره بچ یا سری و مقدار واقعی همان محموله را به‌روشنی نشان دهند. در خرید «قرارداد ماشین»، هماهنگ‌کننده سفارش باید پیوند میان کالای فیزیکی و سند را حفظ کند تا خریدار در ترخیص، پذیرش یا فروش مجدد با مدرکی مواجه نشود که به بار دیگری تعلق دارد.

ریسک Change Order معمولاً زمانی بزرگ‌تر می‌شود که تغییرات کوچک ثبت نشوند. برای «قرارداد ماشین»، Change Control، شماره Revision و تأیید کتبی برای تغییرات بحرانی، احتمال اختلاف بعد از حمل را به‌طور محسوسی کاهش می‌دهد. برای «قرارداد ماشین»، اصلاحی که فقط شفاهی یا خارج از PO انجام شود، در زمان پذیرش می‌تواند به اختلاف تجاری تبدیل شود؛ بنابراین نسخه نهایی تصمیم باید مکتوب و قابل ردیابی باشد.

کالیبراسیون؛ پرونده فنی و مذاکره B2B

پرونده فنی کالیبراسیون باید به خریدار امکان دهد بدون اتکا به تبلیغات تصمیم بگیرد. Load Cell، Temperature، Pressure و Flow instruments در این پرونده همراه با حدود، روش آزمون یا توضیح کاربرد قرار می‌گیرد. در کنترل فنی «کالیبراسیون؛ پرونده فنی و مذاکره B2B»، پارامتری که برای عملکرد مشتری اهمیت ندارد می‌تواند از الزام سخت خارج شود، اما ویژگی بحرانی باید صریح باشد تا عنوان عمومی محصول امکان تحویل کالای متفاوت را ایجاد نکند.

در بازرسی، Certificate/Check باید قبل از حضور بازرس تعریف شود. در قرارداد «کالیبراسیون؛ پرونده فنی و مذاکره B2B»، معیار قبولی نباید در روز بازرسی اختراع شود؛ حدود پذیرش باید پیش از تولید یا آماده‌سازی بار در سند سفارش تثبیت شده باشند. در پرونده «کالیبراسیون؛ پرونده فنی و مذاکره B2B»، یک ITP یا Check List مختصر و روشن بهتر است نشان دهد چه چیزی، در چه زمان، توسط چه شخصی و با کدام ابزار یا سند کنترل می‌شود. برای «کالیبراسیون؛ پرونده فنی و مذاکره B2B»، نتیجه نهایی کنترل باید به شماره سفارش و کالای واقعی متصل بماند تا در زنجیره اسناد و تحویل، مرجع آن مبهم نشود.

در مذاکره با Quality، فقط قیمت واحد مهم نیست؛ MOQ، زمان تولید، ظرفیت تکرار، بسته‌بندی، شرایط پرداخت، اعتبار پیشنهاد و مسئولیت حمل هم بر تصمیم اثر دارند. در پذیرش «کالیبراسیون؛ پرونده فنی و مذاکره B2B»، برای سفارش‌های دوره‌ای می‌توان Forecast یا Call-off تعریف کرد تا تولیدکننده دید معقولی از تقاضا داشته باشد و خریدار بدون انبار مازاد، ثبات تأمین را حفظ کند.

مهم‌ترین ریسک این حوزه Drift سنسور است. Pre-shipment Review در «کالیبراسیون؛ پرونده فنی و مذاکره B2B» باید قبل از Seal یا تحویل بار به حمل‌کننده انجام شود و طی آن کالا، لیبل، تعداد، وزن، اسناد و وضعیت بسته با PO تطبیق داده شوند. در کنترل فنی «کالیبراسیون؛ پرونده فنی و مذاکره B2B»، اگر مغایرت در همین مرحله کشف شود، اصلاح آن معمولاً بسیار کم‌هزینه‌تر و سریع‌تر از اصلاح پس از رسیدن محموله به مقصد خواهد بود.

نرم‌افزار و دسترسی؛ تعریف فنی و مرز مشخصات

در خرید حرفه‌ای نرم‌افزار و دسترسی، عنوان بازار به تنهایی کافی نیست. پارامترهایی مانند Backup، Password، License، HMI Project و Source باید پیش از مقایسه قیمت به مشخصات قابل قرارداد تبدیل شوند. برای هر شاخص در «نرم‌افزار و دسترسی» باید حد پذیرش، واحد سنجش یا نمونه مرجع مشخص باشد؛ وگرنه دو پیشنهاد با ظاهر مشابه ممکن است از نظر کیفیت، عملکرد و ریسک خرید تفاوت اساسی داشته باشند. در سمت خرید «نرم‌افزار و دسترسی» باید روشن شود کدام ویژگی الزام قراردادی و کدام مورد ترجیح بازار است تا تأمین‌کننده قیمت و پیشنهاد خود را دقیقاً روی همان مبنا تنظیم کند.

کنترل کیفی برای نرم‌افزار و دسترسی از نمونه یا واحد نماینده شروع می‌شود. مواردی مانند Restore Check باید با شماره بچ، سری ساخت، تاریخ یا کد محصول مرتبط شوند. در «نرم‌افزار و دسترسی»، مستندسازی تصویری با عکس و ویدئو مفید است، اما نمی‌تواند جای اندازه‌گیری، گزارش آزمون یا بازرسی ساختاریافته و قابل ردیابی را بگیرد. در پرونده «نرم‌افزار و دسترسی»، هر داده‌ای که مبنای Release محموله قرار می‌گیرد باید به همان کالای نهایی و همان بچ یا سری متصل باشد، نه به نمونه‌ای قدیمی یا محصولی صرفاً مشابه.

از دید تجاری، مخاطب اصلی این بخش Automation است. قیمت‌گذاری «نرم‌افزار و دسترسی» فقط زمانی قابل مقایسه است که همراه با گرید، مقدار، نوع بسته‌بندی، مدارک، شرایط پرداخت، Incoterm و Lead Time واقعی خوانده شود. در کنترل فنی «نرم‌افزار و دسترسی»، اگر یک پیشنهاد آزمون، بسته‌بندی ویژه، بازرسی یا خدماتی را پوشش دهد که در پیشنهاد دیگر وجود ندارد، مقایسه عدد نهایی بدون یکسان‌سازی Scope نتیجه گمراه‌کننده می‌دهد. در پرونده «نرم‌افزار و دسترسی»، قبل از صدور PO باید هر فاصله از Specification در فهرست Deviations ثبت، شفاف و به‌صورت قابل پیگیری تأیید شود.

ریسک مهم در این موضوع Vendor Lock-in است. در پذیرش «نرم‌افزار و دسترسی»، برای مهار ریسک، یک Hold Point قبل از حمل تعیین می‌شود تا مشخصات، تعداد، کدها، بسته‌بندی، مدارک و نتایج QC پیش از آزادسازی بار دوباره مرور شوند. در کنترل فنی «نرم‌افزار و دسترسی»، در سفارش‌های تکراری، بچ جدید با بچ یا نمونه مرجع قبلی سنجیده می‌شود تا افت تدریجی کیفیت یا تغییر تأمین‌کننده بدون اطلاع خریدار پنهان نماند.

کیفیت جوش؛ کنترل خرید و معیار پذیرش

برای کیفیت جوش بهتر است RFQ با زبان فنی نوشته شود و شامل WPS، ظاهر، نفوذ، Distortion و NDT باشد. در پرونده «کیفیت جوش»، عبارت‌هایی مثل «درجه یک»، «صادراتی» یا «پریمیوم» بدون داده قابل سنجش و معیار پذیرش، تعریف فنی محسوب نمی‌شوند و فقط برچسب تجاری مبهم هستند. Specification مربوط به «کیفیت جوش» باید برای فروشنده روشن کند دقیقاً چه چیزی را قیمت‌گذاری می‌کند و به خریدار امکان دهد پس از تحویل، انطباق کالا با قرارداد را تشخیص دهد.

در برنامه بازرسی کیفیت جوش، VT/NDT در صورت نیاز فقط زمانی ارزش دارد که روش نمونه‌برداری و تعداد نمونه روشن باشد. برای «کیفیت جوش»، نمونه‌ای که فقط از بهترین بخش بار انتخاب شده باشد، نماینده کل سفارش نیست و نمی‌تواند به‌تنهایی مبنای پذیرش یک محموله باشد. در محموله‌های بزرگ «کیفیت جوش»، نمونه مرکب یا انتخاب تصادفی از نقاط مختلف سوگیری را کاهش می‌دهد و نمونه شاهد پلمب‌شده برای رسیدگی به اختلاف احتمالی قابل نگهداری است.

برای Chassis، ساختار قیمت باید علاوه بر کالا شامل هزینه‌های جانبی واقعی باشد: آزمایش، بازرسی شخص ثالث، بسته‌بندی، لیبل اختصاصی، پالت، حمل داخلی، اسناد و خدمات پس از فروش در صورت ارتباط. در کنترل فنی «کیفیت جوش»، دامنه هزینه‌های جانبی باید در Scope روشن شود تا قیمت نهایی با اقلام پیش‌بینی‌نشده تغییر نکند و مقایسه تأمین‌کنندگان بر پایه یک دامنه برابر انجام شود.

یکی از نقاط آسیب‌پذیر ترک و اعوجاج است. در پذیرش «کیفیت جوش»، کنترل مؤثر به بازرسی انتهای کار محدود نمی‌شود؛ منبع یا مواد اولیه، فرآیند، نمونه میانی و آماده‌سازی حمل نیز در نقاط حساس باید قابل ردیابی باشند. در کنترل فنی «کیفیت جوش»، هر تغییر مهم در منبع، گرید، فرمول، قطعه یا روش تولید که بر نتیجه نهایی اثر می‌گذارد باید پیش از Shipment به خریدار اعلام و ارزیابی شود.

رنگ و پوشش؛ ردیابی، اسناد و سفارش تکراری

در سفارش نخست رنگ و پوشش، Surface Prep، Primer، Paint، DFT و RAL باید مبنای پرونده مرجع قرار گیرد. در پرونده «رنگ و پوشش»، در خرید تکراری هدف فقط تکرار نام کالا نیست؛ باید همان ویژگی‌هایی تکرار شوند که برای کاربرد، بازار یا خط تولید خریدار اهمیت واقعی دارند. در پذیرش «رنگ و پوشش»، نگهداری نسخه Specification، نمونه تأییدشده، گزارش QC و سابقه تغییرات کمک می‌کند نوسان طبیعی یا صنعتی از مغایرت واقعی جدا شود و مذاکره هر سفارش از نقطه صفر آغاز نشود.

کنترل رنگ و پوشش شامل DFT Sample است، اما داده‌ها باید در قالبی نگهداری شوند که Trend قابل مشاهده باشد. در کنترل فنی «رنگ و پوشش»، اگر یک شاخص در چند بچ روند تدریجی پیدا کند، تیم خرید می‌تواند پیش از تبدیل آن به مشکل بازار یا اختلال خط تولید، علت تغییر را بررسی و مهار کند. در پرونده «رنگ و پوشش»، روش اجرا برای مواد طبیعی، مصالح پروژه‌ای و ماشین‌آلات یکسان نیست، اما اصل اتصال کالا، داده و سند در همه آن‌ها باید بدون گسست حفظ شود.

برای Machine Finish، سند خوب بخشی از محصول است. در پذیرش «رنگ و پوشش»، فاکتور، Packing List، COA/MTC/TDS و سایر مدارک فنی باید نام کالا، کد، شماره بچ یا سری و مقدار واقعی همان محموله را به‌روشنی نشان دهند. در کنترل فنی «رنگ و پوشش»، هماهنگ‌کننده سفارش باید پیوند میان کالای فیزیکی و سند را حفظ کند تا خریدار در ترخیص، پذیرش یا فروش مجدد با مدرکی مواجه نشود که به بار دیگری تعلق دارد.

ریسک خوردگی زودهنگام معمولاً زمانی بزرگ‌تر می‌شود که تغییرات کوچک ثبت نشوند. برای «رنگ و پوشش»، Change Control، شماره Revision و تأیید کتبی برای تغییرات بحرانی، احتمال اختلاف بعد از حمل را به‌طور محسوسی کاهش می‌دهد. در پذیرش «رنگ و پوشش»، اصلاحی که فقط شفاهی یا خارج از PO انجام شود، در زمان پذیرش می‌تواند به اختلاف تجاری تبدیل شود؛ بنابراین نسخه نهایی تصمیم باید مکتوب و قابل ردیابی باشد.

آموزش اپراتور؛ پرونده فنی و مذاکره B2B

پرونده فنی آموزش اپراتور باید به خریدار امکان دهد بدون اتکا به تبلیغات تصمیم بگیرد. Start/Stop، Setup، Changeover، Cleaning و Troubleshooting در این پرونده همراه با حدود، روش آزمون یا توضیح کاربرد قرار می‌گیرد. در قرارداد «آموزش اپراتور»، پارامتری که برای عملکرد مشتری اهمیت ندارد می‌تواند از الزام سخت خارج شود، اما ویژگی بحرانی باید صریح باشد تا عنوان عمومی محصول امکان تحویل کالای متفاوت را ایجاد نکند و با ارجاع به سفارش «آموزش اپراتور» ثبت می‌شود.

در بازرسی، ارزیابی عملی اپراتور باید قبل از حضور بازرس تعریف شود. در پرونده «آموزش اپراتور»، معیار قبولی نباید در روز بازرسی اختراع شود؛ حدود پذیرش باید پیش از تولید یا آماده‌سازی بار در سند سفارش تثبیت شده باشند. برای «آموزش اپراتور»، یک ITP یا Check List مختصر و روشن بهتر است نشان دهد چه چیزی، در چه زمان، توسط چه شخصی و با کدام ابزار یا سند کنترل می‌شود. در پذیرش «آموزش اپراتور»، نتیجه نهایی کنترل باید به شماره سفارش و کالای واقعی متصل بماند تا در زنجیره اسناد و تحویل، مرجع آن مبهم نشود.

در مذاکره با Production Team، فقط قیمت واحد مهم نیست؛ MOQ، زمان تولید، ظرفیت تکرار، بسته‌بندی، شرایط پرداخت، اعتبار پیشنهاد و مسئولیت حمل هم بر تصمیم اثر دارند. در خرید «آموزش اپراتور»، برای سفارش‌های دوره‌ای می‌توان Forecast یا Call-off تعریف کرد تا تولیدکننده دید معقولی از تقاضا داشته باشد و خریدار بدون انبار مازاد، ثبات تأمین را حفظ کند.

مهم‌ترین ریسک این حوزه خطای انسانی است. Pre-shipment Review در «آموزش اپراتور» باید قبل از Seal یا تحویل بار به حمل‌کننده انجام شود و طی آن کالا، لیبل، تعداد، وزن، اسناد و وضعیت بسته با PO تطبیق داده شوند. در قرارداد «آموزش اپراتور»، اگر مغایرت در همین مرحله کشف شود، اصلاح آن معمولاً بسیار کم‌هزینه‌تر و سریع‌تر از اصلاح پس از رسیدن محموله به مقصد خواهد بود.

Changeover؛ تعریف فنی و مرز مشخصات

در خرید حرفه‌ای Changeover، عنوان بازار به تنهایی کافی نیست. پارامترهایی مانند زمان تعویض قالب/سایز، ابزار و Recipe باید پیش از مقایسه قیمت به مشخصات قابل قرارداد تبدیل شوند. برای هر شاخص در «Changeover؛ تعریف فنی و مرز مشخصات» باید حد پذیرش، واحد سنجش یا نمونه مرجع مشخص باشد؛ وگرنه دو پیشنهاد با ظاهر مشابه ممکن است از نظر کیفیت، عملکرد و ریسک خرید تفاوت اساسی داشته باشند. در سمت خرید «Changeover؛ تعریف فنی و مرز مشخصات» باید روشن شود کدام ویژگی الزام قراردادی و کدام مورد ترجیح بازار است تا تأمین‌کننده قیمت و پیشنهاد خود را دقیقاً روی همان مبنا تنظیم کند.

کنترل کیفی برای Changeover از نمونه یا واحد نماینده شروع می‌شود. مواردی مانند تست تغییر محصول باید با شماره بچ، سری ساخت، تاریخ یا کد محصول مرتبط شوند. در «Changeover؛ تعریف فنی و مرز مشخصات»، مستندسازی تصویری با عکس و ویدئو مفید است، اما نمی‌تواند جای اندازه‌گیری، گزارش آزمون یا بازرسی ساختاریافته و قابل ردیابی را بگیرد. در پرونده «Changeover؛ تعریف فنی و مرز مشخصات»، هر داده‌ای که مبنای Release محموله قرار می‌گیرد باید به همان کالای نهایی و همان بچ یا سری متصل باشد، نه به نمونه‌ای قدیمی یا محصولی صرفاً مشابه.

از دید تجاری، مخاطب اصلی این بخش Multi-SKU است. قیمت‌گذاری «Changeover؛ تعریف فنی و مرز مشخصات» فقط زمانی قابل مقایسه است که همراه با گرید، مقدار، نوع بسته‌بندی، مدارک، شرایط پرداخت، Incoterm و Lead Time واقعی خوانده شود. در قرارداد «Changeover؛ تعریف فنی و مرز مشخصات»، اگر یک پیشنهاد آزمون، بسته‌بندی ویژه، بازرسی یا خدماتی را پوشش دهد که در پیشنهاد دیگر وجود ندارد، مقایسه عدد نهایی بدون یکسان‌سازی Scope نتیجه گمراه‌کننده می‌دهد. برای «Changeover؛ تعریف فنی و مرز مشخصات»، قبل از صدور PO باید هر فاصله از Specification در فهرست Deviations ثبت، شفاف و به‌صورت قابل پیگیری تأیید شود.

ریسک مهم در این موضوع زمان توقف پنهان است. در خرید «Changeover؛ تعریف فنی و مرز مشخصات»، برای مهار ریسک، یک Hold Point قبل از حمل تعیین می‌شود تا مشخصات، تعداد، کدها، بسته‌بندی، مدارک و نتایج QC پیش از آزادسازی بار دوباره مرور شوند. در قرارداد «Changeover؛ تعریف فنی و مرز مشخصات»، در سفارش‌های تکراری، بچ جدید با بچ یا نمونه مرجع قبلی سنجیده می‌شود تا افت تدریجی کیفیت یا تغییر تأمین‌کننده بدون اطلاع خریدار پنهان نماند.

راندمان مواد؛ کنترل خرید و معیار پذیرش

برای راندمان مواد بهتر است RFQ با زبان فنی نوشته شود و شامل Scrap، Yield، Reject و Rework باشد. برای «راندمان مواد»، عبارت‌هایی مثل «درجه یک»، «صادراتی» یا «پریمیوم» بدون داده قابل سنجش و معیار پذیرش، تعریف فنی محسوب نمی‌شوند و فقط برچسب تجاری مبهم هستند. Specification مربوط به «راندمان مواد» باید برای فروشنده روشن کند دقیقاً چه چیزی را قیمت‌گذاری می‌کند و به خریدار امکان دهد پس از تحویل، انطباق کالا با قرارداد را تشخیص دهد.

در برنامه بازرسی راندمان مواد، ثبت ضایعات در FAT فقط زمانی ارزش دارد که روش نمونه‌برداری و تعداد نمونه روشن باشد. برای «راندمان مواد»، نمونه‌ای که فقط از بهترین بخش بار انتخاب شده باشد، نماینده کل سفارش نیست و نمی‌تواند به‌تنهایی مبنای پذیرش یک محموله باشد. در محموله‌های بزرگ «راندمان مواد»، نمونه مرکب یا انتخاب تصادفی از نقاط مختلف سوگیری را کاهش می‌دهد و نمونه شاهد پلمب‌شده برای رسیدگی به اختلاف احتمالی قابل نگهداری است.

برای محاسبه TCO ماشین، قیمت خرید باید کنار مصرف برق و هوای فشرده، ضایعات ماده، تعداد اپراتور، قطعات مصرفی، زمان Changeover، توقف برنامه‌ریزی‌نشده و هزینه سرویس دیده شود. ممکن است دستگاهی با قیمت اولیه کمتر، در یک سال به دلیل Reject یا توقف بیشتر هزینه بالاتری ایجاد کند؛ بنابراین مقایسه تجاری باید بر هزینه مالکیت و خروجی قابل فروش تکیه کند.

یکی از نقاط آسیب‌پذیر ظرفیت خوب با ضایعات بالا است. در خرید «راندمان مواد»، کنترل مؤثر به بازرسی انتهای کار محدود نمی‌شود؛ منبع یا مواد اولیه، فرآیند، نمونه میانی و آماده‌سازی حمل نیز در نقاط حساس باید قابل ردیابی باشند. در قرارداد «راندمان مواد»، هر تغییر مهم در منبع، گرید، فرمول، قطعه یا روش تولید که بر نتیجه نهایی اثر می‌گذارد باید پیش از Shipment به خریدار اعلام و ارزیابی شود.

گارانتی؛ ردیابی، اسناد و سفارش تکراری

در سفارش نخست گارانتی، مدت، دامنه، Exclusion، Response و قطعه باید مبنای پرونده مرجع قرار گیرد. برای «گارانتی؛ ردیابی، اسناد و سفارش تکراری»، در خرید تکراری هدف فقط تکرار نام کالا نیست؛ باید همان ویژگی‌هایی تکرار شوند که برای کاربرد، بازار یا خط تولید خریدار اهمیت واقعی دارند. در خرید «گارانتی؛ ردیابی، اسناد و سفارش تکراری»، نگهداری نسخه Specification، نمونه تأییدشده، گزارش QC و سابقه تغییرات کمک می‌کند نوسان طبیعی یا صنعتی از مغایرت واقعی جدا شود و مذاکره هر سفارش از نقطه صفر آغاز نشود.

کنترل گارانتی شامل ثبت Serial و Start Date است، اما داده‌ها باید در قالبی نگهداری شوند که Trend قابل مشاهده باشد. در قرارداد «گارانتی؛ ردیابی، اسناد و سفارش تکراری»، اگر یک شاخص در چند بچ روند تدریجی پیدا کند، تیم خرید می‌تواند پیش از تبدیل آن به مشکل بازار یا اختلال خط تولید، علت تغییر را بررسی و مهار کند. برای «گارانتی؛ ردیابی، اسناد و سفارش تکراری»، روش اجرا برای مواد طبیعی، مصالح پروژه‌ای و ماشین‌آلات یکسان نیست، اما اصل اتصال کالا، داده و سند در همه آن‌ها باید بدون گسست حفظ شود.

برای After-sales، سند خوب بخشی از محصول است. در خرید «گارانتی؛ ردیابی، اسناد و سفارش تکراری»، فاکتور، Packing List، COA/MTC/TDS و سایر مدارک فنی باید نام کالا، کد، شماره بچ یا سری و مقدار واقعی همان محموله را به‌روشنی نشان دهند. در قرارداد «گارانتی؛ ردیابی، اسناد و سفارش تکراری»، هماهنگ‌کننده سفارش باید پیوند میان کالای فیزیکی و سند را حفظ کند تا خریدار در ترخیص، پذیرش یا فروش مجدد با مدرکی مواجه نشود که به بار دیگری تعلق دارد.

ریسک تفسیر متفاوت Warranty معمولاً زمانی بزرگ‌تر می‌شود که تغییرات کوچک ثبت نشوند. برای «گارانتی؛ ردیابی، اسناد و سفارش تکراری»، Change Control، شماره Revision و تأیید کتبی برای تغییرات بحرانی، احتمال اختلاف بعد از حمل را به‌طور محسوسی کاهش می‌دهد. در خرید «گارانتی؛ ردیابی، اسناد و سفارش تکراری»، اصلاحی که فقط شفاهی یا خارج از PO انجام شود، در زمان پذیرش می‌تواند به اختلاف تجاری تبدیل شود؛ بنابراین نسخه نهایی تصمیم باید مکتوب و قابل ردیابی باشد.

تیم اجرایی HKT Export؛ اجرای سفارش از RFQ تا حمل

در حوزه ماشین‌آلات صنعتی، در حوزه ماشین‌آلات صنعتی، حامد خدابخشی به‌عنوان صادرکننده و تاجر ایرانی و تیم تجاری HKT Export نقش هماهنگ‌کننده میان نیاز خریدار، ظرفیت واقعی تولیدکننده، کنترل فنی، اسناد و لجستیک را بر عهده دارند. در قرارداد «ماشین‌آلات صنعتی»، این نقش جایگزین آزمایشگاه یا مرجع فنی، مهندس پروژه یا مرجع قانونی نیست؛ بلکه درخواست تجاری را به Specification، نقاط کنترل و مدارک قابل پیگیری تبدیل می‌کند. در پرونده «ماشین‌آلات صنعتی»، هر ادعای فنی که بر تصمیم خرید اثر دارد باید تا حد امکان به نمونه، دیتاشیت، گزارش آزمون، گواهی ماده، ویدئو، عکس یا سند همان بچ و سری متصل شود.

برای «ماشین‌آلات صنعتی»، برای دریافت پیشنهاد دقیق، بهتر است خریدار محصول، مقدار، مقصد، استاندارد یا گرید، کاربرد، نوع بسته، زمان هدف و هر محدودیت وارداتی را اعلام کند. در پذیرش «ماشین‌آلات صنعتی»، تیم HKT Export بر همان مبنا موارد مبهم، آزمون‌های لازم، Hold Pointها، گزینه‌های بسته‌بندی و مدارک قبل از حمل را مشخص می‌کند. در خرید «ماشین‌آلات صنعتی»، در سفارش تکراری تمرکز اصلی روی ثبات بچ، Change Control، برنامه تأمین و تطبیق با نمونه یا سری مرجع قرار می‌گیرد تا توسعه تجارت به جای وابستگی به توضیح شفاهی، بر داده و سابقه قابل ردیابی بنا شود.

پرونده فنی فارسی • ماشین‌آلات صنعتی

مهندسی خرید ماشین‌آلات؛ از URS تا FAT، SAT و نگهداری

این بخش برای مقایسه واقعی ماشین نوشته شده است. ظرفیت اسمی، برند قطعات و ظاهر دستگاه تنها بخشی از تصمیم‌اند؛ عملکرد پایدار، قابلیت سرویس، ایمنی، اسناد و هزینه چرخه عمر باید هم‌زمان سنجیده شوند.

URS؛ تبدیل نیاز خریدار به ورودی مهندسی

User Requirement Specification باید قبل از طراحی نهایی نوشته شود. محصول ورودی، ابعاد، جنس، نرخ تولید هدف، ضایعات قابل قبول، تعداد شیفت، شرایط برق و هوای فشرده، فضای نصب، سطح اتوماسیون و نیازهای ایمنی در URS ثبت می‌شوند. اگر این اطلاعات بعد از ساخت مطرح شوند، تغییرات معمولاً پرهزینه و زمان‌بر خواهند بود.

ظرفیت باید با شرایط آزمون تعریف شود: نوع ماده، سایز محصول، تعداد اپراتور، درصد توقف و معیار Reject. عبارت «تا 100 واحد در دقیقه» بدون این شرایط ارزش مقایسه‌ای کمی دارد. برای خطوط چندمحصولی، Changeover Time و ابزار موردنیاز باید جداگانه ثبت شوند.

HKT Export پیش از RFQ نهایی، Mandatory و Preferred Requirement را از هم جدا می‌کند. این کار به سازنده اجازه می‌دهد Deviations را شفاف اعلام کند و از طراحی بیش از حد یا قیمت‌گذاری بر مبنای فرض‌های اشتباه جلوگیری می‌شود.

الکتروموتور Motogen؛ Nameplate، راندمان و سازگاری با بار

در ماشین‌هایی که با الکتروموتور موتوژن تبریز تعریف شده‌اند، صرف نام برند کافی نیست. توان، دور، Frame Size، ولتاژ و فرکانس، کلاس عایقی، درجه حفاظت IP، Duty و روش نصب باید در BOM مشخص باشند. موتور باید بر اساس گشتاور راه‌اندازی و بار واقعی انتخاب شود؛ Oversize شدید می‌تواند بهره‌وری را کاهش دهد و Undersize باعث داغی و Trip شود.

اگر کنترل دور با VFD انجام می‌شود، سازگاری موتور، محدوده فرکانس، تهویه در دور پایین و طول کابل باید بررسی شوند. در بارهای با اینرسی بالا، Ramp و Braking نیز اهمیت دارند. ثبت جریان بی‌باری و زیر بار در FAT داده مرجع خوبی برای عیب‌یابی آینده است.

مدل و شماره سریال موتور در مدارک تحویل ثبت می‌شوند تا جایگزینی بدون تأیید رخ ندهد. لینک رسمی Motogen برای بررسی کاتالوگ و اطلاعات محصول در صفحه باقی می‌ماند و هر تغییر برند باید به‌عنوان Deviation مکتوب به خریدار ارائه شود.

شاسی فولادی؛ ماده، جوش، تنش و هم‌راستایی

شاسی باید بار استاتیک، ارتعاش، گشتاور و نیروهای ناشی از توقف اضطراری یا گیرکردن را تحمل کند. Grade و ضخامت ورق و پروفیل باید در نقشه یا BOM مشخص باشند و اگر فولاد خوزستان به‌عنوان منبع ماده تعریف شده، MTC و ردیابی Heat تا حد امکان حفظ شود. رنگ ضخیم نمی‌تواند ضعف جوش یا ورق نامناسب را جبران کند.

کیفیت جوش با WPS، آماده‌سازی لبه، توالی جوش و کنترل اعوجاج ارتباط دارد. VT برای همه اتصالات پایه است و NDT در نقاط بحرانی بر اساس ریسک تعریف می‌شود. پس از ساخت، هم‌سطحی پایه‌ها، تراز محل یاتاقان و Alignment محور انتقال باید کنترل شود؛ شاسی کج می‌تواند عمر یاتاقان و کوپلینگ را کاهش دهد.

پیش از رنگ، Surface Preparation و وضعیت لبه‌ها بررسی می‌شوند. DFT پوشش، نوع Primer و سیستم رنگ باید با محیط نصب هماهنگ شوند. برای محیط مرطوب یا خورنده، انتخاب پوشش یک مسئله مهندسی است نه صرفاً انتخاب رنگ ظاهری.

استنلس و ورق؛ Material Certificate و تفکیک تماس غذایی

در ماشین غذایی یا بسته‌بندی، همه سطوح دستگاه الزاماً استنلس نیستند و همه استنلس‌ها نیز یک Grade نیستند. قطعات در تماس با محصول، فریم، کاور و سینی باید جداگانه در Material List تعریف شوند. اگر ورق کربنی یا تخت از فولاد مبارکه تأمین می‌شود، این موضوع باید از Grade استنلس موردنیاز برای ناحیه تماس غذایی تفکیک گردد.

برای Stainless Steel، Grade، Finish، ضخامت و گواهی ماده باید ثبت شوند. عملیات جوش و پرداخت در ناحیه تماس باید شکاف و نقاط تجمع محصول را به حداقل برساند. پس از ساخت، پاک‌سازی، Passivation در صورت نیاز و کیفیت سطح بر قابلیت شست‌وشو اثر دارند.

PMI یا روش‌های تأیید Grade می‌توانند در پروژه‌های حساس استفاده شوند، اما باید از ابتدا در ITP تعریف شوند. آزمایش تصادفی پس از ساخت اگر هیچ معیار نمونه‌برداری نداشته باشد پوشش قابل اتکایی ایجاد نمی‌کند.

انتقال قدرت؛ گیربکس، تسمه، زنجیر، کوپلینگ و Alignment

گیربکس باید بر اساس نسبت تبدیل، گشتاور، Service Factor، چرخه کاری و روش نصب انتخاب شود. ظرفیت نامی بدون درنظرگرفتن شوک یا شروع و توقف مکرر ممکن است عمر واقعی را کاهش دهد. روغن مناسب، موقعیت Breather و دسترسی برای سرویس در طراحی اهمیت دارند.

در انتقال تسمه‌ای، کشش زیاد بار یاتاقان را بالا می‌برد و کشش کم باعث لغزش می‌شود. هم‌راستایی پولی و کوپلینگ باید با ابزار مناسب کنترل گردد. زنجیر نیز نیازمند روانکاری، Guard و امکان تنظیم کشش است. این جزئیات کوچک در طول یک شیفت تولید به تفاوت بزرگ در توقفات تبدیل می‌شوند.

در FAT، صدا، دما و ارتعاش ناحیه انتقال تحت بار پایدار ثبت می‌شوند تا Baseline سرویس آینده شکل بگیرد. افزایش تدریجی ارتعاش یا دما در کارخانه مقصد می‌تواند قبل از خرابی کامل، مشکل Alignment یا یاتاقان را نشان دهد.

تابلو برق و کنترل؛ طراحی قابل نگهداری

تابلو باید نقشه تک‌خطی، لیست قطعات، شماره سیم و Terminal Schedule داشته باشد. ظرفیت کلیدها، حفاظت موتور، Contactor، VFD، منبع تغذیه و PLC بر اساس بار واقعی انتخاب می‌شوند. فضای خالی مناسب و مدیریت حرارت در تابلو، امکان توسعه و عمر قطعات را بهبود می‌دهد.

PLC و HMI باید Backup برنامه و Recipe داشته باشند و سطح دسترسی اپراتور از تنظیمات مهندسی جدا شود. Alarmها باید قابل فهم و قابل ردیابی باشند؛ نمایش یک پیام عمومی «Fault» بدون مشخص‌کردن منبع، زمان توقف را افزایش می‌دهد. شمارنده تولید، Reject و توقف می‌تواند برای تحلیل عملکرد خط استفاده شود.

ایمنی الکتریکی شامل Earth، حفاظت اتصال کوتاه، Emergency Stop، Interlock و طراحی درب‌هاست. دورزدن Sensor برای افزایش سرعت FAT نباید پذیرفته شود؛ عملکرد Safety باید در شرایط واقعی و مطابق Risk Assessment بررسی گردد.

FAT؛ پروتکل آزمون با محصول واقعی و معیار از پیش تعیین‌شده

Factory Acceptance Test باید قبل از روز آزمون نوشته شود. تعداد ساعت Run، نوع ماده، ظرفیت هدف، کیفیت محصول خروجی، ضایعات، مصرف انرژی یا هوای فشرده، Changeover و تست Interlockها در پروتکل مشخص می‌شوند. نتیجه FAT زمانی معتبر است که شرایط آزمون به کاربرد واقعی خریدار نزدیک باشد.

Pass/Fail Criteria نباید در پایان آزمون ساخته شوند. اگر ظرفیت هدف 100 واحد در دقیقه است، باید روشن باشد این عدد در چند دقیقه یا چند ساعت، با چه درصد Reject و چند اپراتور سنجیده می‌شود. توقف‌های ناشی از تنظیم باید ثبت شوند و در محاسبه عملکرد پنهان نشوند.

لیست Punch شامل موارد باز با مسئول و موعد اصلاح تهیه می‌شود. Shipment قبل از بسته‌شدن موارد بحرانی فقط با تأیید کتبی خریدار انجام می‌گیرد. ویدئو FAT برای مستندسازی مفید است اما جای داده اندازه‌گیری و فرم امضاشده را نمی‌گیرد.

SAT، نصب و Commissioning؛ انتقال عملکرد از کارخانه سازنده به سایت

قبولی FAT تضمین نمی‌کند دستگاه بدون آماده‌سازی زیرساخت در مقصد همان عملکرد را تکرار کند. پیش از نصب باید برق، هوای فشرده، فونداسیون، تهویه، آب یا تخلیه موردنیاز بررسی شوند. Foundation Drawing و Utility List باید قبل از رسیدن دستگاه در اختیار خریدار باشد.

در SAT، Direction موتور، Sensorها، Interlock، کیفیت محصول، سرعت و ارتباط با تجهیزات Upstream/Downstream بررسی می‌شوند. تفاوت ماده اولیه مقصد با ماده FAT می‌تواند نیازمند تنظیم باشد؛ این موضوع باید در قرارداد خدمات و حدود مسئولیت مشخص شود.

صورت‌جلسه Commissioning، Punch باقی‌مانده، Training و تاریخ شروع گارانتی را مشخص می‌کند. بدون این سند، اختلاف درباره اینکه مشکل ناشی از نصب، اپراتور یا طراحی بوده به‌سادگی ایجاد می‌شود.

نگهداری و قطعات یدکی؛ طراحی برای MTTR پایین

ماشین خوب باید قابل سرویس باشد. دسترسی به یاتاقان، Sensor، تسمه، Heater، Knife یا قطعه مصرفی بدون بازکردن نصف دستگاه، زمان تعمیر را کاهش می‌دهد. لیست Spare Part باید قطعه را با Part Number، برند، مدل و تعداد پیشنهادی برای یک یا دو سال مشخص کند.

قطعات Critical که توقف کامل خط ایجاد می‌کنند از قطعات Wear جدا می‌شوند. PLC، HMI یا VFD خاص ممکن است Lead Time طولانی داشته باشند و نگهداری یک واحد Spare توجیه اقتصادی داشته باشد. در مقابل، انبارکردن تعداد زیاد قطعه ارزان و عمومی لزوماً بهترین استفاده از سرمایه نیست.

برنامه PM باید بر ساعت کارکرد یا سیکل واقعی بنا شود و نقاط روانکاری، کشش، Alignment و بازرسی ایمنی را پوشش دهد. ثبت خرابی و زمان تعمیر امکان محاسبه MTBF و MTTR و بهبود واقعی نگهداری را فراهم می‌کند.

OEE و هزینه مالکیت؛ ظرفیت اسمی کافی نیست

OEE از Availability، Performance و Quality تشکیل می‌شود و تصویر بهتری از خروجی قابل فروش نسبت به سرعت لحظه‌ای می‌دهد. دستگاهی که سرعت بالا دارد اما زیاد متوقف می‌شود یا Reject زیادی تولید می‌کند ممکن است خروجی روزانه کمتری از دستگاه کندتر اما پایدار داشته باشد.

Total Cost of Ownership شامل قیمت خرید، انرژی، هوا، مواد مصرفی، نیروی انسانی، ضایعات، قطعات، سرویس، Changeover و هزینه توقف است. مقایسه دو پیشنهاد فقط با CAPEX می‌تواند تصمیم را به سمت دستگاه ارزان ولی پرهزینه در بهره‌برداری ببرد.

در RFQ حرفه‌ای، داده مصرف و نیاز سرویس از سازنده درخواست می‌شود و بخشی از FAT برای راستی‌آزمایی پارامترهای حساس استفاده می‌گردد. حتی اگر همه داده‌ها در مرحله خرید دقیق نباشند، مشخص‌شدن فرض‌ها امکان مقایسه شفاف‌تر ایجاد می‌کند.

پرونده مهندسی HKT Export؛ BOM، Revision و کنترل جایگزینی

حامد خدابخشی و تیم تجاری HKT Export برای ماشین‌آلات از یک اصل استفاده می‌کنند: هر جزء بحرانی که بر عملکرد، ایمنی یا نگهداری اثر دارد باید در BOM یا سند فنی قابل ردیابی باشد. Motogen، برند PLC/VFD، گیربکس، Bearing، جنس ورق و قطعات تماس محصول در نسخه مورد تأیید ثبت می‌شوند.

اگر سازنده به دلیل موجودی بازار نیاز به جایگزینی دارد، Substitution Request باید مشخصات قطعه قبلی و پیشنهادی و اثر آن بر عملکرد را نشان دهد. تأیید شفاهی یا تغییر در روز بارگیری پذیرفته نیست. Revision Control اجازه می‌دهد بدانیم دستگاه تحویلی بر اساس کدام نقشه و BOM ساخته شده است.

در پایان، Data Book شامل نقشه‌ها، Manual، BOM، گواهی ماده یا آزمون‌های توافق‌شده، FAT، Backup نرم‌افزار و لیست Spare تحویل می‌شود. این پرونده بخشی از ارزش ماشین است و توان خریدار برای بهره‌برداری مستقل و سرویس بلندمدت را افزایش می‌دهد.

یادداشت تخصصی تکمیلی • ماشین‌آلات

ایمنی عملکردی، ابزار دقیق، بهداشت طراحی و مدیریت تغییر

Risk Assessment؛ ایمنی از طراحی، نه از برچسب هشدار

ایمنی ماشین باید با شناسایی Hazard آغاز شود: نقاط گیرکردن، برش، حرارت، فشار، برق، حرکت ناگهانی و دسترسی اپراتور. برای هر خطر، کاهش ریسک با ترتیب حذف، حفاظت مهندسی و سپس دستورالعمل انجام می‌شود. نصب برچسب هشدار زمانی مفید است که خطر ابتدا تا حد ممکن در طراحی کنترل شده باشد.

Guard باید در برابر دورزدن ساده مقاوم باشد و بازشدن آن در ناحیه خطر Interlock مناسب ایجاد کند. Emergency Stop باید مدار و منطق متناسب با ریسک داشته باشد و محل آن بر اساس دسترسی واقعی اپراتور تعیین شود. تست Safety در FAT و SAT با ثبت نتیجه انجام می‌شود.

تغییر سرعت، قالب یا افزودن تجهیزات جانبی می‌تواند Risk Profile را عوض کند. بنابراین Modification پس از تحویل نیز نیازمند ارزیابی ایمنی است و نباید فرض شود ایمنی نسخه اولیه برای هر تغییر آینده کافی است.

پنوماتیک و هوای فشرده؛ کیفیت هوا، افت فشار و مصرف

فشار نامی کمپرسور با فشار واقعی نقطه مصرف یکسان نیست. طول لوله، قطر، فیلتر و مصرف هم‌زمان باعث افت فشار می‌شوند. سازنده باید Pressure و Flow موردنیاز ماشین را اعلام کند و خریدار ظرفیت شبکه را با Peak Demand مقایسه نماید.

در ماشین غذایی، کیفیت هوایی که احتمال تماس مستقیم با محصول دارد اهمیت ویژه دارد. آب، روغن یا ذرات می‌توانند آلودگی ایجاد کنند و نوع Filtration/Drying باید بر اساس کاربرد تعیین شود. تخلیه Condensate و دسترسی به فیلترها نیز در نگهداری مهم‌اند.

نشتی هوای فشرده هزینه پنهان انرژی است. تست ساده Leak در Commissioning و بازدید دوره‌ای می‌تواند مصرف را کاهش دهد. شیرهای قطع و تخلیه ایمن برای سرویس نیز باید در نقشه مشخص باشند.

ابزار دقیق و Calibration؛ اعتماد به عددهای HMI

Sensor دما، فشار، وزن یا Flow فقط زمانی قابل اعتماد است که Range، Accuracy و محل نصب مناسب داشته باشد. نمایش عدد با چند رقم اعشار به معنای دقت واقعی نیست. برای پارامترهای Critical، کالیبراسیون یا Verification قبل از FAT و سپس برنامه دوره‌ای در سایت توصیه می‌شود.

Calibration Certificate باید شماره سریال ابزار، استاندارد مرجع، تاریخ و نتیجه را نشان دهد. اگر Sensor تعویض شود، سابقه ابزار قبلی حفظ می‌شود. Alarm Limit و Interlock Setpoint نیز باید در لیست پارامترهای کنترل‌شده ثبت شوند.

در سیستم‌های وزنی یا Filling، Challenge Test با چند نقطه Range تصویر بهتری از خطی بودن می‌دهد. قبول یک نقطه نزدیک Setpoint ممکن است خطای بخش‌های دیگر دامنه را پنهان کند.

Hygienic Design؛ حذف نقاط تجمع در ماشین غذایی

سطوح تماس غذا باید قابل تمیزکردن، بدون شکاف غیرضروری و با زهکشی مناسب باشند. جوش‌های ناصاف، پیچ رزوه‌دار داخل Product Zone یا گوشه مرده می‌توانند محل تجمع ماده و رشد میکروبی شوند. انتخاب Stainless Grade مناسب تنها بخشی از طراحی بهداشتی است.

دسترسی برای Cleaning باید بدون ابزار پیچیده ممکن باشد یا روش جداسازی در Manual توضیح داده شود. قطعات بازشونده باید Poka-yoke یا نشانه مونتاژ داشته باشند تا پس از شست‌وشو اشتباه نصب نشوند. Material Compatibility با شوینده و دما نیز بررسی می‌شود.

در FAT می‌توان Dry Cleanability یا Wash Test ساده انجام داد و نقاط باقی‌مانده را مشخص کرد. این مشاهده عملی اغلب مشکلاتی را نشان می‌دهد که در نقشه سه‌بعدی قابل دیدن نیستند.

Software Backup و امنیت عملیاتی

PLC، HMI، Recipe و پارامترهای Drive باید Backup تحویلی داشته باشند. فایل بدون Version و Password لازم، در زمان خرابی ارزش محدودی دارد. نسخه‌ای که روی دستگاه اجرا می‌شود باید با فایل تحویلی تطبیق داده شود و هر Update بعدی تاریخ و Revision داشته باشد.

دسترسی Remote برای پشتیبانی مفید است اما باید کنترل شود. حساب مشترک دائمی، Password ساده یا اتصال باز بدون اجازه خریدار ریسک ایجاد می‌کند. روش اتصال، زمان فعال‌سازی و سطح دسترسی باید با سیاست IT مشتری هماهنگ باشد.

Backup باید خارج از خود HMI یا PLC نگهداری شود؛ خرابی سخت‌افزار نباید هم‌زمان برنامه و تنها نسخه پشتیبان را از بین ببرد. برای خطوط حیاتی، نگهداری Image و فایل تنظیمات Drive زمان بازیابی را کاهش می‌دهد.

Management of Change؛ هر اصلاح مهندسی باید قابل ردیابی باشد

پس از Design Freeze، هر تغییر در قطعه، نقشه، نرم‌افزار یا Material باید Change Request داشته باشد. دلیل، اثر بر عملکرد و ایمنی، هزینه و زمان بررسی می‌شوند. تغییراتی که به دلیل کمبود قطعه انجام می‌شوند نیز از این قاعده مستثنی نیستند.

اگر Motogen، PLC، گیربکس یا جنس ماده عوض شود، صرف «معادل بودن» شفاهی کافی نیست. مقایسه مشخصات و اثر بر Spare Part، برنامه و نگهداری باید ارائه شود. پس از تأیید، BOM و نقشه As-built به Revision جدید می‌روند.

این سیستم از اختلاف رایج جلوگیری می‌کند: دستگاهی که در FAT یک قطعه داشته ولی هنگام Shipment قطعه دیگری روی آن نصب شده است. HKT Export تغییر را تا سند نهایی پیگیری می‌کند تا تحویل با آخرین نسخه تأییدشده منطبق باشد.

عمق فنی تکمیلی • ماشین‌آلات

ارتعاش، تراز حرارتی و حفاظت در حمل

Vibration Baseline؛ ثبت سلامت مکانیکی در FAT

اندازه‌گیری ارتعاش در یاتاقان‌های اصلی می‌تواند Baseline ارزشمندی برای نگهداری ایجاد کند. عدد باید همراه سرعت، بار، محل و جهت اندازه‌گیری ثبت شود؛ مقایسه دو عدد بدون شرایط مشابه معنی محدودی دارد. هدف FAT الزاماً تشخیص همه عیوب نیست، بلکه ایجاد مرجع برای تغییرات آینده است.

ارتعاش بالا می‌تواند از Unbalance، Misalignment، شل‌بودن پایه، Resonance یا یاتاقان ناشی شود. تعویض فوری یاتاقان بدون تشخیص علت ممکن است مشکل را حل نکند. تحلیل Spectrum در خطوط مهم می‌تواند نوع عیب را دقیق‌تر نشان دهد.

پس از حمل و نصب، تکرار اندازه‌گیری با شرایط نزدیک به FAT نشان می‌دهد جابه‌جایی یا نصب چه اثری داشته است. اختلاف قابل توجه قبل از شروع تولید بلندمدت باید بررسی شود.

Thermal Profile؛ دمای موتور، گیربکس و تابلو زیر بار

دمای سطح و داخل تابلو پس از رسیدن ماشین به حالت پایدار داده مهمی درباره بار و تهویه می‌دهد. موتور یا گیربکس ممکن است در Run کوتاه سرد بماند ولی پس از چند ساعت داغ شود؛ بنابراین مدت FAT برای تجهیزات حرارتی و بار سنگین اهمیت دارد.

تصویربرداری حرارتی می‌تواند اتصالات الکتریکی گرم، عدم تعادل بار یا نقاط داغ را نشان دهد، اما تفسیر باید با جریان و شرایط محیط انجام شود. رنگ سطح و Emissivity نیز بر عدد دوربین اثر دارند و نباید تصویر رنگی به‌تنهایی مبنای Reject باشد.

دمای Baseline ثبت‌شده در Data Book به تیم نگهداری مقصد کمک می‌کند تغییر تدریجی را تشخیص دهد. افزایش دما نسبت به مرجع اغلب قبل از خرابی کامل هشدار ایجاد می‌کند.

Preservation و حمل؛ جلوگیری از آسیب قبل از Commissioning

ماشینی که FAT را پاس کرده ممکن است در حمل آسیب ببیند. قطعات متحرک باید قفل یا مهار شوند، سطوح ماشین‌کاری‌شده در برابر خوردگی محافظت شوند و تابلو از رطوبت و ضربه دور بماند. نقاط Lift و مرکز ثقل روی بسته مشخص می‌شوند تا اپراتور جرثقیل حدس نزند.

برای حمل دریایی، رطوبت و نمک ریسک بیشتری ایجاد می‌کنند. بسته‌بندی، Desiccant و VCI در صورت تناسب با قطعه می‌توانند استفاده شوند، اما مقدار و محل آن‌ها باید طراحی شود. بستن کامل ماشین مرطوب داخل پلاستیک می‌تواند میعان را تشدید کند.

در مقصد، Preservation تا زمان نصب باید ادامه یابد. اگر ماشین ماه‌ها در انبار می‌ماند، چرخاندن دوره‌ای شفت، کنترل رطوبت یا تجدید محافظ سطح ممکن است لازم باشد. دستور انبارش باید بخشی از Manual تحویل باشد.

Design Review Gate؛ توقف مهندسی قبل از ساخت پرهزینه

پیش از برش ورق و خرید قطعات، یک Design Review رسمی می‌تواند Layout، Utility، دسترسی اپراتور، ظرفیت، Safety، جنس نواحی تماس، BOM بحرانی و ارتباط با خطوط موجود را بررسی کند. هر موضوع باز به Action List با مسئول و موعد تبدیل می‌شود. ساخت نباید با فرض‌های حل‌نشده ادامه یابد اگر آن فرض بعداً نیازمند تغییر شاسی یا کنترل اصلی خواهد بود.

پس از تأیید، Design Freeze ایجاد می‌شود. تغییرات بعدی امکان‌پذیرند اما باید از مسیر Management of Change عبور کنند. این Gate به‌ویژه برای خطوط سفارشی اهمیت دارد، زیرا بسیاری از اختلاف‌های FAT در واقع ریشه در URS یا نقشه تأییدنشده دارند و در روز آزمون دیگر اصلاح آن‌ها ساده نیست.

حامد خدابخشی و تیم تجاری HKT Export از این مرحله برای اتصال تصمیم فنی به زمان و هزینه استفاده می‌کنند. اگر خریدار بعد از Freeze تغییر مهمی بخواهد، اثر آن بر قیمت و Lead Time شفاف می‌شود؛ و اگر سازنده تغییر پیشنهاد دهد، اثر آن بر عملکرد و Spare Part قبل از اجرا بررسی می‌گردد.

ماشین‌آلات صنعتی ایران: کنترل فنی و مستندسازی

برای بررسی فنی و برآورد تأمین، مشخصات درخواست را ارسال کنید.

در کنترل فنی «ماشین‌آلات صنعتی»، برای بررسی عملی، مشخصات محصول، مقدار، پارامترهای حساس، مقصد و زمان موردنیاز را ارسال کنید. در قرارداد «ماشین‌آلات صنعتی»، HKT Export فهرست مواردی را که پیش از درخواست پیشنهاد نهایی باید روشن شوند مشخص می‌کند.

گفت‌وگو درباره درخواست ←